మార్కెట్లోని దాదాపు ఏ ఇతర బ్లాంక్ కంటే టంబ్లర్ బ్లాంక్లు ఎక్కువ రకాల ఉపరితలాలలో లభిస్తాయి, మరియు ప్రతిదానికి వేర్వేరు నంబర్లు అవసరం. ఈ గైడ్ సెట్టింగ్లను కోటింగ్ మరియు మెషీన్ వారీగా వర్గీకరించి, ఆపై కాలిపర్స్ నుండి ఫైనల్ వైప్ వరకు రోటరీ సెటప్ను వివరిస్తుంది.
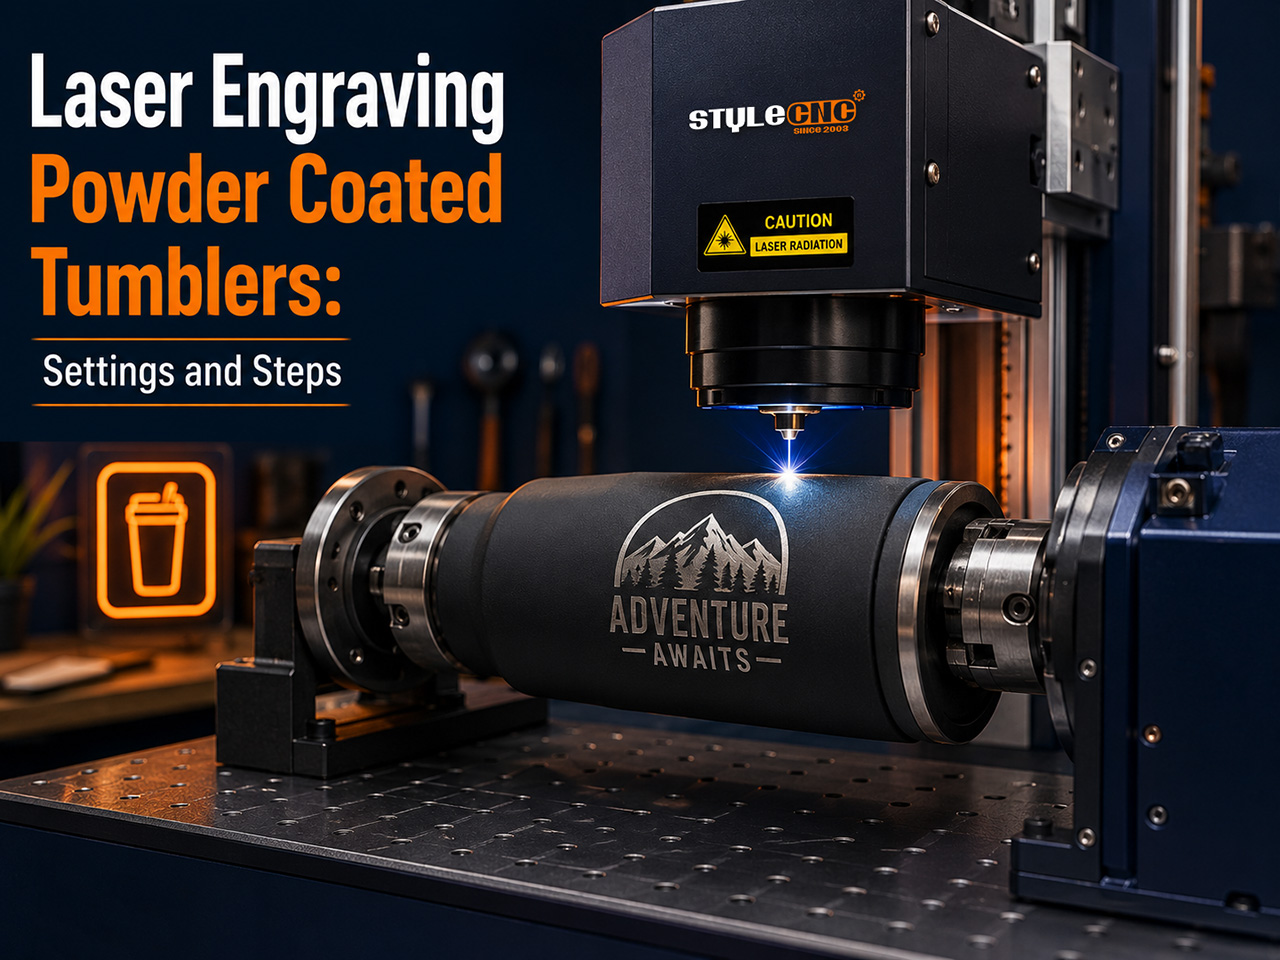
కోటింగ్కు అసలు ఏమవుతుంది
ఆ కిరణం సుమారు 60 నుండి 120 మైక్రాన్ల పూత పొరను ఆవిరి చేసి, దాని కింద ఉన్న ప్రకాశవంతమైన స్టెయిన్లెస్ను బహిర్గతం చేస్తుంది, కాబట్టి వ్యత్యాసం స్పష్టంగా కనిపిస్తుంది: పైన పూత రంగు, కింద వెండి. దీనికి ఏమీ జోడించబడదు, అందుకే ఈ గుర్తులు ఎప్పటికీ ఊడిపోవు.
బేర్-స్టీల్ మార్కింగ్ అనేది భిన్నమైన భౌతికశాస్త్రం. అక్కడ లేజర్ దేనినీ తొలగించకుండా, ఉపరితలాన్ని ఆక్సీకరణం చేసి ముదురు లేదా రంగు పొరగా మారుస్తుంది, మరియు దానికి అనుగుణంగా సెట్టింగ్లు మారుతాయి.
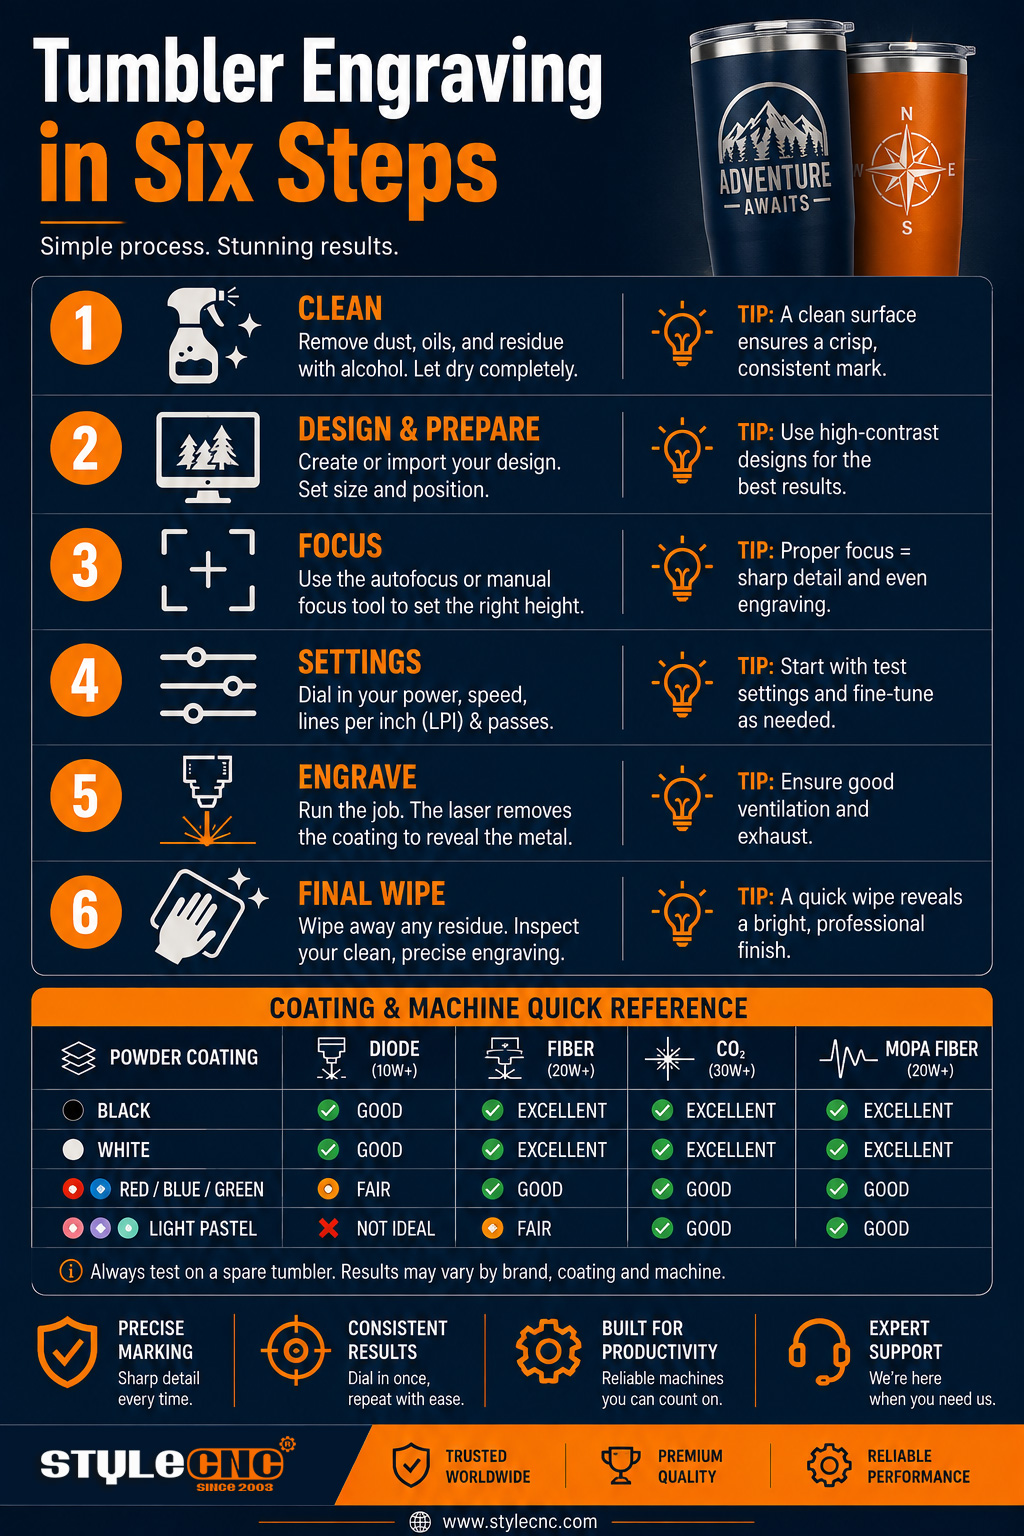
ఈ రెండు పనులు వెనుక ఉన్న సెటప్పై ప్రతిరోజూ నడుస్తాయి STYLECNC's చెక్కబడిన యెటి, రాంబ్లర్ మరియు టంబ్లర్ ద్రావణంమరియు, దిగువ చార్ట్ ఆ రెండు కుటుంబాలను వేరుగా ఉంచుతుంది.
ఉపరితలం కోసం యంత్రాన్ని ఎంచుకోండి
ఫైబర్ సోర్స్ అనేది అన్ని పనులూ చేయగలది. ఇది పూతలను వేగంగా తొలగిస్తుంది, స్ప్రేలు లేకుండానే ఖాళీ స్టెయిన్లెస్ స్టీల్పై గుర్తులు వేస్తుంది, మరియు చక్ రోటరీతో సహజంగా జత కలుస్తుంది, అందుకే ఫైబర్ లేజర్ మార్కింగ్ యంత్రాలు అత్యంత ప్రత్యేకమైన టంబ్లర్ సెటప్లకు ఇది ఆధారం.
CO2 ఇది పూత పూసిన కప్పులను చక్కగా పట్టుకుంటుంది మరియు చెక్క, యాక్రిలిక్లతో కలిసి పనిచేస్తుంది, అయితే లోహపు వస్తువులకు ముందుగా మార్కింగ్ కాంపౌండ్ అవసరం. విస్తృతమైన వాటిని చూడండి. లేజర్ చెక్కే యంత్రాల శ్రేణి టంబ్లర్ పని ఫ్లాట్ జాబ్స్తో ఒకే షాప్ను పంచుకున్నప్పుడు.
డయోడ్ యంత్రాలు తక్కువ బడ్జెట్లో, అభిరుచికి తగిన వేగంతో కోటింగ్ ఉన్న ఖాళీలను నిర్వహించగలవు. పచ్చి ఉక్కుపై పూర్తి రంగు కోసం, కేవలం ఒక MOPA రంగు మూలం ఆక్సైడ్ రంగులను పెంచుతుంది; ప్రామాణిక స్థిర పల్స్లు పెంచలేవు.
ఉపరితలం మరియు యంత్రం వారీగా సెట్టింగ్ల పట్టిక
కింది విండోలు మౌంటెడ్ రోటరీ, కర్వ్ యొక్క శిఖరంపై ఫోకస్, మరియు ఫ్యాక్టరీ కోటింగ్లను ఊహిస్తాయి. బ్లాంక్ యొక్క బేస్ మీద శుభ్రమైన పరీక్ష తర్వాత మాత్రమే పైకి సర్దుబాటు చేయండి.
| ఉపరితల రకం | ఫైబర్ లేజర్ 30W | CO2 లేజర్ 60W | డయోడ్ లేజర్ 10W |
| కొలత | వేగం mm/s, శక్తి %, పౌనఃపున్యం kHz | వేగం మిమీ/సె, శక్తి % | వేగం మిమీ/నిమిషం, శక్తి % |
| పౌడర్ కోట్ తొలగింపు | 50 వద్ద 600-90070%30-60 kHz, 1-2 పాస్లు | 20-35% వద్ద 300-400, 1-2 పాస్లు | 3000-4500 వద్ద 60-80%, 1-2 పాస్లు |
| ఎపాక్సీ లేదా గ్లిట్టర్ కోటింగ్ | 400-600 వద్ద 60-80%, 20-40 kHz, 2-4 పాస్లు | 30-45% వద్ద 250-350, 2-3 పాస్లు | 70 వద్ద 2500-350090%, 2-4 పాస్లు |
| బేర్ స్టెయిన్లెస్ డార్క్ మార్క్ | 40 వద్ద 300-50060%, 40-60 kHz, సింగిల్ పాస్ | మార్కింగ్ కాంపౌండ్ అవసరం | మార్కింగ్ పేస్ట్ అవసరం |
| బేర్ స్టీల్పై పూర్తి రంగు | MOPA సోర్స్ అవసరం, తక్కువ వేగపు గ్రిడ్ | సరిపోదని | సరిపోదని |
| సబ్లిమేషన్ పాలిమర్ కోటింగ్ | సిఫార్సు చేయబడలేదు, పూత కరిగిపోతుంది | సిఫార్సు చేయబడలేదు, పూత కరిగిపోతుంది | సిఫార్సు చేయబడలేదు, పూత కరిగిపోతుంది |
గుర్తుంచుకోవలసిన ముఖ్యమైన సంఖ్యలు
• సాధారణ 20 oz ఖాళీ పెన్నులు సుమారుగా 74 నుండి 78 మిమీ వెడల్పు ఉంటాయి, మరియు 1 మిమీ వ్యాసం లోపం చుట్టబడిన వచనాన్ని స్పష్టంగా వక్రీకరిస్తుంది.
• పౌడర్ కోట్లు సుమారు 60 నుండి 120 మైక్రాన్ల మందంతో ఉంటాయి; పౌడర్ కోటింగ్ ఇన్స్టిట్యూట్ సాధారణ ఫినిషింగ్ల వెనుక ఉన్న రసాయన శాస్త్రాన్ని నమోదు చేస్తుంది.
• గ్లిట్టర్ మరియు ఎపాక్సీ పొరలు ప్రామాణిక పౌడర్ కంటే చాలా రెట్లు మందంగా ఉంటాయి మరియు వీటికి ఎల్లప్పుడూ అదనపు పాస్లు అవసరం.
• గాల్వో సిస్టమ్స్లో, 8 నుండి 10 మిమీ ఆర్క్ విభాగాలు మొత్తం మార్క్ను ఫోకల్ విండో లోపల ఉంచుతాయి.
• ఒకే నెమ్మదైన, వేడి పాస్ కంటే, అధిక వేగంతో చేసే రెండు త్వరిత పాస్లు మరింత ప్రకాశవంతమైన రూపాన్ని అందిస్తాయి.
దశలవారీగా: ఖాళీ టంబ్లర్ నుండి పూర్తయిన టంబ్లర్ వరకు
• ఖాళీ భాగాన్ని ఐసోప్రొపైల్ ఆల్కహాల్తో తుడిచి, ఆ తర్వాత దాని అంచు మరియు అడుగు భాగాన్ని మాత్రమే పట్టుకోండి; లేకపోతే చర్మపు నూనెలు బయటకు కనిపిస్తాయి.
• ఖచ్చితమైన చెక్కే ప్రదేశంలో కాలిపర్లతో వ్యాసాన్ని కొలిచి, దానిని రోటరీ సెట్టింగ్లలో నమోదు చేయండి; జాబితాలో ఉన్న పరిమాణాన్ని ఎప్పుడూ నమ్మవద్దు.
• కప్ను చక్లో లేదా గ్రిప్-టేప్ చేసిన రోలర్లపై అమర్చి, అక్షాన్ని సమతలం చేయండి; రోటరీ అటాచ్మెంట్ వాక్త్రూ చక్ వెర్షన్ను మొదటి నుండి చివరి వరకు చూపిస్తుంది.
• బీమ్ కి సరిగ్గా కింద ఉన్న వక్రరేఖ యొక్క శిఖర రేఖపై దృష్టి పెట్టండి, టేబుల్ మీద కాదు.
• పనిని ఫ్రేమ్ చేయండి, వెల్డ్ సీమ్ ఆర్ట్వర్క్కు తగలకుండా స్పష్టంగా ఉందని నిర్ధారించుకోండి మరియు బేస్ లేదా తాత్కాలిక ఖాళీ భాగంపై లైట్ టెస్ట్ చేయండి.
• వెలికితీత ద్వారా చెక్కడం లేజర్ యంత్రాల కోసం పొగ వెలికితీత యంత్రంతర్వాత, కొత్తగా ఆల్కహాల్తో తుడిచి అవశేషాలను తొలగించండి.
వంగిన, నునుపుగా ఉన్న ఉక్కు, కంటికి కనిపించని ఫైబర్ తరంగదైర్ఘ్యాన్ని అనూహ్యమైన దిశల్లోకి విసురుతుంది. అందువల్ల, లేజర్ ఇన్స్టిట్యూట్ ఆఫ్ అమెరికా మార్గదర్శకాలకు అనుగుణంగా ఉండే, 1064 nm రేటింగ్ గల కళ్ళద్దాలను ఈ ప్రక్రియ మొత్తం పూర్తయ్యేంత వరకు ధరించి ఉండాలి. అలాగే, పనిభారం పెరగక ముందే NIOSH ఎక్స్పోజర్ నోట్లను చదవడం మంచిది.
ఆపరేటర్లు నిజంగా అడిగే ప్రశ్నలు
టంబ్లర్లు ప్రధాన ఉత్పత్తి అయితే నేను ఏ యంత్రాన్ని కొనాలి?
చక్ రోటరీతో కూడిన ఫైబర్ సోర్స్ పూత తొలగింపు, బేర్-స్టీల్ గుర్తులు మరియు ఉత్పత్తి వేగాన్ని ఒకే ప్యాకేజీలో అందిస్తుంది. ఎంచుకోండి CO2 పూత పూసిన కప్పులు చెక్క మరియు యాక్రిలిక్ పనితో యంత్రాన్ని పంచుకున్నప్పుడు మాత్రమే.
ఒక టంబ్లర్కు నిజానికి ఎంత సమయం పడుతుంది?
ఫైబర్ లోగో అమర్చిన తర్వాత 30 నుండి 90 సెకన్ల పాటు నడుస్తుంది. పూర్తి CO2 ఫోటో ర్యాప్ మెషీన్లో 10 నుండి 20 నిమిషాల పాటు నిలిచి ఉండగలదు, కాబట్టి ర్యాప్లు మరియు లోగోలకు వేర్వేరుగా కొటేషన్లు ఇస్తారు.
వక్ర ఉపరితలంపై ఫోకస్ను ఎక్కడ సెట్ చేయాలి?
బీమ్ కి సరిగ్గా కింద ఉన్న శిఖర రేఖ మీద, టేబుల్ మీద ఎప్పుడూ కాదు. రోటరీ ప్రతి విభాగాన్ని అదే ఎత్తుకు తీసుకువస్తుంది, కాబట్టి ఒకేసారి జాగ్రత్తగా దృష్టి పెడితే మొత్తం ర్యాప్కు సరిపోతుంది.
ఖాళీలను పాడుచేసే సాధారణ తప్పులు
• వెడల్పాటి చుట్టును వంపు భాగాలుగా విభజించకుండా, ఒకేసారి చెక్కడం.
• కాలిపర్లతో కొలవడానికి బదులుగా వ్యాసాన్ని అంచనా వేయడం.
• ఆల్కహాల్ వైప్ను వాడకుండా, చర్మంపై నూనెలు కనపడటానికి వదిలేయడం.
• ప్రామాణిక పౌడర్ కోట్ సెట్టింగ్లలో ఎపాక్సీ గ్లిట్టర్ కోట్లను వేయడం.
• గ్రిప్ టేప్ లేదా స్టాప్ లేకుండా కప్పును నేరుగా రోలర్లపై తిరగనివ్వడం.
• వెల్డ్ సీమ్ను సన్నని అక్షరాలతో దాటడం.
• కోటెడ్ కప్పులపై బేర్-మెటల్ సెట్టింగ్లను ఉపయోగించడం మరియు హాలోను కాల్చడం.
• ఎక్స్ట్రాక్షన్ రన్నింగ్ లేకుండా ఇంటి లోపల కోటింగ్ను అబ్లేట్ చేయడం.
టంబ్లర్పై చెక్కడానికి ముందు తనిఖీ జాబితా
✓ ఖాళీ భాగాన్ని ఐసోప్రొపైల్ ఆల్కహాల్తో తుడిచి, పూర్తిగా ఆరబెట్టండి.
✓ కాలిపర్లతో వ్యాసాన్ని కొలిచి, దానిని రోటరీ సెటప్లో నమోదు చేయండి.
✓ ఫ్రేమింగ్ చేయడానికి ముందు టంబ్లర్ను మౌంట్ చేసి, లెవెల్ చేసి, టెస్ట్-స్పిన్ చేయండి.
✓ పట్టికపై కాకుండా, వక్రరేఖ యొక్క శిఖరంపై దృష్టి పెట్టండి.
✓ పనిని ఫ్రేమ్ చేసి, కుట్టు డిజైన్కు వెలుపల ఉందని నిర్ధారించుకోండి.
✓ బేస్ లేదా సాక్రిఫిషియల్ బ్లాంక్పై లైట్ టెస్ట్ పాస్ చేయండి.
✓ పని పూర్తయ్యేంత వరకు ఎక్స్ట్రాక్షన్ మరియు రేటెడ్ కంటి రక్షణను ధరించి ఉండండి.
తరచుగా అడిగే ప్రశ్నలు
మేకర్ మరియు మార్కింగ్ వర్గాలలో ఈ క్రింది ప్రశ్నలు పదేపదే వస్తాయి; త్వరిత సూచన కోసం సమాధానాలు సంక్షిప్తంగా ఇవ్వబడ్డాయి.
మధ్య భాగం స్పష్టంగా ఉండి, పక్కలు అస్పష్టంగా ఎందుకు ఉన్నాయి?
గాల్వో మెషీన్లో, కిరణపుంజం వక్రరేఖ యొక్క ఒక ఇరుకైన పట్టీ అంతటా మాత్రమే కేంద్రీకరిస్తుంది. కళాకృతిని 8 నుండి 10 మి.మీ. చాపపు భాగాలుగా విభజించి, వాటి మధ్య రోటరీ స్టెప్పింగ్ చేయనివ్వండి, అప్పుడు ప్రతి జోన్ ఫోకల్ విండో లోపల ఉంటుంది.
టంబ్లర్ల కోసం రోలర్ రోటరీ లేదా చక్ రోటరీ?
చక్స్ అంచును గట్టిగా పట్టుకుని, జారకుండా తిరుగుతాయి, ఇది హ్యాండిల్స్, టేపర్స్ మరియు ఫుల్ ర్యాప్స్కు అనుకూలంగా ఉంటుంది. రోలర్లు చౌకగా ఉంటాయి మరియు లోడ్ చేయడానికి వేగంగా ఉంటాయి, కానీ తేలికైన కప్పులు పక్కకు జరిగిపోతాయి. ఒకవేళ టంబ్లర్లే మీ ప్రధాన ఉత్పత్తి అయితే, కొన్ని బ్లాంక్లు పాడైపోవడంతోనే చక్ ఖర్చు తిరిగి వచ్చేస్తుంది.
కొత్త కప్ సైజు కోసం రొటేషన్ను ఎలా క్యాలిబ్రేట్ చేయాలి?
వక్రరేఖ చుట్టూ తెలిసిన ఎత్తు/ఎత్తు గల ఒక దీర్ఘచతురస్రాన్ని చెక్కండి, ఆపై దానిని ఫ్లెక్సిబుల్ టేప్తో కొలవండి. అది పొడవుగా వస్తే, నమోదు చేసిన వ్యాసం లేదా స్టెప్స్ విలువ ఎక్కువగా ఉన్నట్లు; దానిని ఎర్రర్ రేషియోతో స్కేల్ చేసి, మళ్లీ రన్ చేయండి. సాధారణంగా 2 టెస్ట్ సైకిల్స్ ఒక మిల్లీమీటర్లో కొంత భాగం తేడాతో సరిపోతాయి.
పూత శుభ్రంగా ఊడి రాకుండా గోధుమ రంగులోకి ఎందుకు మారింది?
గోధుమ రంగు వలయాలు ఏర్పడాలంటే, కాంతి పుంజం పూతను ఆవిరి చేయకుండా, దానిని కాల్చివేసిందని అర్థం. వేగాన్ని పెంచండి లేదా పవర్ను తగ్గించండి, ఆ తర్వాత మిగిలి ఉన్నదాన్ని తొలగించడానికి రెండవసారి తేలికగా కాంతి ప్రసరింపజేయండి. చల్లగా, వేగంగా చేసే కాంతి ప్రసరింపజేస్తుంది; నెమ్మదిగా, వేడిగా చేసే కాంతి అంచుల వరకు రంగును గట్టిపరుస్తుంది.
వెల్డ్ సీమ్ మీద చెక్కవచ్చా?
అలా చేయకపోవడమే మంచిది. కుట్టు ఉపరితలం కంటే కొద్దిగా పైకి ఉంటుంది, కాబట్టి దానిపై నుండి వెళ్లే సన్నని అక్షరాలు స్పష్టంగా కనిపిస్తాయి. కుట్టు ఆర్ట్వర్క్కు ఎదురుగా వచ్చేలా ఖాళీ కాగితాన్ని తిప్పండి, లేదా ఉద్దేశపూర్వకంగా పెట్టిన అంచు కింద దాన్ని దాచండి. చాలా షాపులు అతికించే ముందు కుట్టును టేపుతో గుర్తిస్తాయి.
ఆ తర్వాత బయటపడిన ఉక్కు భాగాన్ని సీల్ చేయాలా?
లేదు. లోపలి భాగం స్టెయిన్లెస్ స్టీల్తో తయారు చేయబడింది, ఇది దానంతట అదే రక్షణ పొందుతుంది, మరియు చుట్టూ ఉన్న కోటింగ్ చెక్కుచెదరకుండా ఉంటుంది. ఆల్కహాల్తో అవశేషాలను తుడిచివేస్తే, టంబ్లర్ రోజువారీ ఉపయోగం కోసం సిద్ధంగా ఉంటుంది. ఉప్పు లేదా నిరంతర వాడకానికి గురయ్యే బయటి వస్తువులపై మాత్రమే క్లియర్ కోట్ దాని ప్రయోజనాన్ని నెరవేరుస్తుంది.
సరళ రేఖలు ఎందుకు వంకరగా వస్తాయి?
కప్పు జారిపోతోంది లేదా అటూ ఇటూ ఊగుతోంది. రోలర్లకు గ్రిప్ టేప్ అంటించండి, చక్ను గట్టిగా బిగించండి, అక్షం సమతలంగా ఉందో లేదో తనిఖీ చేయండి, మరియు భాగాల మధ్య భ్రమణ వేగాన్ని తగ్గించండి. పొడవైన టంబ్లర్ల కింద టెయిల్స్టాక్ లేదా ఫోమ్ సపోర్ట్ ఉంచడం వల్ల, పని మధ్యలో దాని స్వేచ్ఛా కొన ఎగిరిపడకుండా ఉంటుంది.
నేను టేపర్డ్ టంబ్లర్లను ఎలా వాడాలి?
డిజైన్ అంతటా ఫోకస్ను స్థిరంగా ఉంచుతూ, చెక్కే ప్రాంతం బీమ్ మార్గానికి సమాంతరంగా ఉండేలా రోటరీని షిమ్ చేయండి లేదా వంచండి. సర్దుబాటు చేయగల కోణం ఉన్న చక్ రోటరీలు ఈ పనిని ఒకే నాబ్తో పూర్తి చేస్తాయి. వ్యాసాన్ని ఆర్ట్వర్క్ అంచున కాకుండా, దాని మధ్యలో నమోదు చేయండి.
కాలిపోయిన కోటింగ్ నుండి వెలువడే పొగలు ప్రమాదకరమైనవా?
వాటిని ఉన్నవిగానే పరిగణించండి. అబ్లేటెడ్ కోటింగ్లు సూక్ష్మ కణాలను మరియు ఇండోర్స్లో మీకు అక్కర్లేని సమ్మేళనాలను విడుదల చేస్తాయి, కాబట్టి ఫ్యూమ్ ఎక్స్ట్రాక్టర్ను నడపండి లేదా బయటకు వెంట్ చేయండి మరియు ఎన్క్లోజర్ను మూసి ఉంచండి. NIOSH వంటి ఏజెన్సీలు ఉత్పత్తికి ముందు చదవదగిన ఎక్స్పోజర్ మార్గదర్శకాలను ప్రచురిస్తాయి.