బిల్లెట్ అల్యూమినియం అంటే ఏమిటి?
బిల్లెట్ అల్యూమినియం అనేది, పోత పోసిన ఇంగట్ నుండి ఎక్స్ట్రూడ్ లేదా రోల్ చేసి, ఆపై పొడవుకు కత్తిరించిన, రాట్ అల్యూమినియం యొక్క ఒక ఘన బ్లాక్ లేదా బార్. బిల్లెట్ అని పిలువబడే భాగాలు, అచ్చులో పోయడం (కాస్ట్) లేదా ఆకృతిలోకి సుత్తితో కొట్టడం (ఫోర్జింగ్) కాకుండా, ఈ ఘన స్టాక్ నుండి మెషిన్ చేయబడతాయి. బిల్లెట్ ప్రక్రియ స్థిరమైన గ్రెయిన్ నిర్మాణాన్ని మరియు ఊహించదగిన మెషినింగ్ ప్రవర్తనను అందిస్తుంది.
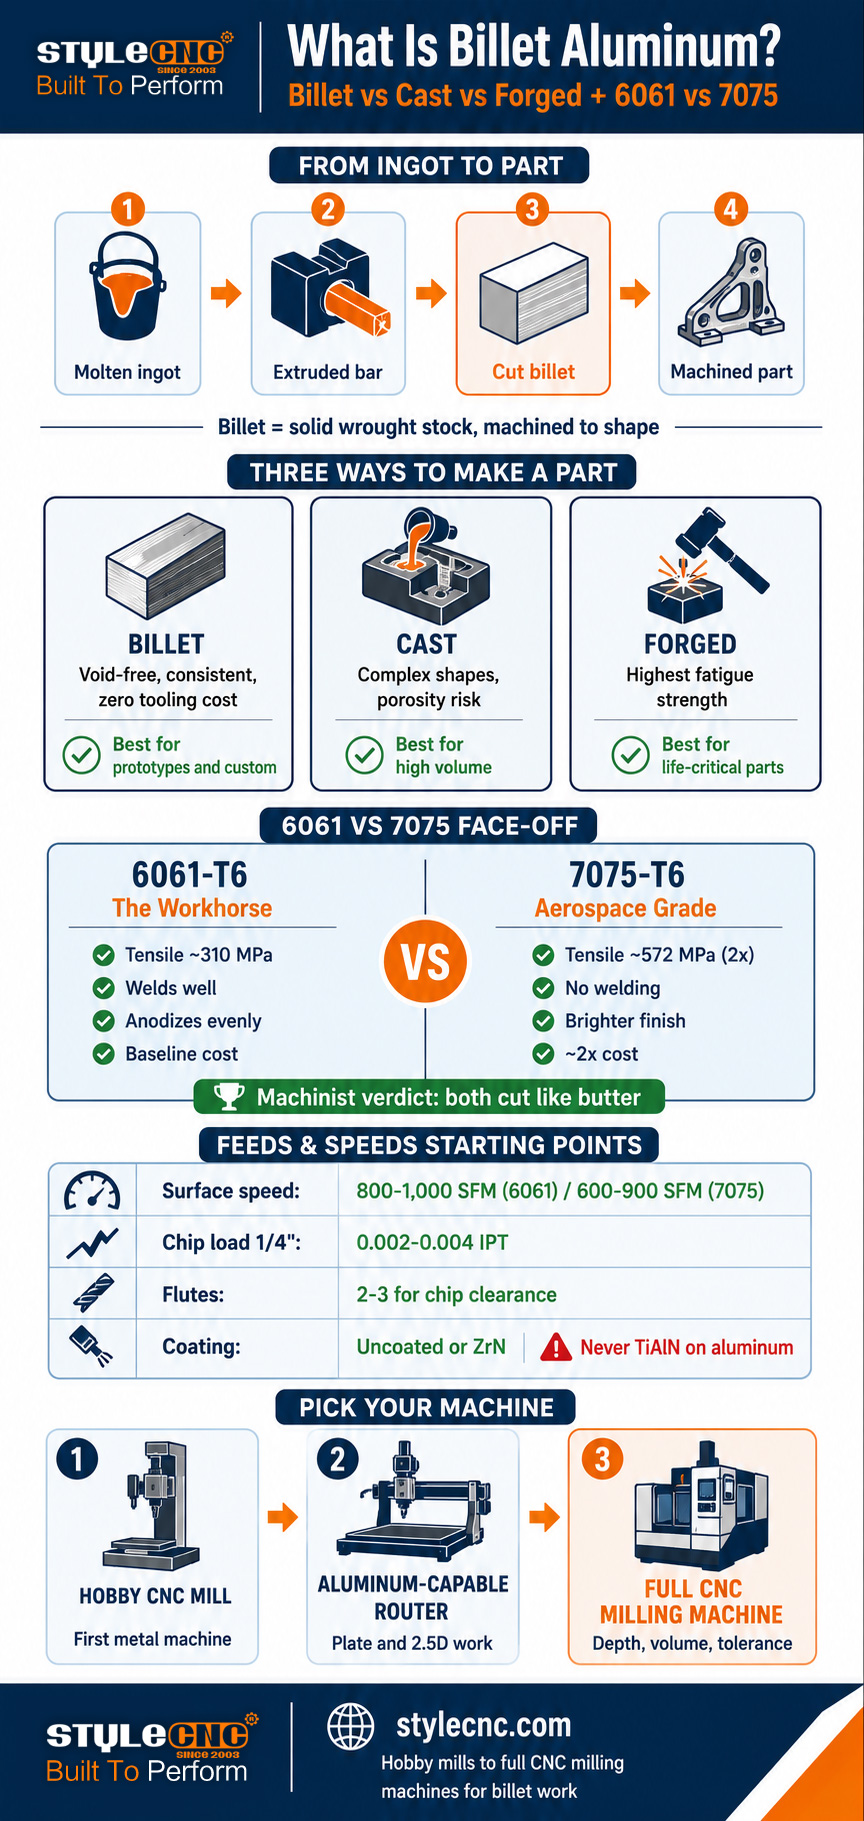
ఖచ్చితంగా చెప్పాలంటే, బిల్లెట్ అనేది ఒక రకమైన ముడి పదార్థాన్ని సూచిస్తుంది, అంతేగానీ ఏదో మాయా పదార్థాన్ని కాదు. అల్యూమినియం, కరిగిన లోహాన్ని పెద్ద అచ్చు కడ్డీలుగా పోయడంతో మొదలవుతుంది. ఆ తర్వాత ఆ కడ్డీలను బార్లు, గుండ్రపు ముక్కలు మరియు ప్లేట్లుగా ఎక్స్ట్రూడ్ లేదా హాట్-రోల్ చేస్తారు. ఈ ప్రక్రియ లోహాన్ని సంపీడనం చేసి, దాని గ్రెయిన్ నిర్మాణాన్ని శుద్ధి చేసి, కాస్టింగ్ తర్వాత మిగిలిపోయే చాలా అంతర్గత ఖాళీలను తొలగిస్తుంది. ఆ తయారు చేసిన బార్ను వర్క్పీస్ పరిమాణంలో ఉండే బ్లాక్లుగా కత్తిరిస్తే, మీకు బిల్లెట్లు లభిస్తాయి.
ఒక తయారీదారు ఒక భాగాన్ని 'బిల్లెట్' అని చెప్పినప్పుడు, దాని అర్థం అది ఘనమైన, కరిగించి తయారు చేసిన ముడి పదార్థం నుండి యంత్రాలతో తయారు చేయబడిందని. ఆ భాగం కాని పదార్థమంతా చిన్న ముక్కలుగా కత్తిరించబడుతుంది. ఇది వ్యవకలన తయారీ యొక్క స్వచ్ఛమైన రూపం, మరియు అందుకే బిల్లెట్ భాగాలు నాణ్యత పరంగా మంచి పేరును మరియు అధిక ధరను కలిగి ఉంటాయి: ఈ ప్రక్రియ పదార్థాన్ని వృధా చేసినప్పటికీ, ఏకరీతి, సాంద్రమైన, శూన్య రహిత అంతర్గత నిర్మాణంతో కూడిన భాగాలను ఉత్పత్తి చేస్తుంది.
బిల్లెట్ నాణ్యతకు ఉన్న పేరు చాలా వరకు సరైనదే, కానీ దానిని తరచుగా అతిగా ప్రచారం చేస్తారు. సరిగ్గా రూపొందించిన కాస్ట్ భాగం, సరిగ్గా రూపొందించని బిల్లెట్ భాగం కంటే మెరుగైన పనితీరును కనబరుస్తుంది. బిల్లెట్ విశ్వసనీయంగా అందించేది స్థిరత్వం: రంధ్రాల ఆశ్చర్యాలు ఉండవు, దాగివున్న ఖాళీలు ఉండవు, ఎక్స్ట్రూషన్ అనుమతించే ప్రతి దిశలోనూ ఊహించదగిన బలం ఉంటుంది, మరియు మెషీనింగ్ సమయంలో కొలతలలో స్థిరత్వం ఉంటుంది.
బిల్లెట్, కాస్ట్, ఫోర్జ్డ్ అల్యూమినియం: అసలైన తేడాలు
3 ఉత్పత్తి మార్గాలు ముడి అల్యూమినియంను తుది భాగాలుగా మారుస్తాయి, మరియు ప్రతి ఒక్కటీ లోహంపై తనదైన ప్రత్యేక ముద్రను వేస్తుంది. భాగం పనితీరు మరియు మెషీనింగ్కు ముఖ్యమైన అంశాల ఆధారంగా కింది పట్టిక వాటిని పోలుస్తుంది.
| ఫాక్టర్ | బిల్లెట్ (యంత్రంతో తయారు చేయబడినది) | తారాగణం | నకిలీ |
|---|---|---|---|
| దీన్ని ఎలా తయారు చేస్తారు | ఘనమైన కడ్డీ లేదా పలక నుండి యంత్రంతో తయారు చేయబడింది | అచ్చులోకి పోసిన కరిగిన లోహం | వేడి చేసిన ఖాళీ భాగాన్ని సుత్తితో కొట్టి లేదా నొక్కి ఆకృతిలోకి మారుస్తారు |
| అంతర్గత నిర్మాణం | ఏకరీతి, సాంద్రమైన, శూన్య రహిత | రంధ్రాల నిర్మాణం మరియు సంకోచ ఖాళీలు సాధ్యమవుతాయి | అత్యంత సాంద్రమైనది; ధాన్యపు ప్రవాహాలు భాగం ఆకారాన్ని అనుసరిస్తాయి |
| బలం | అధిక మరియు స్థిరమైన | మూడింటిలో అత్యల్పం; కాస్టింగ్ నాణ్యతను బట్టి మారుతుంది | అత్యధికం, ముఖ్యంగా అలసట నిరోధకత |
| డిజైన్ స్వేచ్ఛ | సాధన ప్రాప్యత ద్వారా పరిమితం చేయబడింది | అత్యధిక; సంక్లిష్టమైన అంతర్గత ఆకారాలు సాధ్యమవుతాయి | పరిమితమైన; సరళమైన దృఢమైన ఆకారాలు |
| సాధన ఖర్చు | ఏమీ లేదు (కేవలం ఫిక్చరింగ్) | అధిక (అచ్చు ఖర్చు) పరిమాణంపై అమొర్టైజ్ చేయబడింది | అధిక పరిమాణాలకు అత్యధిక (డై ఖర్చు) |
| ఉత్తమ వాల్యూమ్ | 1 నుండి వందల వరకు | వందల నుండి మిలియన్ల వరకు | వేల నుండి లక్షల వరకు |
| సాధారణ భాగాలు | ప్రోటోటైప్లు, కస్టమ్ బ్రాకెట్లు, పనితీరు భాగాలు | ఇంజిన్ బ్లాక్లు, హౌసింగ్లు, చక్రాలు (పోత) | సస్పెన్షన్ ఆర్మ్స్, విమాన ఫిట్టింగ్లు, క్రాంక్షాఫ్ట్లు |
| ఉపరితల ముగింపు ప్రక్రియ | మెషిన్డ్ ఫినిష్, Ra 1.6 లేదా అంతకంటే మెరుగైనది | అచ్చుపోసిన ముడి పదార్థం; అవసరమైన చోట యంత్రపరిచారు | ఫోర్జ్డ్ స్కిన్; ఇంటర్ఫేస్ల వద్ద మెషిన్ చేయబడింది |
ఆచరణాత్మక నిర్ణయ సూత్రం: అధిక పరిమాణంలో ఉత్పత్తి చేసేటప్పుడు, అచ్చు ఖర్చు క్రమంగా తగ్గిపోతుంది మరియు సంక్లిష్టమైన జ్యామితి ముఖ్యం అయినప్పుడు కాస్టింగ్ గెలుస్తుంది. అలసట బలం ఉత్పత్తి జీవితకాలానికి కీలకం అయినప్పుడు ఫోర్జింగ్ గెలుస్తుంది. ప్రోటోటైప్లు, తక్కువ పరిమాణంలో చేసే కస్టమ్ పనులు, మరియు టూలింగ్ పెట్టుబడి లేకుండా ఒక ఔత్సాహికుడికి లేదా జాబ్ షాప్కు తక్షణమే పూర్తి బలం అవసరమయ్యే ఏ భాగానికైనా బిల్లెట్ గెలుస్తుంది. సరిగ్గా ఆ చివరి సందర్భంలోనే సిఎన్సి మిల్లులు మరియు అల్యూమినియం-సామర్థ్యం గల రౌటర్లు ఉంటాయి.
6061 vs 7075: ప్రాముఖ్యత కలిగిన 2 గ్రేడ్లు
ఏదైనా లోహ సరఫరా దుకాణంలోకి వెళితే, బిల్లెట్ ర్యాక్లలో 6061 మరియు 7075 అనే రెండు రాట్ అల్లాయ్లు ఆధిపత్యం చెలాయిస్తాయి. అల్యూమినియం అసోసియేషన్ డేటా ప్రకారం, 6000 మరియు 7000 సిరీస్లు సిఎన్సి మెషీనింగ్ వాడకంలో అగ్రస్థానంలో ఉన్నాయి, మరియు చాలా షాపులకు ఎంపిక ఈ రెండింటికే పరిమితమవుతుంది.
| ఆస్తి | 6061-T6 (ప్రధాన యంత్రం) | 7075-T6 (ఏరోస్పేస్ గ్రేడ్) |
|---|---|---|
| తన్యత బలం | ~310 MPa (45 కి.సి.ఐ) | ~572 MPa (83 ksi), దాదాపు రెట్టింపు |
| కాఠిన్యం (బ్రినెల్) | ~ 95 | ~ 150 |
| తుప్పు నిరోధకత | అద్భుతమైనది; ఏకరీతిగా యానోడైజ్ అవుతుంది | సాధారణం; సాధారణంగా రక్షణ కోసం అనోడైజ్ చేయబడుతుంది లేదా పూత పూయబడుతుంది |
| వెల్డబిలిటీ | ప్రామాణిక ప్రక్రియలతో బాగా | నాణ్యత బాగాలేదు; వెల్డింగ్ సిఫార్సు చేయబడలేదు |
| యంత్ర సామర్థ్యం | చాలా బాగున్నాయి; కొద్దిగా జిగురుగా ఉండే చిప్స్ | చాలా బాగుంది; మరింత గట్టిగా, చిప్స్ శుభ్రంగా విరిగిపోతాయి |
| ఉపరితల ముగింపు | మంచిది; స్థిరమైన అనోడైజింగ్ రంగు | మరింత ప్రకాశవంతమైన మెషిన్డ్ ఫినిష్; అనోడైజ్ రంగు మారుతుంది |
| సాపేక్ష ఖర్చు | బేస్లైన్ | సుమారుగా పౌండ్కు 2 రెట్లు (వాస్తవ ధరలు: సమానమైన బార్కు ~$38 vs ~$101) |
| ఉత్తమమైనది | బ్రాకెట్లు, ఫిక్చర్లు, ఎన్క్లోజర్లు, సాధారణ భాగాలు | అధిక ఒత్తిడి గల నిర్మాణ భాగాలు, ఏరోస్పేస్, రేసింగ్ |
మెషీన్ వద్ద ఆ రెండూ ఎంత సారూప్యంగా అనిపిస్తాయనే విషయాన్ని స్పెసిఫికేషన్ షీట్లు విస్మరించాయి. ప్రతిరోజూ రెండింటినీ కట్ చేసే ప్రాక్టికల్ మెషీనిస్ట్ సభ్యులు, ఒకే రకమైన ప్రోగ్రామ్లు మరియు టూలింగ్ను ఉపయోగిస్తున్నారని నివేదిస్తున్నారు. 7075 గమనించదగ్గ విధంగా ప్రకాశవంతమైన ఫినిషింగ్ను ఇస్తుందని, చిప్స్ను మరింత సులభంగా విరుస్తుందని, అలాగే కార్బైడ్ అంచులను కొద్దిగా వేగంగా అరిగిస్తుందని వారు చెబుతున్నారు. ఒక సభ్యుడు కమ్యూనిటీ ఏకాభిప్రాయాన్ని ఇలా సంగ్రహించారు: రెండింటిలో ఏది అయినా వెన్నలా కట్ చేస్తుంది. హాబీ-మెషీనిస్ట్ ఫోరమ్ వినియోగదారులు కూడా దీనినే పునరుద్ఘాటిస్తున్నారు: 6061 మాదిరిగానే ఫీడ్స్ మరియు స్పీడ్స్ వాడండి, 7075 గురించి భయపడకండి.
నిజమైన నిర్ణయాత్మక అంశాలు ఖర్చు మరియు వినియోగం, అంతేగానీ యంత్రసామర్థ్యం కాదు. భాగానికి నిజంగా బలం అవసరమైనప్పుడు 7075 కోసం రెట్టింపు చెల్లించండి: ఉదాహరణకు బరువు మోసే బ్రాకెట్లు, సస్పెన్షన్ భాగాలు, అధిక ఒత్తిడికి గురయ్యే ఫిక్చర్లు. మిగతా అన్నింటికీ 6061ని ఉపయోగించండి, అదనంగా మెరుగైన అనోడైజింగ్ స్థిరత్వం మరియు వెల్డబిలిటీని పొందండి.
T6 అంటే ఏమిటి? సాధారణ భాషలో టెంపర్స్
మిశ్రమ లోహ సంఖ్య తర్వాత వచ్చే అక్షరాలు టెంపర్ను, అంటే తుది బలాన్ని నిర్ధారించే ఉష్ణ-చికిత్స స్థితిని వివరిస్తాయి. బిల్లెట్ కొనుగోలుదారుల కోసం, ఈ 3 సంకేతాలు రాక్పై ఉన్న దాదాపు అన్నింటినీ సూచిస్తాయి.
✓ T6ద్రావణ ఉష్ణోపచారానికి గురిచేసి, కృత్రిమంగా వృద్ధాప్యం చేయబడింది. 6061 మరియు 7075 రెండింటికీ ఇది ప్రామాణిక పూర్తి-బలమైన టెంపర్. ఒకవేళ లిస్టింగ్లో టెంపర్ లేకుండా కేవలం 6061 లేదా 7075 అని ఉంటే, దానిని T6గా భావించండి, కానీ నిర్మాణ పనుల కోసం కొనుగోలు చేసే ముందు నిర్ధారించుకోండి.
✓ T651: T6 తో పాటు అంతర్గత ఒత్తిడిని తగ్గించే నియంత్రిత సాగతీత. ప్లేట్ స్టాక్కు ముఖ్యమైన విషయాలు: వంగిపోవడానికి కారణమయ్యే అవశేష ఒత్తిడులు బయటకు లాగబడటం వల్ల, మెషీనింగ్ సమయంలో T651 ప్లేట్ మరింత చదునుగా ఉంటుంది. పెద్ద గుంతలు ఉన్న భాగాల కోసం ఈ కొద్దిపాటి అదనపు ధర తగినదే.
✓ O (అనీల్డ్): మృదువైన, డెడ్-అనీల్డ్ స్థితిలో ఉంటుంది. సులభంగా వంగుతుంది, మెషీనింగ్ చేయడానికి చాలా కష్టం (అత్యంత జిగురుగా ఉంటుంది), మరియు బలహీనంగా ఉంటుంది. మీరు మొదట ఆకృతినిచ్చి, ఆ తర్వాత హీట్-ట్రీట్ చేయాలనుకుంటే తప్ప, మెషీన్ చేసిన భాగాల కోసం దీనిని వాడకండి.
మందపాటి ప్లేట్ను మెషీనింగ్ చేసే ఎవరికైనా స్ట్రెస్-రిలీఫ్ పాయింట్పై ప్రత్యేకంగా దృష్టి పెట్టాలి. స్ట్రెస్-రిలీఫ్ చేయని స్టాక్లో లోతైన పాకెట్లను కత్తిరించడం వల్ల, అందులో బిగుసుకుపోయిన ఒత్తిడులు విడుదలవుతాయి, మరియు మెటీరియల్ తొలగిపోతున్నప్పుడు ఆ భాగం స్పష్టంగా వంగిపోవచ్చు. దానిని నివారించడానికే ప్రత్యేకంగా T651 ప్లేట్ ఉంది. పలుచని భాగాలు మరియు చిన్న బ్రాకెట్ల కోసం, ప్రామాణిక T6 బార్ సరిపోతుంది.
బిల్లెట్ అల్యూమినియం మెషీనింగ్: ఫీడ్స్ మరియు స్పీడ్స్ ప్రాథమిక అంశాలు
మెషీనింగ్ చేయడానికి అల్యూమినియం అత్యంత సులభమైన లోహం, అందుకే కలప మరియు ప్లాస్టిక్ల నుండి అల్యూమినియం వైపు అడుగుపెట్టే ఔత్సాహికులకు ఇది సరైన మొదటి లోహం. కింద ఇవ్వబడిన సంఖ్యలు ప్రస్తుత పరిశ్రమ కటింగ్ చార్ట్లు మరియు మెషీనిస్ట్ ఫోరమ్ పద్ధతుల నుండి గ్రహించిన ఏకాభిప్రాయ ప్రారంభ పాయింట్లు. వీటిని మొదటి-దశ పరిధులుగా పరిగణించండి, ఆపై కట్ శబ్దాన్ని వింటూ సర్దుబాటు చేయండి.
| పరామితి | 6061-T6 ప్రారంభ స్థానం | 7075-T6 ప్రారంభ స్థానం |
|---|---|---|
| ఉపరితల వేగం (కార్బైడ్) | 800 నుండి 1,000 SFM రఫింగ్ | 600 నుండి 900 SFM (10 నుండి 20% తక్కువ) |
| చిప్ లోడ్, 1/4 అంగుళాల ఎండ్ మిల్ | 0.002 నుండి 0.004 IPT | 0.002 నుండి 0.004 IPT (సమానమైనది) |
| చిప్ లోడ్, 1/2 అంగుళాల ఎండ్ మిల్ | 0.003 నుండి 0.006 IPT | 0.003 నుండి 0.006 IPT (సమానమైనది) |
| వేణువుల లెక్కింపు | చిప్ క్లియరెన్స్ కోసం 2 లేదా 3 ఫ్లూట్ | 2 లేదా 3 ఫ్లూట్; చిప్స్ సులభంగా విరిగిపోతాయి |
| సాధనం పూత | పూత లేనిది లేదా ZrN (ఎప్పుడూ TiAlN కాదు) | పూత లేనిది లేదా ZrN (ఎప్పుడూ TiAlN కాదు) |
| కూలెంట్ / లూబ్రికేషన్ | పొగమంచు లేదా వరద; అంచులు ఏర్పడకుండా నివారిస్తుంది | అదే; ఉష్ణ నిర్వహణ కొంచెం ఎక్కువ ముఖ్యం |
ఏ చార్ట్ కన్నా 3 నియమాలకే ఎక్కువ ప్రాధాన్యత ఉంటుంది. మొదటిది, చిప్ లోడ్ చాలా ముఖ్యం: చిప్ చాలా తేలికగా ఉంటే, టూల్ కోయడానికి బదులుగా రాపిడికి గురవుతుంది, దీనివల్ల వేడి పెరిగి, అల్యూమినియం కోత అంచుకు అతుక్కుపోతుంది (బిల్ట్-అప్ ఎడ్జ్, ఇది అల్యూమినియం ఫినిషింగ్ను పాడుచేసే ప్రధాన కారణం). రెండవది, కోత నుండి చిప్స్ను బయటకు తీయండి: చిప్స్ను తిరిగి కోయడం వల్ల ఫినిషింగ్లు పాడవుతాయి మరియు టూల్స్ విరిగిపోతాయి, అందుకే పెద్ద గల్లెట్లు ఉన్న 2 మరియు 3 ఫ్లూట్ ఎండ్ మిల్స్ అల్యూమినియం పనిలో ఆధిపత్యం చెలాయిస్తాయి. మూడవది, అల్యూమినియంపై TiAlN-పూత పూసిన టూల్స్ను ఎప్పుడూ ఉపయోగించవద్దు: ఆ పూతలో అల్యూమినియం ఉంటుంది మరియు అది రసాయనికంగా వర్క్పీస్ను అతుక్కుపోయేలా చేస్తుంది.
హాబీ మెషీన్ల కోసం ఒక పరిష్కరించబడిన ఉదాహరణ
ఆచరణాత్మక రిగ్: 4,200 RPM స్పిండిల్ మరియు ఒక హాబీ మిల్ లేదా అల్యూమినియం-సామర్థ్యం గల రౌటర్ 1/2 6061 అల్యూమినియంలో 3-ఫ్లూట్ కార్బైడ్ ఎండ్ మిల్. సరిగ్గా ఇదే సెటప్ను ఉపయోగిస్తున్న ఒక హాబీ-మెషినిస్ట్ సభ్యుడు, 3 HP శక్తితో ప్రతి పంటికి సుమారు 0.005 అంగుళాల చిప్ లోడ్ వద్ద 30 నుండి 40 IPM వేగాన్ని పొందుతున్నట్లు నివేదించారు. సాధారణ యంత్రాలపై అల్యూమినియం మెషీనింగ్ యొక్క లక్షణం ఇదే: మితమైన RPM, సరైన చిప్ లోడ్లు మరియు దృఢమైన వర్క్హోల్డింగ్ అనేవి, పెద్ద షాపులలోని సర్ఫేస్ స్పీడ్లను అందుకోవడానికి చేసే ప్రయత్నాలను అధిగమిస్తాయి.
అధిక-RPM రౌటర్లు లెక్కలను తలక్రిందులు చేస్తాయి. 10,000 నుండి 24,000 RPM రౌటర్ స్పిండిల్ పెద్ద కట్టర్ల కోసం తగినంతగా వేగాన్ని తగ్గించలేదు, కాబట్టి అల్యూమినియం రౌటర్ పనికి చిన్న సింగిల్-ఫ్లూట్ మరియు 2-ఫ్లూట్ ఎండ్ మిల్లులు అనుకూలంగా ఉంటాయి (1/8 కు 1/4 చిప్ లోడ్ను నిర్వహించడానికి, దూకుడుగా ఫీడ్ చేస్తూ వేగంగా నడపాలి. సింగిల్-ఫ్లూట్ అల్యూమినియం బిట్లు సరిగ్గా దీని కోసమే ఉన్నాయి: మల్టీ-ఫ్లూట్ టూల్స్ అడ్డుపడే రౌటర్ వేగాల వద్ద కూడా, ఒకే పెద్ద గల్లెట్ చిప్లను క్లియర్ చేస్తుంది.
బిల్లెట్ అల్యూమినియం కోసం మీకు ఏ యంత్రం అవసరం?
ప్రారంభకులు ఊహించిన దానికంటే చాలా ఎక్కువ యంత్రాలకు బిల్లెట్ అల్యూమినియం అందుబాటులో ఉంది. దీనికి కావలసింది దృఢత్వం మరియు చిప్ నిర్వహణ, అంతేగానీ అధిక శక్తి కాదు. అభిరుచి గలవారి నుండి వర్క్షాప్ వరకు ఉన్న అన్ని రకాల యంత్రాలను 3 వర్గాలు కవర్ చేస్తాయి.
డెస్క్టాప్ మరియు హాబీ సిఎన్సి మిల్లులులోహం కోసం ప్రత్యేకంగా రూపొందించబడింది, దృఢమైన ఇనుప ఫ్రేమ్లు మరియు పెద్ద కట్టర్లకు సరిపోయే తక్కువ-RPM అధిక-టార్క్ స్పిండిల్స్తో. లోహం కోసం హాబీ సిఎన్సి మిల్లింగ్ యంత్రం మరియు డెస్క్టాప్ చిన్న సిఎన్సి మిల్లింగ్ మెషిన్ ఈ క్లాస్ 6061 మరియు 7075 మెటల్స్లో బ్రాకెట్లు, ఎన్క్లోజర్లు మరియు చిన్న బిల్లెట్ భాగాలను హ్యాండిల్ చేస్తుంది. ఇది సహజమైన మొదటి మెటల్ మెషిన్.
అల్యూమినియం సామర్థ్యం గల సిఎన్సి రౌటర్లుదృఢమైన ఫ్రేమ్లు, సరైన స్పిండిల్స్ మరియు మిస్ట్ లూబ్రికేషన్తో కూడిన గాంట్రీ రౌటర్లు, చిన్న-కట్టర్ అధిక-RPM విధానాన్ని ఉపయోగించి బిల్లెట్ అల్యూమినియంను బాగా కత్తిరిస్తాయి. అల్యూమినియం పరిష్కారాల కోసం సిఎన్సి రౌటర్ గైడ్ సెటప్ అవసరాలను కవర్ చేస్తుంది, మరియు డిస్క్ ATC సిస్టమ్తో కూడిన అల్యూమినియం సిఎన్సి రౌటర్ టూల్ మార్పులు మరియు పెద్ద ఎన్వలప్లు ముఖ్యమైన ఉత్పత్తి దశను ఇది సూచిస్తుంది. ఫ్లాట్ బిల్లెట్ భాగాలు, ప్యానెల్లు మరియు 2.5D బ్రాకెట్ల వంటి ప్లేట్ పనికి రౌటర్లు అద్భుతంగా పనిచేస్తాయి.
పూర్తి సిఎన్సి మిల్లింగ్ యంత్రాలులోతైన కోతలు, కఠినమైన స్వభావాలు, అధిక ఉత్పత్తి పరిమాణాలు మరియు బహుళ సెటప్లు అవసరమయ్యే భాగాల కోసం, సిఎన్సి మిల్లింగ్ మెషిన్ కేటలాగ్ ఆటోమేటిక్ మెటల్ మిల్లింగ్ మెషీన్ల నుండి మోల్డ్-గ్రేడ్ ప్లాట్ఫారమ్ల వరకు విస్తరించి ఉంటుంది. ఈ ఉన్నత స్థాయి పనితీరు దృఢత్వాన్ని అందిస్తుంది, ఇది నేరుగా వేగవంతమైన మెటీరియల్ తొలగింపుగా మరియు బిల్లెట్ పనిలో మెరుగైన టాలరెన్స్లుగా మారుతుంది. మరింత విస్తృతమైనది మెటల్ సిఎన్సి మెషిన్ కేటలాగ్ ఉక్కు, ఇత్తడి మరియు రాగితో అల్యూమినియంను మిళితం చేసే దుకాణాల కోసం అనుబంధ ఎంపికలను కవర్ చేస్తుంది.
పదకోశం: బిల్లెట్ అల్యూమినియం పదాలు
స్టాక్ కొనుగోలు చేసేటప్పుడు, ఫోరమ్ థ్రెడ్లను చదివేటప్పుడు లేదా మెటీరియల్ జాబితాలను పోల్చేటప్పుడు ఈ సూచనను ఉపయోగించండి.
| టర్మ్ | నిర్వచనం |
|---|---|
| చీటి | ఎక్స్ట్రూడెడ్ లేదా రోల్డ్ స్టాక్ నుండి కత్తిరించిన, మెషీనింగ్ కోసం సిద్ధంగా ఉన్న ఘనమైన వ్రాట్ అల్యూమినియం బ్లాక్ లేదా బార్. |
| వ్రాట్ | కాస్టింగ్ తర్వాత యాంత్రికంగా పని చేయబడిన (ఎక్స్ట్రూడెడ్, రోలింగ్) అల్యూమినియం, దాని గ్రెయిన్ నిర్మాణాన్ని శుద్ధి చేస్తుంది. |
| లోహమును కరిగించి చేసిన | రాట్ ఉత్పత్తుల తయారీ ప్రారంభమయ్యే పెద్ద అల్యూమినియం దిమ్మె. |
| టెంపర్ | మిశ్రమలోహం యొక్క తుది బలం మరియు కాఠిన్యాన్ని నిర్ధారించే ఉష్ణ-చికిత్స స్థితి హోదా (T6, T651, O). |
| T651 | ఒత్తిడి ఉపశమనం కోసం T6 టెంపర్ మరియు నియంత్రిత సాగదీయడం; మెషీనింగ్ సమయంలో మందపాటి ప్లేట్ను చదునుగా ఉంచుతుంది. |
| అంతర్నిర్మిత అంచు (BUE) | వేడి మరియు రాపిడి కారణంగా అల్యూమినియం కటింగ్ అంచుకు అతుక్కుపోవడం; నాసిరకం ఫినిషింగ్లకు ఇదే ప్రధాన కారణం. |
| చిప్ లోడ్ (IPT) | ప్రతి కటింగ్ టూత్ ప్రతి భ్రమణానికి అంగుళాల కొద్దీ పదార్థాన్ని తొలగిస్తుంది; కోర్ ఫీడ్స్ మరియు స్పీడ్స్ మారుతూ ఉంటాయి. |
| MFS | ఉపరితల అడుగులు నిమిషానికి; పదార్థంపై కోసే అంచు యొక్క వేగం. |
| జిగురు | మృదువైన అల్యూమినియం (ముఖ్యంగా 6061 మరియు ఎనీల్డ్ స్టాక్) శుభ్రంగా కత్తిరించబడటానికి బదులుగా పూయబడే ధోరణిని కలిగి ఉంటుంది. |
| సారంధ్రత | పోత అల్యూమినియంలో చిక్కుకున్న వాయువు వల్ల ఏర్పడే అంతర్గత శూన్యాలు; సరిగ్గా తయారు చేసిన బిల్లెట్ స్టాక్లో ఉండవు. |
తరచుగా అడిగే ప్రశ్నలు
బిల్లెట్ అల్యూమినియం, కాస్ట్ అల్యూమినియం కంటే బలమైనదా?
సాధారణంగా అవును, ఒకే మిశ్రమ లోహ కుటుంబానికి అయితే. బిల్లెట్ స్టాక్ను ఉత్పత్తి చేసే వ్రాట్ ప్రాసెస్, కాస్టింగ్ వల్ల మిగిలిపోయే పోరోసిటీ మరియు ఖాళీలను సంపీడనం చేసి తొలగిస్తుంది, దీనివల్ల బిల్లెట్ భాగాలకు మరింత స్థిరమైన బలం లభిస్తుంది. ఫోర్జింగ్ గ్రెయిన్ ఫ్లోను భాగం ఆకారానికి అనుగుణంగా అమర్చడం వల్ల, ఫెటీగ్ స్ట్రెంత్ విషయంలో ఫోర్జ్డ్ అల్యూమినియం ఈ రెండింటినీ అధిగమిస్తుంది. ఒక నిజాయితీ గల హెచ్చరిక ఏమిటంటే: సరిగ్గా ఇంజనీరింగ్ చేయబడిన కాస్ట్ భాగం, సరిగా డిజైన్ చేయని బిల్లెట్ భాగం కంటే మెరుగైన పనితీరును కనబరచగలదు, కాబట్టి బిల్లెట్ అనేది స్థిరత్వానికి ఒక హామీ మాత్రమే, అంతేగానీ బలం విషయంలో ఆటోమేటిక్ విజయం కాదు.
6061 కంటే 7075ను మెషీనింగ్ చేయడం కష్టమా?
ప్రతిరోజూ రెండింటినీ కోసే మెషినిస్టుల ప్రకారం, పెద్దగా తేడా ఏమీ లేదు. ప్రాక్టికల్ మెషినిస్ట్ ఫోరమ్ సభ్యులు రెండు మిశ్రమలోహాలపైనా ఒకే రకమైన ప్రోగ్రామ్లు మరియు టూలింగ్ను ఉపయోగిస్తున్నట్లు నివేదిస్తున్నారు. వాటి మధ్య ఉన్న తేడాలు ఏమిటంటే, 7075 మిశ్రమలోహం కార్బైడ్ అంచులను కొద్దిగా వేగంగా అరిగిస్తుంది, చిప్స్ను మరింత సులభంగా విడగొడుతుంది మరియు ప్రకాశవంతమైన ఉపరితల ముగింపును ఇస్తుంది. ప్రస్తుత పరిశ్రమ కటింగ్ చార్ట్ల ప్రకారం, ఒకే రకమైన చిప్ లోడ్లతో, 7075 ఉపరితల వేగం 6061 కంటే 10 నుండి 20 శాతం తక్కువగా ఉంటుంది (కార్బైడ్తో రఫింగ్ చేసేటప్పుడు 800 నుండి 1,000 SFM తో పోలిస్తే 7075లో 600 నుండి 900 SFM). ఈ రెండు మిశ్రమలోహాలలో ఏది కూడా ఒక అభిరుచి గలవారిని భయపెట్టకూడదు.
6061 కంటే 7075 ఎందుకు అంత ఖరీదైనది?
జింక్ ఆధారిత మిశ్రమాలు, కఠినమైన ఉత్పత్తి నియంత్రణ, మరియు ఏరోస్పేస్ డిమాండ్. ప్రాక్టికల్ మెషినిస్ట్ కొనుగోలు థ్రెడ్ల నుండి వాస్తవ-ప్రపంచ ధరలు ఈ వ్యత్యాసాన్ని స్పష్టంగా చూపిస్తాయి: పోల్చదగిన బార్ల ధర 6061-T6కు సుమారుగా 38 డాలర్లు కాగా, 7075-T6కు 101 డాలర్లుగా ఉంది, ఇది సాధారణంగా చెప్పే 2 రెట్ల కంటే ఎక్కువ ప్రీమియమ్కు దగ్గరగా ఉంది. ఈ అదనపు ఖర్చుతో దాదాపు రెట్టింపు తన్యత బలం (310 MPaకు బదులుగా 572 MPa) లభిస్తుంది, ఇది నిజంగా బరువును మోసే అనువర్తనాలలో మాత్రమే ప్రయోజనకరంగా ఉంటుంది.
సిఎన్సి రౌటర్ నిజంగా బిల్లెట్ అల్యూమినియంను కత్తిరించగలదా?
అవును, సరైన విధానంతో. సరైన స్పిండిల్స్ కలిగిన రిజిడ్-ఫ్రేమ్ రౌటర్లు చిన్న సింగిల్-ఫ్లూట్ లేదా 2-ఫ్లూట్ కార్బైడ్ ఎండ్ మిల్స్ను ఉపయోగించి బిల్లెట్ అల్యూమినియం ప్లేట్ను సాధారణంగా కత్తిరిస్తాయి (1/8 కు 1/4 చిప్ లోడ్ను నిర్వహించడానికి అధిక RPM మరియు అగ్రెసివ్ ఫీడ్తో (అంగుళాలు) నడపాలి, అదనంగా బిల్ట్-అప్ ఎడ్జ్ను నివారించడానికి మిస్ట్ లూబ్రికేషన్ కూడా వాడాలి. పెద్ద కట్టర్లతో లోతైన, భారీ రఫింగ్ను రౌటర్లు సరిగ్గా చేయలేవు, ఈ విషయంలో రిజిడ్ సిఎన్సి మిల్లులు రంగంలోకి దిగుతాయి. ఫ్లాట్ బ్రాకెట్లు, ప్యానెల్లు మరియు 2.5D బిల్లెట్ భాగాలు పూర్తిగా రౌటర్ల పరిధిలోకి వస్తాయి.
6061-T6 లోని T6 అంటే ఏమిటి?
T6 అనేది టెంపర్ హోదా: దీనిని సొల్యూషన్ హీట్-ట్రీట్ చేసి, పూర్తి బలానికి కృత్రిమంగా ఏజింగ్ చేస్తారు. ఇది 6061 మరియు 7075 బిల్లెట్ స్టాక్ రెండింటికీ ప్రామాణిక స్థితి. T651 నియంత్రిత సాగుదలను జోడిస్తుంది, ఇది అంతర్గత ఒత్తిడిని తగ్గిస్తుంది, దీనివల్ల మీరు మందపాటి ప్లేట్లో లోతైన పాకెట్స్ను మెషిన్ చేసినప్పుడు అది చదునుగా ఉంటుంది. అనీల్డ్ (O టెంపర్) స్టాక్ మృదువుగా, మెషిన్ చేయడానికి జిగురుగా మరియు బలహీనంగా ఉంటుంది, కాబట్టి మెషిన్ చేసిన భాగాల కోసం దీనిని నివారించండి.
బిల్లెట్ అల్యూమినియంలో కొత్తగా నేర్చుకునేవారు ఏ ఫీడ్లు మరియు స్పీడ్లతో ప్రారంభించాలి?
6061-T6 లో కార్బైడ్ టూలింగ్తో: సుమారుగా 800 నుండి 1,000 SFM ఉపరితల వేగం, ప్రతి పంటిపై 0.002 నుండి 0.004 అంగుళాల చిప్ లోడ్ 1/4 అంగుళాల ఎండ్ మిల్, 2 లేదా 3 ఫ్లూట్స్, అన్కోటెడ్ లేదా ZrN కోటింగ్, మరియు మిస్ట్ లేదా ఫ్లడ్ కూలెంట్. సుమారు 4,200 RPM కి పరిమితమైన హాబీ మెషీన్లో 1/2 అంగుళాల 3-ఫ్లూట్ కట్టర్తో, ఫోరమ్లో నమోదు చేయబడిన ప్రాక్టీస్ రన్లు సుమారు 0.005 చిప్ లోడ్ వద్ద 30 నుండి 40 IPM వరకు ఉంటాయి. నెమ్మదిగా ప్రారంభించండి, కోత శబ్దాన్ని వినండి, మరియు వేగాన్ని పెంచే ముందు ఫీడ్ను పెంచండి.
బాటమ్ లైన్
బిల్లెట్ అల్యూమినియం అంటే కేవలం కరిగించి తయారు చేసిన ముడి లోహాన్ని యంత్రాలతో భాగాలుగా తయారు చేయడం. దీనికి ఉన్న మంచి పేరు ఆ కరిగించిన నిర్మాణంలోని స్థిరత్వం నుండి వచ్చింది: కాస్టింగ్ వల్ల ఏర్పడే రంధ్రాలు లేకపోవడం, ఊహించదగిన బలం, మరియు యంత్రాలతో శుభ్రంగా పనిచేయగలగడం. చాలా పనులకు 6061-T6 సరైన ఎంపిక, అయితే రెట్టింపు ధరకు రెట్టింపు బలం నిజంగా అవసరమయ్యే భాగాల కోసం 7075-T6 ను కేటాయించారు. ఈ రెండు మిశ్రమ లోహాలను యంత్రాలతో చాలా సులభంగా తయారు చేయవచ్చు, కాబట్టి చెక్క మరియు ప్లాస్టిక్ను దాటి ముందుకు వచ్చే ఏ అభిరుచి గలవారికైనా ఇవి సరైన మొదటి లోహాలు.
లోహం కంటే యంత్రానికే ఎక్కువ ప్రాధాన్యత ఉంది. ఒక దృఢమైన హాబీ సిఎన్సి మిల్లింగ్ మెషిన్ లేదా సరిగ్గా కాన్ఫిగర్ చేయబడిన అల్యూమినియం సామర్థ్యం గల సిఎన్సి రౌటర్ బిల్లెట్ పనిని ఏ వర్క్షాప్కైనా అందుబాటులోకి తెస్తుంది, మరియు పూర్తి సిఎన్సి మిల్లింగ్ మెషిన్ కేటలాగ్ భాగం పరిమాణం, లోతు లేదా ఘనపరిమాణం ఎంట్రీ క్లాస్ను మించిపోయినప్పుడు, తదుపరి స్థాయికి వెళ్లడాన్ని ఇది కవర్ చేస్తుంది. సంప్రదించండి STYLEసిఎన్సి మీరు తయారు చేయాలనుకుంటున్న బిల్లెట్ భాగాలకు తగిన యంత్రాన్ని ఎంచుకోవడానికి మా బృందం సహాయపడుతుంది.