ఫైబర్ లేజర్ అల్యూమినియంను కత్తిరించగలదా?
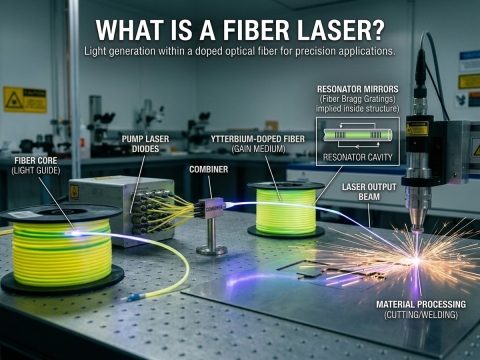
అవును, ఫైబర్ లేజర్లు అల్యూమినియంను బాగా కత్తిరిస్తాయి: 1064 nm తరంగదైర్ఘ్యం అల్యూమినియంలో ఇతర వాటి కంటే చాలా మెరుగ్గా శోషించుకుంటుంది. CO2 లేజర్లు ఫైబర్ను ప్రామాణిక ఎంపికగా మార్చాయి. 1.5 నుండి 2 kW ఫైబర్ లేజర్ 3 mm వరకు శుభ్రంగా కత్తిరిస్తుంది, 3 kW సుమారు 6 నుండి 8 mm వరకు, 6 kW 12 నుండి 16 mm వరకు, మరియు 12 kW 30 mm వరకు కత్తిరిస్తుంది, అయితే సుమారు 20 mm దాటిన తర్వాత అంచు నాణ్యత తగ్గుతుంది. మలినాలు లేని అంచుల కోసం అధిక-పీడన నైట్రోజన్ సహాయం (15 నుండి 20 బార్) కీలకం.
నిజాయితీగా చెప్పాలంటే దీనికి రెండు భాగాలు ఉన్నాయి. ఫైబర్ లేజర్లు ఎలక్ట్రానిక్స్ ఎన్క్లోజర్ల నుండి ఏరోస్పేస్ బ్రాకెట్ల వరకు, EV బ్యాటరీ ట్రేల వరకు అన్నింటిలోనూ అల్యూమినియంను నిత్యం కత్తిరిస్తాయి. అయినా కూడా, ఉక్కు కంటే అల్యూమినియం అజాగ్రత్తగా చేసే అమరికలను మరింత కఠినంగా దెబ్బతీస్తుంది, ఎందుకంటే దానిలోని రెండు పదార్థ లక్షణాలు లేజర్ కటింగ్ భౌతికశాస్త్రానికి నేరుగా వ్యతిరేకంగా పనిచేస్తాయి.
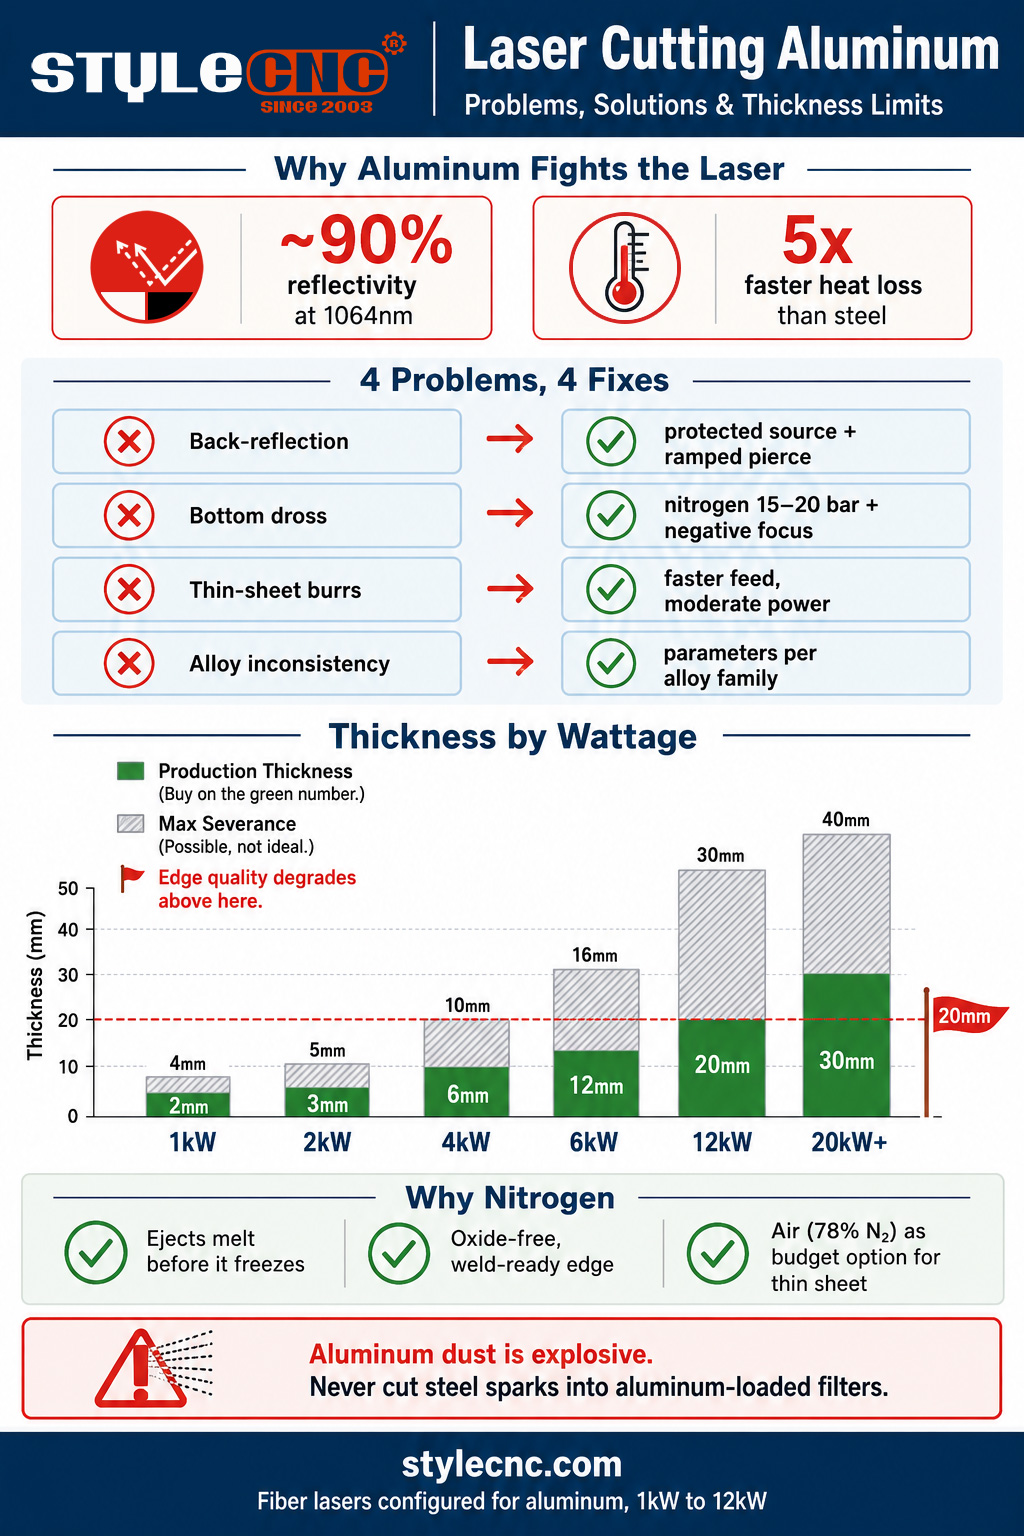
మొదటిది పరావర్తనశీలత: గది ఉష్ణోగ్రత వద్ద అల్యూమినియం, ఫైబర్ లేజర్ యొక్క 1064 nm కిరణపుంజంలో దాదాపు 90 శాతాన్ని పరావర్తనం చెందిస్తుంది, కాబట్టి అందించబడిన శక్తిలో కొంత భాగం మాత్రమే ప్రారంభంలో ఆ పదార్థంలోకి ప్రవేశిస్తుంది. రెండవది ఉష్ణ వాహకత: ఉక్కుకు సుమారు 50 W/mK ఉండగా, అల్యూమినియంకు ఇది దాదాపు 237 W/mK ఉంటుంది, కాబట్టి ఇది కట్ చేసిన ప్రాంతం నుండి వేడిని దాదాపు 5 రెట్లు వేగంగా బయటకు పంపేస్తుంది. కిరణపుంజం ఒక ద్రవీభవన కేంద్రాన్ని నిర్మించడానికి ప్రయత్నిస్తుండగా, దాని చుట్టూ ఉన్న షీట్ దానిని చురుకుగా చల్లబరుస్తుంది. అల్యూమినియంను లేజర్తో కత్తిరించడంలో ఉన్న కష్టమంతా ఈ రెండు సంఖ్యల నుండే మొదలవుతుంది.
అల్యూమినియం కోతలను పాడుచేసే 4 సమస్యలు (మరియు వాటి పరిష్కారాలు)
సమస్య 1: తిరోగమన ప్రతిబింబం
ఎందుకు జరుగుతుందికోయని అల్యూమినియం 1064 nm వద్ద అద్దంలా పనిచేస్తుంది. కుట్టేటప్పుడు, ద్రవీభవన పూల్ ఏర్పడక ముందే, కిరణపుంజంలోని కొంత భాగం ఆప్టికల్ మార్గంలో నేరుగా వెనక్కి పరావర్తనం చెందుతుంది. రక్షణ లేని యంత్రాలలో ఇది కటింగ్ హెడ్ ఆప్టిక్స్ను లేదా, తీవ్రమైన సందర్భాల్లో, లేజర్ సోర్స్నే దెబ్బతీయగలదు, అందుకే పాత సోర్స్ల మాన్యువల్స్లో అల్యూమినియం హెచ్చరికలు ఉండేవి.
దిద్దుబాటుఆధునిక ఫైబర్ లేజర్లు బ్యాక్-రిఫ్లెక్షన్ ప్రొటెక్షన్తో వస్తాయి (నష్టం జరగకముందే సోర్స్ను ఫాల్ట్ చేసే ఐసోలేటర్లు మరియు సెన్సార్లు). మీ సోర్స్ రిఫ్లెక్టివ్ మెటల్స్ కోసం రేట్ చేయబడిందని నిర్ధారించుకోండి, ప్రతిబింబాలు స్పష్టంగా వెనక్కి ఫోకస్ కాకుండా ఉండేందుకు హెడ్ను లంబంగా ఉంచండి, మరియు మిర్రర్ ఫేజ్ సెకన్లకు బదులుగా మిల్లీసెకన్ల పాటు ఉండేలా సరైన పియర్సింగ్ రొటీన్ను (ర్యాంప్డ్ పవర్, స్వల్ప డీఫోకస్) ఉపయోగించండి.
సమస్య 2: అడుగు అంచున మలినాలు
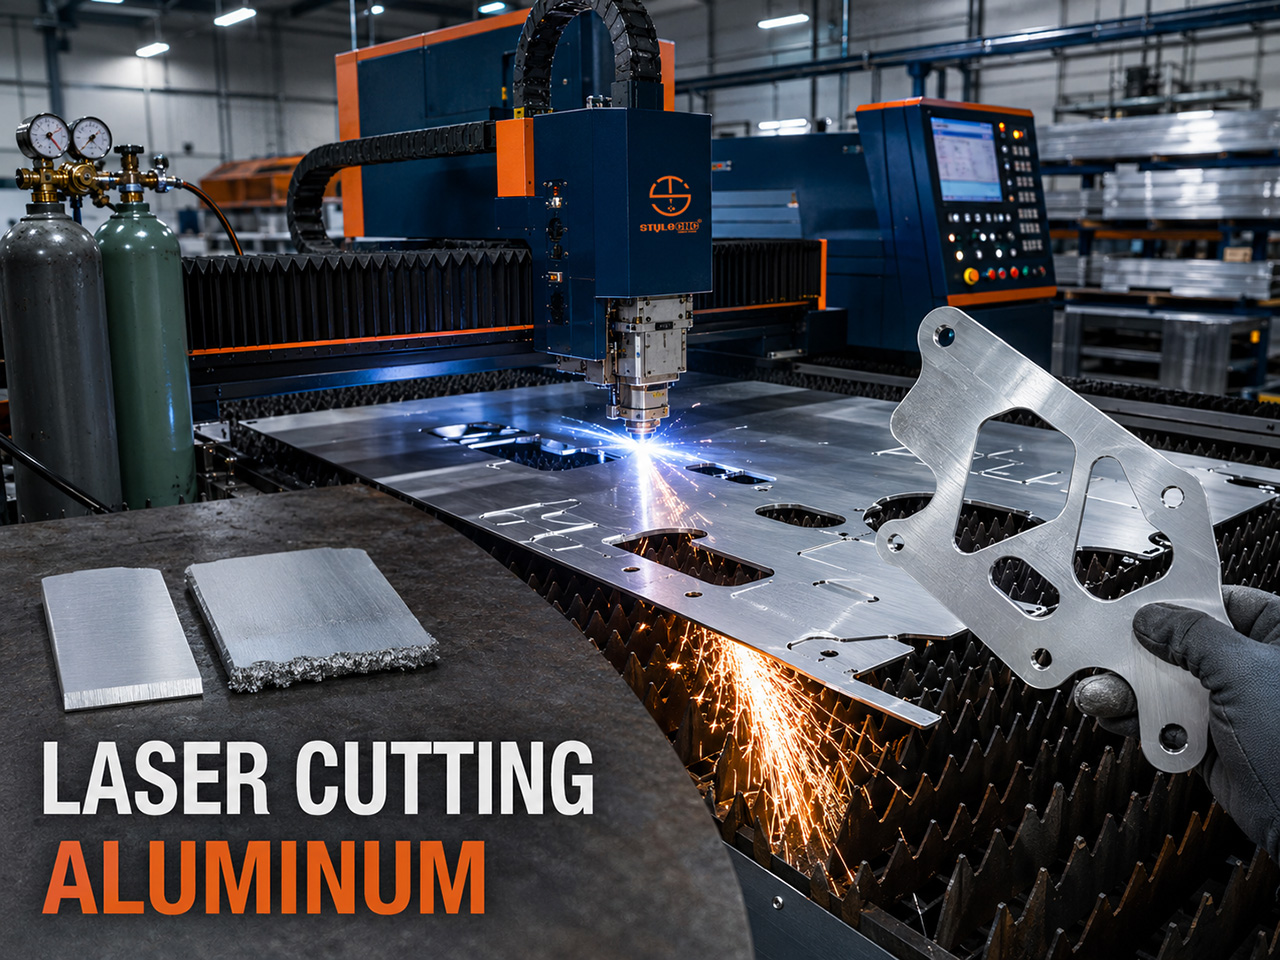
ఎందుకు జరుగుతుందిఅల్యూమినియం యొక్క ప్రధాన లోపం. కరిగిన అల్యూమినియం జిగటగా ఉంటుంది, మరియు షీట్ యొక్క అధిక వాహకత్వం కారణంగా ఆ ద్రవం చాలా వేగంగా చల్లబడుతుంది, దానివల్ల సహాయక వాయువు దానిని బయటకు నెట్టేలోపే అది బురదలా మారుతుంది. సగం ఘనీభవించిన ఆ లోహం కోత అంచు అడుగు భాగానికి అంటుకుని, గట్టిగా, పదునుగా ఉండే ఒక పూసలా గడ్డకడుతుంది, దానిని తప్పనిసరిగా అరగదీసి తీసివేయాలి. షీట్ మందంగా ఉంటే పరిస్థితి మరింత తీవ్రమవుతుంది: ద్రవం పరిమాణం ఎక్కువైనా, బయటకు వెళ్ళడానికి ఉన్న సమయం మాత్రం అంతే ఉంటుంది.
దిద్దుబాటు: పవర్ కంటే ఎజెక్షన్ (బయటకు నెట్టడం) ముఖ్యం. పెద్ద నాజిల్ ద్వారా 15 నుండి 20 బార్ల అధిక పీడన నైట్రోజన్ను పంపండి, కెర్ఫ్ (కోత) అడుగున వెడల్పుగా ఉండి, కరిగిన పదార్థం బయటకు వెళ్ళడానికి వీలుగా ఫోకస్ను నెగటివ్గా (మెటీరియల్లోకి) సెట్ చేయండి, మరియు స్టీల్కు సమానమైన సెట్టింగ్ల నుండి ఫీడ్ను 10 నుండి 15 శాతం తగ్గించండి. మలినాలు అలాగే ఉంటే, ఎక్కువ వాటేజ్ వాడే ముందు గ్యాస్, నాజిల్, స్టాండ్ఆఫ్ మరియు ఫోకస్ను సరిచేయండి; సరిగ్గా బయటకు నెట్టబడని కోతపై అదనపు పవర్ వాడటం వల్ల శుభ్రం చేయడానికి మరింత కరిగిన పదార్థం తయారవుతుంది.
సమస్య 3: పలుచని షీట్పై బుర్రలు మరియు గరుకు అంచులు
ఎందుకు జరుగుతుంది3 మిమీ కంటే తక్కువ మందం ఉన్న షీట్పై, కోత తిరగబడటానికి సాధారణ కారణం తక్కువ వేడి కాదు, అధిక వేడి. అధిక శక్తి లేదా నెమ్మదైన ఫీడ్ మృదువైన మిశ్రమలోహాన్ని అతిగా వేడెక్కిస్తాయి, కోత అంచులు కరిగిపోతాయి, మరియు కోత శుభ్రమైన, ప్రకాశవంతమైన ఉపరితలానికి బదులుగా, ఉబ్బిన బుర్ర్ మరియు చారలు గల బూడిద రంగు అంచుతో బయటకు వస్తుంది.
దిద్దుబాటుపలుచని అల్యూమినియంను మితమైన శక్తితో మరియు శుభ్రమైన నైట్రోజన్తో వేగంగా కత్తిరించండి. నాజిల్ పరిస్థితిని మరియు కేంద్రీకరణను సరిచూసుకోండి (అరిగిపోయిన లేదా కేంద్రం నుండి పక్కకు ఉన్న నాజిల్ గ్యాస్ ప్రవాహాన్ని పక్కకు లాగి, కోత యొక్క ఒక వైపున బుర్రులను ఏర్పరుస్తుంది), మరియు గరిష్ట అంచు పదును కోసం ఉపరితలం వద్ద లేదా దానికి కొంచెం దిగువన దృష్టి కేంద్రీకరించండి. సరిగ్గా ట్యూన్ చేయబడిన పలుచని అల్యూమినియం షీట్ టేబుల్ నుండి ప్రకాశవంతంగా, బుర్రులు లేకుండా, మరియు బ్రేక్కు సిద్ధంగా రావాలి.
సమస్య 4: మిశ్రమ లోహాల మధ్య అస్థిరమైన ఫలితాలు
ఎందుకు జరుగుతుందిఆపరేటర్లు ఒక పనిలో పారామితులను సర్దుబాటు చేస్తే, తర్వాతి పనిలో లోపాలు ఏర్పడతాయి, ఎందుకంటే అల్యూమినియం ఒకే రకమైన పదార్థం కాదు. స్వచ్ఛమైన 1xxx సిరీస్ సులభంగా కట్ అవుతుంది కానీ ఎక్కువగా లోపాలు ఏర్పడతాయి. సాధారణ మిశ్రమ లోహాలలో 5xxx మెరైన్ గ్రేడ్లు అత్యంత శుభ్రంగా కట్ అవుతాయి. 6xxx ఆర్కిటెక్చరల్ ఎక్స్ట్రూషన్లో కాలిపోకుండా ఉండటానికి వేగాన్ని జాగ్రత్తగా నియంత్రించాల్సి ఉంటుంది, మరియు అధిక-బలం గల 7xxx ఏరోస్పేస్ ప్లేట్ అన్నింటికంటే పారామితుల పట్ల అత్యంత సున్నితమైనది మరియు పగుళ్లకు గురయ్యే అవకాశం ఎక్కువగా ఉంటుంది.
దిద్దుబాటుఒకే అల్యూమినియం సెట్టింగ్కు బదులుగా, ప్రతి మిశ్రమ లోహ రకానికి వేర్వేరు పారామితులను భద్రపరచండి. కొత్త మిశ్రమ లోహం లేదా కొత్త బ్యాచ్ వచ్చినప్పుడు, షీట్ను ఖరారు చేసే ముందు ఒక చిన్న టెస్ట్ కట్ చేసి, వేగం మరియు పీడనాన్ని తిరిగి సర్దుబాటు చేయండి. ఈ 15 నిమిషాల టెస్ట్ కట్లకు అయ్యే ఖర్చు, పనికిరాని ఒక నెస్ట్ ఖర్చు కంటే తక్కువ.
వాటేజ్ ప్రకారం అల్యూమినియం లేజర్ కటింగ్ మందం చార్ట్
ఏదైనా మందం క్లెయిమ్లో అత్యంత ముఖ్యమైన వ్యత్యాసం గరిష్ట విచ్ఛేదనం (max severance) మరియు ఉత్పత్తి మందం (production thickness). గరిష్ట విచ్ఛేదనం అంటే బీమ్ నెమ్మదిగా వెళుతుంది, కానీ దాని అంచుల నాణ్యతకు తిరిగి పని చేయవలసి రావచ్చు. ఉత్పత్తి మందం అంటే స్థిరమైన వేగం, శుభ్రమైన అంచులు మరియు పునరావృతమయ్యే గుణం. ఉత్పత్తి సంఖ్య ఆధారంగా కొనుగోలు చేసి, కొటేషన్ పొందండి.
| లేజర్ పవర్ | ఉత్పత్తి మందం | గరిష్ట విచ్ఛేదనం | గమనికలు |
|---|---|---|---|
| 1 కిలోవాట్ | 1 నుండి 2 మి.మీ. | 3 నుండి 4 మి.మీ. | పలుచని షీట్, సైనేజ్, ఆవరణలు. దాని కిటికీలో శుభ్రంగా మరియు వేగంగా. |
| 1.5 నుండి 2 kW | 2 నుండి 3 మి.మీ. | 4 నుండి 5 మి.మీ. | విశ్వసనీయమైన అల్యూమినియం ఉత్పత్తి పనికి ప్రవేశ స్థానం |
| 3 కిలోవాట్ | 4 నుండి 6 మి.మీ. | 8 నుండి 10 మి.మీ. | సాధారణ ఫ్యాబ్రికేషన్ మరియు జాబ్ షాపులకు అనువైన ప్రదేశం |
| 6 కిలోవాట్ | 8 నుండి 12 మి.మీ. | 16 మిమీ | చాలా అల్యూమినియం అనువర్తనాలను తగినంతగా కవర్ చేస్తుంది |
| 12 కిలోవాట్ | 12 నుండి 20 మి.మీ. | 25 నుండి 30 మి.మీ. | సుమారు 20 మిమీ కంటే పైన అంచు నాణ్యత గమనించదగ్గ విధంగా క్షీణిస్తుంది |
| 20 కిలోవాట్+ | 20 నుండి 30 మి.మీ. | 40 మిమీ+ | ప్లేట్ వర్క్; డీప్ నెగటివ్ ఫోకస్ (-8 నుండి -15 మిమీ) అవసరం |
టేబుల్ పైభాగంలో ఎందుకు చదునుగా ఉంటుందో రెండు ఫిజిక్స్ నోట్స్ వివరిస్తాయి. పవర్-టు-థిక్నెస్ స్కేలింగ్ సబ్-లీనియర్గా ఉంటుంది: వాటేజ్ను రెట్టింపు చేయడం వల్ల ఉపయోగపడే మందం సుమారుగా సగం పెరుగుతుంది, రెట్టింపు కాదు, ఎందుకంటే లేజర్ కటింగ్ కోసం పవర్-థిక్నెస్ సంబంధంలోని ఘాతాంకం సుమారు 0.65గా ఉంటుంది. ఇంకా, ప్రత్యేకంగా మందపాటి అల్యూమినియంపై, షీట్ యొక్క వాహకత్వం దానిని ఒక హీట్ సింక్గా మారుస్తుంది: అదనపు వాటేజ్ పక్కలకు వ్యాపించి చుట్టుపక్కల ఉన్న లోహంలోకి ప్రసరిస్తుంది మరియు అది కట్ను లోతుగా చేసే దానికంటే వేగంగా మెల్ట్ పూల్ను పెద్దది చేస్తుంది, అందుకే మలినాలు ఎక్కువగా ఉన్న మందపాటి ప్లేట్ కట్లోకి పవర్ను పంపినప్పుడు, అది సాధారణంగా మలినాలను శుభ్రపరచడానికి బదులుగా వాటిని మరింత చిక్కగా చేస్తుంది.
ప్రతి పవర్ స్థాయిలో స్టీల్, స్టెయిన్లెస్ మరియు అల్యూమినియంలలో సాధారణ లోహ పరిస్థితి కోసం, ఫైబర్ లేజర్ కటింగ్ మందం, వేగం మరియు శక్తి సూచన ఈ అల్యూమినియం-నిర్దిష్ట చార్ట్ ఇమిడిపోయే పూర్తి బహుళ-పదార్థ పట్టికలను కలిగి ఉంటుంది.
అల్యూమినియంకు నైట్రోజన్ అసిస్ట్ ఎందుకు ముఖ్యమైనది
లేజర్ కటింగ్లో సహాయక వాయువు రెండు పనులు చేస్తుంది: అది కోత నుండి కరిగిన లోహాన్ని బయటకు పంపుతుంది, మరియు కోత ఉపరితలం వద్ద రసాయన చర్యను నియంత్రిస్తుంది. అల్యూమినియం విషయంలో, ఈ రెండు పనులూ నైట్రోజన్నే సూచిస్తాయి.
✓ ఒత్తిడిలో వెలికితీతవేగంగా చల్లబడే అల్యూమినియం ద్రవం బురదగా మారకముందే కోత స్థానం నుండి బయటకు రావాలి. పెద్ద వ్యాసం గల నాజిల్ ద్వారా 15 నుండి 20 బార్ పీడనంతో పంపే నైట్రోజన్, ఆ ద్రవం కొద్దిసేపు ద్రవరూపంలో ఉన్నప్పుడు దానిని శుభ్రపరిచే యాంత్రిక ఒత్తిడిని అందిస్తుంది. మలినాలను నియంత్రించడంలో ఇదే అతిపెద్ద సాధనం.
✓ ఒక జడమైన కోత ముఖంకార్బన్ స్టీల్పై ప్రామాణికంగా ఉండే ఆక్సిజన్ అసిస్ట్, అల్యూమినియంతో చర్య జరిపి కెర్ఫ్ లోపల మరియు చుట్టూ గట్టి అల్యూమినియం ఆక్సైడ్ను ఏర్పరుస్తుంది, ఇది అంచును గరుకుగా చేసి, తదుపరి వెల్డింగ్ లేదా అనోడైజింగ్ను క్లిష్టతరం చేస్తుంది. నైట్రోజన్, కట్ చేసిన ఉపరితలాన్ని ప్రకాశవంతంగా, ఆక్సైడ్ రహితంగా మరియు టేబుల్ నుండి తీసిన వెంటనే వెల్డింగ్కు సిద్ధంగా ఉంచుతుంది.
✓ ఏ విధంగానూ దహన సహాయం లేదుకోతకు ఉష్ణమోచక శక్తిని అందించడం ద్వారా ఆక్సిజన్ కార్బన్ స్టీల్లో తన స్థానాన్ని సంపాదించుకుంటుంది. అల్యూమినియం ఆక్సైడ్ నష్టానికి తగినంత ప్రయోజనాన్ని అందించదు, కాబట్టి ఆక్సిజన్ను ఉపయోగించడంలో నష్టమే ఎక్కువ.
✓ బడ్జెట్ మధ్యస్థంగా సంపీడన గాలిగాలిలో సుమారు 78 శాతం నైట్రోజన్ ఉంటుంది, మరియు ఆధునిక అధిక-పీడన గాలి వ్యవస్థలు, సీసాలలో లభించే నైట్రోజన్ ఖర్చులో కొంత భాగానికే పలుచని మరియు మధ్యస్థ అల్యూమినియంను ఆమోదయోగ్యంగా కత్తిరిస్తాయి. పాక్షిక ఆక్సీకరణ వలన అంచున కొద్దిగా బూడిద రంగు ఛాయను ఆశించవచ్చు. సైనేజ్ మరియు సాధారణ ఫ్యాబ్రికేషన్ కోసం ఇది సరిపోతుంది; వెల్డ్-ప్రెప్ మరియు అనోడైజ్-బౌండ్ భాగాల కోసం, నైట్రోజన్నే వాడండి.
ఆచరణాత్మక వ్యయ గమనికపీడనం మరియు నాజిల్ పరిమాణం పెరిగే కొద్దీ నైట్రోజన్ వినియోగం విపరీతంగా పెరుగుతుంది, ఇది ఖచ్చితంగా అల్యూమినియం విషయంలో వర్తిస్తుంది. కేవలం స్టీల్ మాత్రమే కత్తిరించే షాపుల కంటే, రోజూ అల్యూమినియం కత్తిరించే షాపులు నైట్రోజన్ జనరేటర్ను త్వరగా సమర్థించుకుంటాయి, మరియు బాటిల్ గ్యాస్ మాత్రమే ఏకైక మార్గం అని భావించే ముందు, నిజమైన భాగాలపై ఎయిర్-అసిస్ట్ ఆప్షన్ను పరీక్షించడం విలువైనది.
ఎవరూ విస్మరించకూడని భద్రతా గమనిక: అల్యూమినియం ధూళి
సూక్ష్మ అల్యూమినియం పొడి పేలుడు స్వభావం కలది, మరియు లేజర్ కటింగ్ దానిని ఉత్పత్తి చేస్తుంది. ప్రమాదం కటింగ్ ప్రక్రియలో కాదు, ధూళిని సేకరించే వ్యవస్థలో ఉంది: ఫిల్టర్లలో పేరుకుపోయిన సూక్ష్మ అల్యూమినియం రేణువులు మండే పదార్థాన్ని సృష్టిస్తాయి. ఇప్పటికే అల్యూమినియం ధూళితో నిండి ఉన్న వెలికితీత వ్యవస్థలోకి, నిప్పురవ్వలు మండే మూలంగా పనిచేసే ఉక్కును కత్తిరించడమే దీనికి ఒక సాధారణ ప్రమాద దృశ్యం.
రక్షణ నియమాలు చాలా సులభం. డస్ట్ సిస్టమ్ను కచ్చితమైన షెడ్యూల్ ప్రకారం శుభ్రంగా ఉంచండి, అల్యూమినియం ఉన్న ఫిల్టర్లలోకి స్టీల్ నిప్పురవ్వలను ఎప్పుడూ కలపవద్దు (పనిని వేరు చేయండి లేదా మెటీరియల్ మార్పుల మధ్య శుభ్రం చేయండి), మరియు అల్యూమినియం పరిమాణం ఎక్కువగా ఉన్న చోట వెట్ సెపరేటర్లు లేదా స్పార్క్ అరెస్టర్ల విషయంలో ఎక్స్ట్రాక్షన్ తయారీదారు మార్గదర్శకాలను పాటించండి. ఉత్పత్తి స్థాయిలో అల్యూమినియంను కట్ చేసే ప్రతి ఫైబర్ లేజర్ షాప్ దీనిని ఒక ప్రామాణిక ప్రక్రియగా పాటించాలి, అంతేగానీ అందరికీ తెలిసిన విషయంగా కాదు.
STYLEసిఎన్సి అల్యూమినియం కోసం ఫైబర్ లేజర్లు
STYLEసిఎన్సి ఫైబర్ లేజర్ కటింగ్ మెషీన్లు అల్యూమినియంకు అవసరమైన కాన్ఫిగరేషన్తో వస్తాయి: ప్రతిబింబించే లోహాల కోసం రేట్ చేయబడిన, వెనుకకు పరావర్తనం చెందకుండా రక్షించబడిన సోర్స్లు, 15 నుండి 20 బార్ నైట్రోజన్ పని కోసం అధిక-పీడన సహాయక గ్యాస్ సర్క్యూట్లు, మరియు ప్రతి మిశ్రమానికి ప్రత్యేకమైన అల్యూమినియం సెట్టింగ్లతో కూడిన కటింగ్ పారామీటర్ లైబ్రరీలు. ఉత్తమ ఫైబర్ లేజర్ మెటల్ కటింగ్ మెషిన్ ఈ శ్రేణి 1.5 నుండి 6 kW పరిధిని కవర్ చేస్తుంది, ఇక్కడ చాలా వరకు అల్యూమినియం ఫ్యాబ్రికేషన్ ఉంటుంది, మరియు షీట్ మెటల్ లేజర్ కట్టర్ ఈ కాన్ఫిగరేషన్, ఎన్క్లోజర్లు, సైనేజ్లు మరియు ప్యానెల్ ఉత్పత్తిలో ఆధిపత్యం వహించే పలుచని మరియు మధ్యస్థ మందమైన షీట్ పనిని లక్ష్యంగా చేసుకుంటుంది.
మందపాటి ప్లేట్ను అందించే దుకాణాల కోసం, అధిక శక్తి ఫైబర్ లేజర్ మెటల్ కటింగ్ యంత్రం 12 kW శ్రేణిలోకి విస్తరించినప్పుడు 20 మిమీ ఉత్పత్తి అల్యూమినియం ఆచరణయోగ్యంగా మారుతుంది. మరియు ప్రవేశ-స్థాయి సామర్థ్యంపై వాస్తవమైన పరిశీలన కోసం, 1000W IPG ఫైబర్ లేజర్ 3 మిమీ అల్యూమినియం కటింగ్ వీడియో నిజమైన మెటీరియల్పై మందం చార్ట్ యొక్క దిగువ వరుస సరిగ్గా ఎలా ఉంటుందో చూపిస్తుంది. సంప్రదించండి STYLEసిఎన్సి అల్యూమినియం పనికి సరిపోయే కాన్ఫిగరేషన్ మరియు గ్యాస్-సిస్టమ్ సిఫార్సు కోసం మీ మిశ్రమ లోహాలు, మందం పరిధి మరియు నెలవారీ పరిమాణం వివరాలను మాకు తెలియజేయండి.
తరచుగా అడిగే ప్రశ్నలు
ఫైబర్ లేజర్ తనకు తాను నష్టం కలిగించుకోకుండా అల్యూమినియంను కత్తిరించగలదా?
అవును, ఏ ఆధునిక యంత్రంలోనైనా ఇది సాధ్యమే. ఫైబర్ తరంగదైర్ఘ్యం వద్ద అల్యూమినియంకు దాదాపు 90 శాతం పరావర్తన శక్తి ఉండటమే చారిత్రక భయానికి కారణం: ఫైబర్ను కుట్టేటప్పుడు, కోయని ఉపరితలం బీమ్ శక్తిని తిరిగి ఆప్టిక్స్ పైకి పరావర్తనం చెందిస్తుంది, దీనివల్ల తొలినాళ్లలో రక్షణ లేని సోర్స్లు దెబ్బతినే అవకాశం ఉండేది. ప్రస్తుత ఫైబర్ సోర్స్లు బ్యాక్-రిఫ్లెక్షన్ ఐసోలేషన్ మరియు సురక్షితంగా లోపాలను గుర్తించే సెన్సార్లతో వస్తున్నాయి, అందుకే ఇప్పుడు అల్యూమినియం ఒక సాధారణ ఉత్పత్తి ముడిపదార్థంగా మారింది. కొనుగోలు చేసే ముందు సోర్స్ యొక్క పరావర్తన-లోహ రేటింగ్ను నిర్ధారించుకోండి, ఆపై ధైర్యంగా కత్తిరించండి.
నా అల్యూమినియం లేజర్ కట్లపై మలినం ఎందుకు ఉంది?
ఎందుకంటే అల్యూమినియంలోని ద్రవం బయటకు వెళ్ళలేనంత వేగంగా చల్లబడుతుంది. షీట్ ఉక్కు కంటే సుమారు 5 రెట్లు ఎక్కువ వేగంతో వేడిని ప్రసరింపజేస్తుంది, కాబట్టి గ్యాస్ దానిని బయటకు నెట్టకముందే, కరిగిన లోహం కోతలో మెత్తగా చిక్కగా మారి కింది అంచుకు గడ్డకడుతుంది. పనిచేసే పరిష్కార క్రమం: నైట్రోజన్ పీడనాన్ని 15 నుండి 20 బార్లకు పెంచండి, పెద్ద నాజిల్ను అమర్చండి, ఫోకస్ను మెటీరియల్లోకి మరింత లోతుగా (నెగటివ్) నెట్టండి, మరియు ఫీడ్ను 10 నుండి 15 శాతం నెమ్మదిగా చేయండి. ఎజెక్షన్ సరిగ్గా జరిగిన తర్వాత మాత్రమే పవర్ను పెంచండి; సరిగ్గా ఎజెక్షన్ జరగని కోతపై ఎక్కువ వాటేజ్ కేవలం మరింత వ్యర్థాన్ని మాత్రమే సృష్టిస్తుంది.
లేజర్ ఎంత మందం ఉన్న అల్యూమినియంను కత్తిరించగలదు?
పవర్ క్లాస్ ప్రకారం, ఉత్పత్తి పరంగా: 1 kW 1 నుండి 2 మి.మీ. మందాన్ని, 3 kW సుమారు 4 నుండి 6 మి.మీ. మందాన్ని, 6 kW దాదాపు 8 నుండి 12 మి.మీ. మందాన్ని, మరియు 12 kW 12 నుండి 20 మి.మీ. మందాన్ని, దాదాపు 30 మి.మీ. గరిష్ట కోతతో నిర్వహిస్తుంది. సుమారు 20 మి.మీ. కంటే ఎక్కువ మందంలో, పవర్తో సంబంధం లేకుండా అంచు నాణ్యత క్షీణిస్తుంది, ఎందుకంటే అల్యూమినియం యొక్క వాహకత్వం, కోతను లోతుగా చేసే వేగం కంటే, బీమ్ శక్తిని షీట్లోకి అడ్డంగా వేగంగా వ్యాపింపజేస్తుంది. బ్రోచర్లోని కోత సంఖ్య ఆధారంగా కాకుండా, ఉత్పత్తి మందం ఆధారంగా పనులకు కొటేషన్ ఇవ్వండి.
అల్యూమినియంను లేజర్ కట్ చేయడానికి నాకు నత్రజని అవసరమా?
శుభ్రమైన, వెల్డింగ్కు మరియు యానోడైజింగ్కు సిద్ధంగా ఉండే అంచుల కోసం, అవును: అధిక పీడన నైట్రోజన్ కరిగిన లోహాన్ని బయటకు పంపి, కోసిన ఉపరితలాన్ని ఆక్సైడ్ లేకుండా ఉంచుతుంది. మరోవైపు, ఆక్సిజన్ ఎటువంటి దహన ప్రయోజనం లేకుండా అంచుపై గట్టి ఆక్సైడ్ను ఏర్పరచడం ద్వారా అల్యూమినియంను తీవ్రంగా దెబ్బతీస్తుంది. దీనికి చవకైన ప్రత్యామ్నాయం అధిక పీడన సంపీడన గాలి. ఇందులో 78 శాతం నైట్రోజన్ ఉంటుంది మరియు ఇది పలుచని నుండి మధ్యస్థ మందం గల అల్యూమినియంను, అంచున కొద్దిగా బూడిద రంగు ఛాయతో ఆమోదయోగ్యంగా కోస్తుంది. సైనేజ్ మరియు సాధారణ ఫ్యాబ్రికేషన్ పనులకు గాలిని ఉపయోగించవచ్చు; వెల్డ్-ప్రిపరేషన్ మరియు కాస్మెటిక్ పనులకు నైట్రోజన్నే వాడాలి.
ఒక CO2 లేజర్తో అల్యూమినియంను కత్తిరించడమా?
సరిగా లేదు, మరియు ఇది సిఫార్సు చేయబడదు. అల్యూమినియం ప్రతిబింబిస్తుంది CO2 లేజర్ యొక్క 10.6 మైక్రాన్ తరంగదైర్ఘ్యం ఫైబర్ తరంగదైర్ఘ్యం కంటే కూడా బలంగా శోషించబడుతుంది, అందువల్ల కప్లింగ్ అధ్వాన్నంగా ఉంటుంది, వెనుకకు పరావర్తనం చెందే ప్రమాదం ఎక్కువగా ఉంటుంది, మరియు ఆచరణాత్మక మందం పరిధి సన్నగా ఉంటుంది. లోహ తయారీ నిర్ణయాత్మకంగా ఫైబర్ వనరుల వైపు మళ్లడానికి ఇది ఒక ప్రధాన కారణం: 1064 nm కిరణపుంజం అల్యూమినియంలో అనేక రెట్లు మెరుగ్గా శోషించబడుతుంది, ఇది ఒక స్వల్ప వ్యత్యాసాన్ని సృష్టిస్తుంది. CO2 సాధారణ ఫైబర్ ప్రక్రియగా మార్చండి.
వివిధ రకాల అల్యూమినియం మిశ్రమ లోహాలు ఎందుకు విభిన్నంగా కోతకు గురవుతాయి?
మిశ్రమ లోహాల రసాయన కూర్పు, ద్రవీభవన ప్రవర్తనను మారుస్తుంది. స్వచ్ఛమైన 1xxx సిరీస్ అల్యూమినియం సులభంగా కట్ అవుతుంది, కానీ అత్యంత బరువైన మలినాలను ఉత్పత్తి చేస్తుంది. 5xxx మెరైన్ గ్రేడ్లు శుభ్రంగా కట్ అవ్వడానికి అత్యంత అనువైనవి. 6xxx ఆర్కిటెక్చరల్ మిశ్రమ లోహాలు మాడిపోకుండా ఉండటానికి క్రమబద్ధమైన వేగ నియంత్రణ అవసరం, మరియు 7xxx ఏరోస్పేస్ ప్లేట్ అత్యంత పారామీటర్-సున్నితమైనది మరియు పగుళ్లకు గురయ్యే అవకాశం ఉన్న ఫ్యామిలీ. ఒకే గ్రేడ్లో కూడా, బ్యాచ్-టు-బ్యాచ్ వైవిధ్యం మరో సమస్యను జోడిస్తుంది. ప్రతి మిశ్రమ లోహ ఫ్యామిలీకి ఒక పారామీటర్ లైబ్రరీని కలిగి ఉండటం మరియు కొత్త మెటీరియల్ వచ్చినప్పుడల్లా త్వరితగతిన టెస్ట్ కట్ చేయడం దీనికి ఆచరణాత్మక పరిష్కారం.
బాటమ్ లైన్
సెటప్ దాని రెండు ప్రధాన లక్షణాలను గౌరవించినప్పుడు ఫైబర్ లేజర్లపై అల్యూమినియం అద్భుతంగా కట్ అవుతుంది. రక్షిత ఆధునిక కాంతి వనరులు మరియు క్రమబద్ధమైన పియర్సింగ్ ద్వారా రిఫ్లెక్టివిటీ సమస్య పరిష్కరించబడుతుంది. మలినాలకు మూలమైన మరియు మందానికి గరిష్ట పరిమితి అయిన కండక్టివిటీ సమస్య, ఎజెక్షన్ ద్వారా పరిష్కరించబడుతుంది: అధిక-పీడన నైట్రోజన్, సరైన నాజిల్, నెగటివ్ ఫోకస్ మరియు సరైన వేగం. సెవరెన్స్ క్లెయిమ్కు బదులుగా ప్రొడక్షన్-మందం కాలమ్కు అనుగుణంగా వాటేజ్ను సరిపోల్చండి, ప్రతి మిశ్రమానికి పారామీటర్లను నిర్వహించండి మరియు డస్ట్ సిస్టమ్ను శుభ్రంగా ఉంచండి.
STYLECNC కాన్ఫిగర్ చేస్తుంది ఫైబర్ లేజర్ కట్టింగ్ యంత్రాలు 1 kW షీట్ కట్టర్ల నుండి 12 kW ప్లేట్ సిస్టమ్ల వరకు అల్యూమినియం పని కోసం, మెటీరియల్ అవసరాలకు అనుగుణంగా గ్యాస్ సర్క్యూట్లు మరియు పారామీటర్ లైబ్రరీలతో. పంపండి STYLEసిఎన్సి పైన పేర్కొన్న సంఖ్యల ఆధారంగా సిఫార్సు పొందడానికి మీ మందం పరిధిని మరియు మిశ్రమ లోహాలను జతపరచండి.