అంగీకరించిన సమయానికి చేరుకుంది మరియు బాగా ప్యాక్ చేయబడింది. STB10032 అధిక-బలం కలిగిన ఉక్కుతో నిర్మించబడింది, ఇది భారీ-లోడ్ ఆపరేటింగ్ పరిస్థితులలో కూడా స్థిరమైన బెండింగ్ను అనుమతిస్తుంది. దీని సిఎన్సి కంట్రోలర్ వినియోగదారు-స్నేహపూర్వక టచ్స్క్రీన్ ఇంటర్ఫేస్తో స్మార్ట్ బెండ్ సీక్వెన్సింగ్ మరియు రియల్-టైమ్ డయాగ్నస్టిక్స్కు మద్దతు ఇస్తుంది. అదనంగా, STYLEసిఎన్సి రిమోట్ ట్రబుల్షూటింగ్ మరియు వేగవంతమైన విడిభాగాల డెలివరీతో గ్లోబల్ సపోర్ట్ నెట్వర్క్ను అందిస్తుంది. అయితే, హైడ్రాలిక్-ఆధారిత వ్యవస్థగా, STB10032కి పూర్తిగా ఆటోమేటిక్ ప్యానెల్ బెండింగ్ మెషీన్లతో పోలిస్తే సాపేక్షంగా అధిక స్థాయి రొటీన్ నిర్వహణ అవసరం. మొత్తం మీద, ఇది ఒక గొప్ప హైడ్రాలిక్ ప్రెస్ బ్రేక్, ఇది ధర వద్ద (సుమారు $22,000), ఇది హై-ఎండ్ యూరోపియన్ మరియు అమెరికన్ బ్రాండ్ల కంటే పెరుగుతున్న దుకాణాలకు ఎక్కువ ఖర్చుతో కూడుకున్నది.
షీట్ మెటల్ బెండింగ్ కోసం 2026 ఉత్తమ సిఎన్సి ప్రెస్ బ్రేక్
మీరు షీట్ మెటల్ ఫ్యాబ్రికేషన్లో ఖచ్చితమైన మరియు స్థిరమైన కోణాలను సాధించడానికి ప్రయత్నిస్తున్నారా, మీరు చిన్న మరియు సంక్లిష్టమైన భాగాలతో వ్యవహరిస్తున్నారా లేదా పెద్ద-స్థాయి నిర్మాణ భాగాలతో వ్యవహరిస్తున్నారా? సిఎన్సి బెండర్లు ప్రతిదీ సులభతరం చేస్తాయి. పారిశ్రామిక షీట్ మెటల్ ఫ్యాబ్రికేషన్లో ఆటోమేటెడ్ బెండింగ్ టెక్నిక్లను పరిశీలిద్దాం మరియు 2026 కోసం మీ అత్యుత్తమ క్లాస్ ప్రెసిషన్ సిఎన్సి ప్రెస్ బ్రేక్ను ఎంచుకుందాం. STYLECNC.
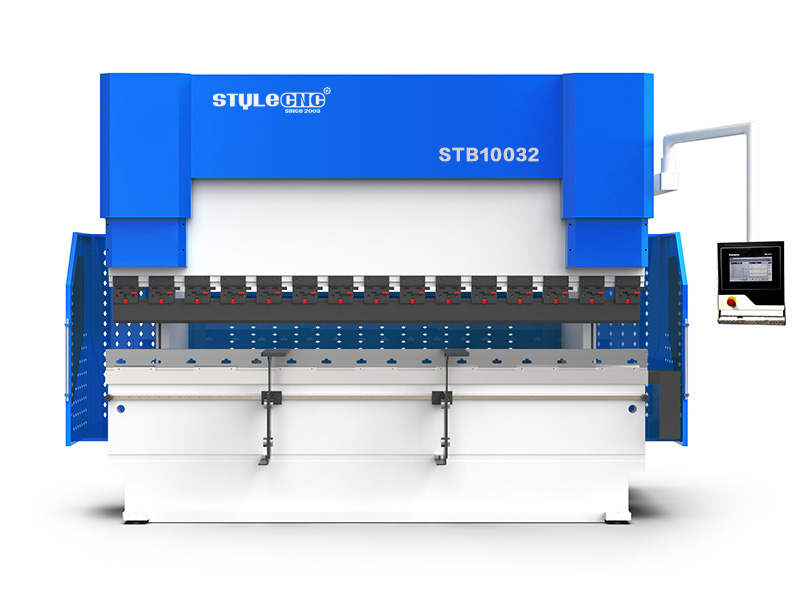
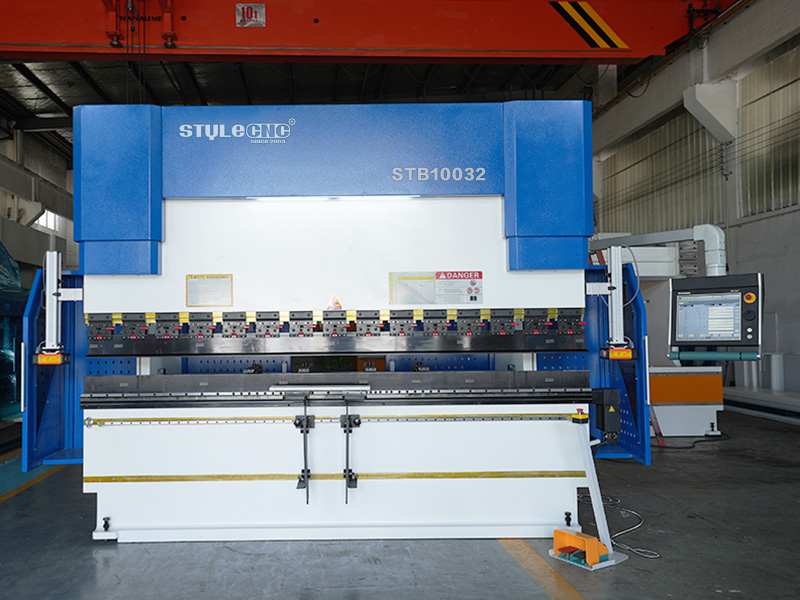
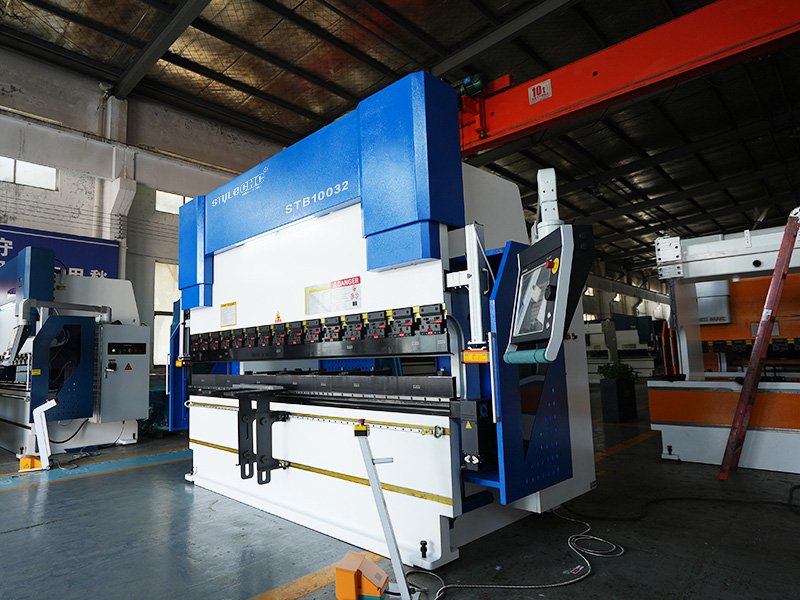
- బ్రాండ్ - STYLECNC
- మోడల్ - STB10032
- Maker - జినాన్ స్టైల్ మెషినరీ కో, లిమిటెడ్.
- వర్గం - సిఎన్సి బెండింగ్ మెషిన్
- ప్రతి నెలా అమ్మకానికి అందుబాటులో ఉన్న 360 యూనిట్లు స్టాక్లో ఉన్నాయి.
- నాణ్యత మరియు భద్రత పరంగా CE ప్రమాణాలను అందుకోవడం
- మొత్తం యంత్రానికి ఒక సంవత్సరం పరిమిత వారంటీ (ప్రధాన భాగాలకు విస్తరించిన వారంటీలు అందుబాటులో ఉన్నాయి)
- మీ కొనుగోలుకు 30-రోజుల మనీ బ్యాక్ గ్యారెంటీ
- తుది వినియోగదారులకు మరియు డీలర్లకు ఉచిత జీవితకాల సాంకేతిక మద్దతు
- ఆన్లైన్ (పేపాల్, అలీబాబా) / ఆఫ్లైన్ (టి/టి, డెబిట్ మరియు క్రెడిట్ కార్డులు)
- గ్లోబల్ లాజిస్టిక్స్ మరియు అంతర్జాతీయ షిప్పింగ్ టు ఎనీవేర్
సిఎన్సి ప్రెస్ బ్రేక్ అంటే ఏమిటి?
సిఎన్సి ప్రెస్ బ్రేక్ అనేది పారిశ్రామిక తయారీలో ఉపయోగించే ఆటోమేటిక్ షీట్ మెటల్ బెండర్, ప్రధానంగా మెటల్ ప్లేట్లను కావలసిన ఆకారాల యొక్క అధిక-ఖచ్చితమైన మెటల్ భాగాలుగా వంచడానికి.
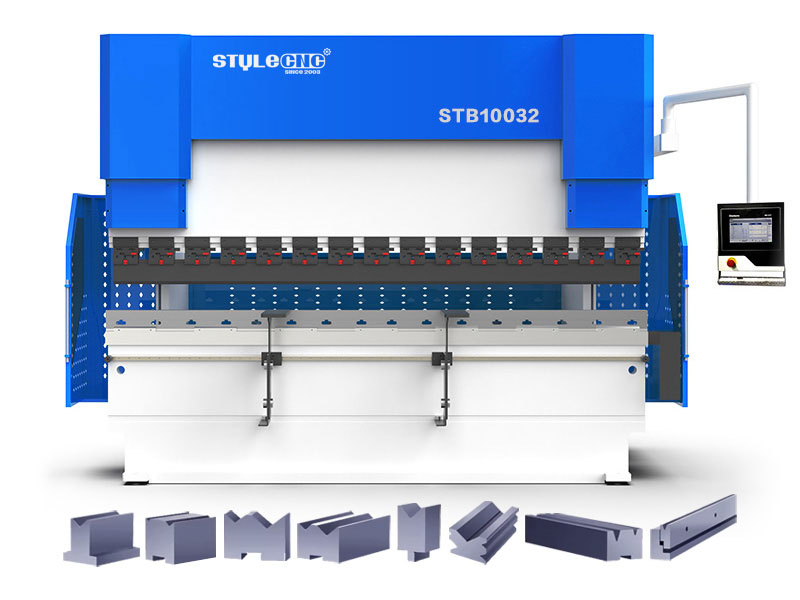
సిఎన్సి ప్రెస్ బ్రేక్లో మెషిన్ ఫ్రేమ్, రామ్, వర్క్టేబుల్ మరియు బ్యాక్ గేజ్ అసెంబ్లీ వంటి కీలక భాగాలు ఉంటాయి. ప్రతి తదుపరి బెండింగ్ ఆపరేషన్ కోసం మెటల్ షీట్ యొక్క స్థానాన్ని స్వయంచాలకంగా సర్దుబాటు చేయడానికి సిఎన్సి వ్యవస్థ రామ్ (అప్పర్ డై) మరియు బ్యాక్ గేజ్ను ఖచ్చితంగా నియంత్రిస్తుంది, తద్వారా మానవ తప్పిదాలను తగ్గిస్తుంది మరియు అధిక-నాణ్యత వంపులను నిర్ధారిస్తుంది.
సిఎన్సి ప్రెస్ బ్రేక్ ఎలా పనిచేస్తుంది?
సిఎన్సి ప్రెస్ బ్రేక్ కంప్యూటర్-నియంత్రిత CAM సాఫ్ట్వేర్ను ఉపయోగించి పారామితులను - వర్క్పీస్ కొలతలు, మెటీరియల్ రకం మరియు ఆపరేటర్ నమోదు చేసిన బెండింగ్ కోణాలు లేదా నేరుగా దిగుమతి చేసుకున్న CAD డిజైన్ ఫైల్లు - కమాండ్ కోడ్లుగా మారుస్తుంది, ఇవి బెండర్ యొక్క అక్షాలు మరియు సాధనాలను వివిధ దిశల్లో మరియు విభిన్న కోణాల్లో కదిలేలా చేస్తాయి, తద్వారా బహుళ బెండింగ్ దశలను కలిగి ఉన్న సంక్లిష్టమైన నిర్మాణ పనులను అమలు చేస్తాయి.
సిఎన్సి ప్రెస్ బ్రేక్లు ఏమి చేయగలవు?
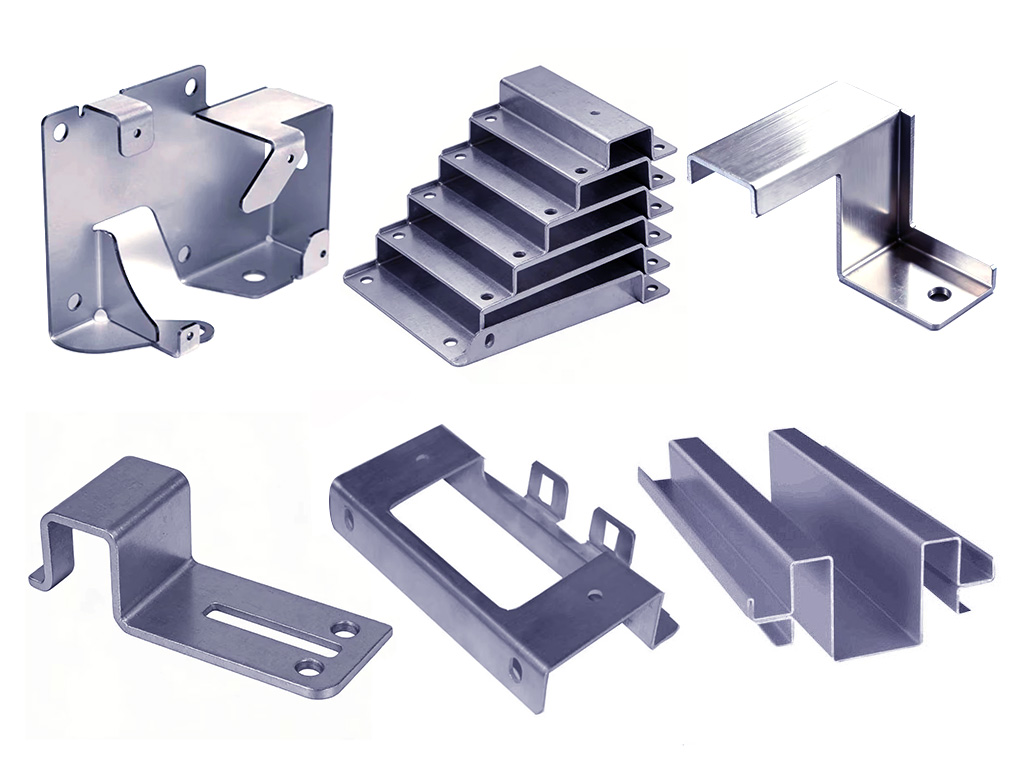
బెండింగ్ కోణాలు మరియు అవసరమైన ఒత్తిడిని ఖచ్చితంగా లెక్కించడానికి CAD/CAM సాఫ్ట్వేర్ను ఉపయోగించడం - మరియు అప్పర్ డై (పంచ్) మరియు లోయర్ డై (డై బ్లాక్) యొక్క సమన్వయ చర్యపై ఆధారపడి - సిఎన్సి ప్రెస్ బ్రేక్ ఉక్కు, ఇనుము, అల్యూమినియం, ఇత్తడి మరియు రాగి వంటి పదార్థాలను ఉపయోగించి మడతపెట్టడం, కస్టమ్ షేపింగ్ మరియు వివిధ సంక్లిష్ట లోహ నిర్మాణాలను రూపొందించడం వంటి పనులను అమలు చేయగలదు. సిఎన్సి ప్రెస్ బ్రేక్ వేగవంతమైన, అధిక-వాల్యూమ్ ఉత్పత్తిని సాధించడానికి అలాగే చాలా ఎక్కువ ఖచ్చితత్వం అవసరమయ్యే బెండింగ్ ఆపరేషన్లకు అనువైన సాధనంగా పనిచేస్తుంది, ఇది కీలకమైన ఏరోస్పేస్ భాగాల యొక్క ఖచ్చితత్వ నిర్మాణం, ఎలక్ట్రానిక్ పరికరాల చట్రం మరియు క్యాబినెట్ల తయారీ, ఆటోమోటివ్ తలుపులు, పైకప్పులు మరియు నిర్మాణ భాగాలను రూపొందించడం మరియు సృష్టించడం, అలాగే అనేక రకాల ప్రోటోటైపింగ్ అప్లికేషన్లకు ప్రసిద్ధి చెందింది.
లక్షణాలు
| మోడల్ | STB10032 | STB25041 | STB60060 |
|---|---|---|---|
| గరిష్ట బెండింగ్ శక్తి | 1000KN | 2500KN | 6000KN |
| బెండింగ్ పొడవు | 3200mm | 4100mm | 6000mm |
| నిలువు వరుసల మధ్య వెడల్పు | 2600mm | 3400mm | 4800mm |
| గొంతు లోతు | 400mm | 400mm | 600mm |
| ఓపెన్ ఎత్తు | 480mm | 500mm | 670mm |
| వేగంగా పడిపోయే వేగం. | 180mm/s | 130mm/s | 90mm/s |
| పని వేగం | 0-10mm/s | 0-8mm/s | 0-7mm / s |
| తిరిగి వచ్చే వేగం | 160mm/s | 120mm/s | 90mm/s |
| ప్రధాన మోటార్ శక్తి | 7.5KW | <span style="font-family: arial; ">10</span>5KW | 51KW |
| కొలతలు (L × W × H) | 3700 × 1930 × 2630mm | 4700 × 2120 × 2820mm | 6200 × 2700 × 4750mm |
| యంత్రం W8 (కిలోలు) | 8000 | 14800 | 59000 |
| బెండింగ్ మందం (గమనిక: వంపు పొడవు 300 ద్వారా0mm) | ≤ 3mm కార్బన్ స్టీల్ | ≤ 7mm కార్బన్ స్టీల్ | ≤ 12mm కార్బన్ ఉక్కు |
| ≤ 2mm స్టెయిన్లెస్ స్టీల్ | ≤ 4.5mm స్టెయిన్లెస్ స్టీల్ | ≤ 7.5mm స్టెయిన్లెస్ స్టీల్ | |
| 4.5mm అల్యూమినియం | ≤10mm అల్యూమినియం | ≤18mm అల్యూమినియం |
కీ ఫీచర్లు
యాంత్రిక నిర్మాణం
సిఎన్సి ప్రెస్ బ్రేక్ నిర్మాణం ప్రధానంగా మెషిన్ ఫ్రేమ్, అప్రైట్లు, రామ్ (స్లయిడర్), వర్క్టేబుల్, ప్రధాన హైడ్రాలిక్ సిలిండర్లు మరియు బ్యాక్ గేజ్ అసెంబ్లీని కలిగి ఉంటుంది. అన్ని భాగాలు పరిమిత మూలక విశ్లేషణ (FEA)కి లోనయ్యాయి మరియు 3D అసాధారణమైన బలం మరియు దృఢత్వాన్ని నిర్ధారించడానికి సాఫ్ట్వేర్ ఆప్టిమైజేషన్. ప్రతి నిర్మాణ భాగం అద్భుతమైన డిజైన్ను కలిగి ఉంటుంది - దృఢంగా, మన్నికగా మరియు ఆపరేషన్లో స్థిరంగా ఉంటుంది - తద్వారా యంత్రం యొక్క మొత్తం పనితీరు మరియు సేవా జీవితాన్ని గణనీయంగా పెంచుతుంది.
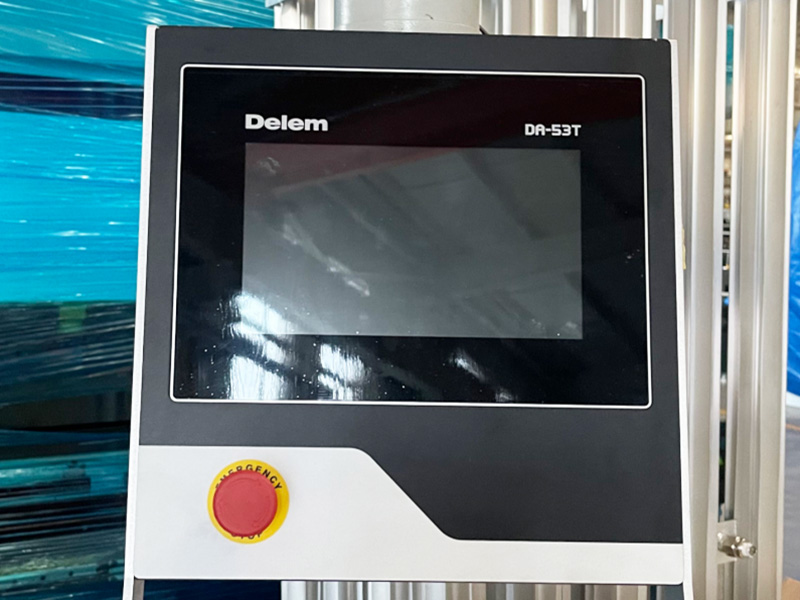
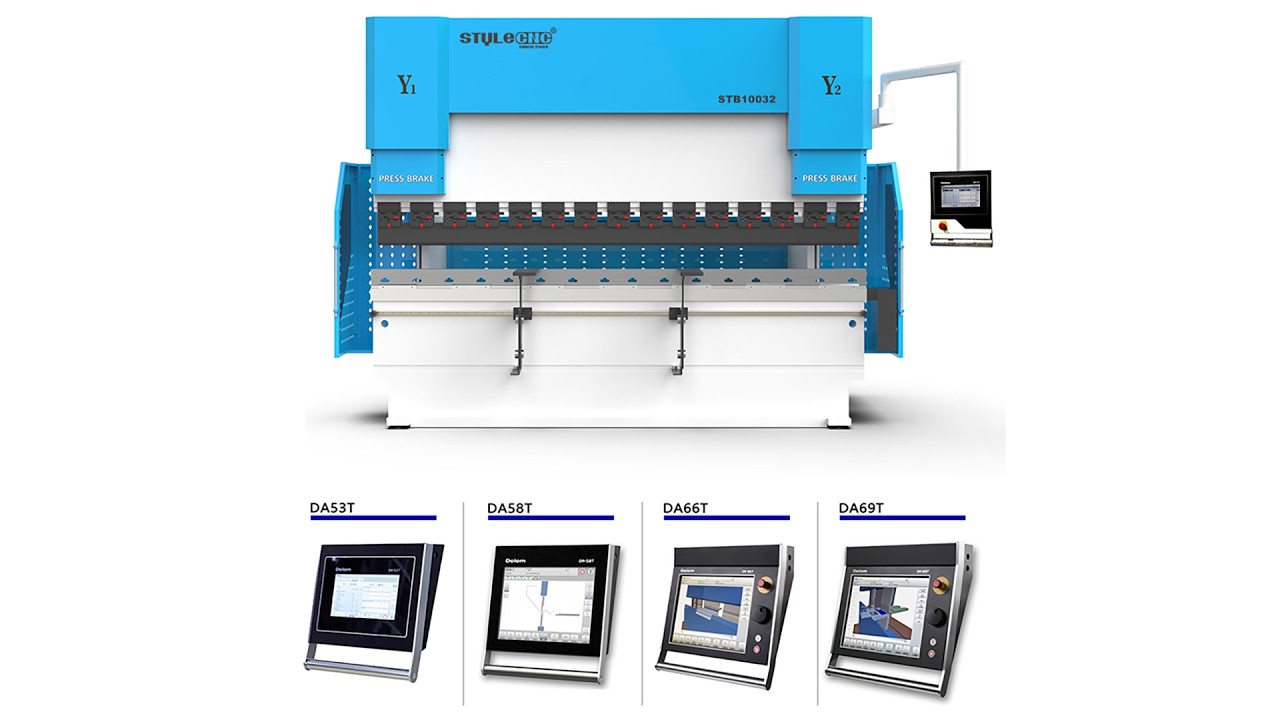
DELEM 53T నియంత్రణ వ్యవస్థ (నెదర్లాండ్స్)
• 10.1-అంగుళాల హై-రిజల్యూషన్ కలర్ డిస్ప్లే.
• వర్క్పీస్ బెండింగ్ పొడవు యొక్క ఆటోమేటిక్ లెక్కింపు.
• 2D టచ్-స్క్రీన్ గ్రాఫికల్ ప్రోగ్రామింగ్.
• 4+1 అక్ష నియంత్రణకు మద్దతు ఇస్తుంది.
• USB ఇంటర్ఫేస్.
రెక్స్రోత్ హైడ్రాలిక్ సిస్టమ్ (జర్మనీ)
రెక్స్రోత్ హైడ్రాలిక్ వాల్వ్లు అసాధారణమైన మన్నిక మరియు అధిక పీడన నిరోధకతను కలిగి ఉంటాయి, డిమాండ్ ఉన్న ఆపరేటింగ్ పరిస్థితుల్లో కూడా నమ్మకమైన పనితీరును నిర్ధారిస్తాయి.
ఈ వాల్వ్లతో కూడిన సిఎన్సి ప్రెస్ బ్రేక్లు వివిధ రకాల ఆపరేషనల్ మోడ్లకు మద్దతు ఇస్తాయి - వేగవంతమైన అవరోహణ, నెమ్మదిగా అవరోహణ, పని వేగంతో వంగడం, వేగవంతమైన తిరిగి రావడం మరియు అత్యవసర స్టాప్ ఫంక్షన్లతో సహా - తద్వారా ఆపరేషనల్ ఫ్లెక్సిబిలిటీ మరియు భద్రత రెండింటినీ గణనీయంగా పెంచుతుంది.
ఎలక్ట్రిక్ మోటార్
ఈ మోటార్ల శ్రేణి ప్రత్యేకంగా అధిక ప్రారంభ టార్క్ అవసరాలను తీర్చడానికి రూపొందించబడింది మరియు అంతర్జాతీయ IEC ప్రమాణాలకు ఖచ్చితంగా కట్టుబడి ఉంటుంది, విస్తృత శ్రేణి అనువర్తనాల్లో అనుకూలత మరియు నిర్వహణ సౌలభ్యాన్ని నిర్ధారిస్తుంది.
ఈ మోటార్లు చాలా తక్కువ శబ్దం మరియు కంపన స్థాయిలతో అత్యుత్తమ కార్యాచరణ పనితీరును అందిస్తాయి, అధిక విశ్వసనీయతతో పాటు, వినియోగదారు అనుభవాన్ని సమర్థవంతంగా మెరుగుపరుస్తాయి మరియు మొత్తం సిస్టమ్ జీవితకాలాన్ని పొడిగిస్తాయి.
విద్యుత్ వ్యవస్థ
అన్ని ప్రధాన భాగాలు ష్నైడర్ ఎలక్ట్రిక్ (ఫ్రాన్స్) నుండి అసలు భాగాలను ఉపయోగిస్తాయి, పరికరాలకు ఎక్కువ సేవా జీవితాన్ని నిర్ధారించడానికి సిస్టమ్ యొక్క మన్నిక మరియు స్థిరత్వాన్ని సమర్థవంతంగా పెంచుతాయి.
ఈ ఎలక్ట్రికల్ క్యాబినెట్ అత్యున్నతమైన యాంటీ-ఇంటర్ఫరెన్స్ సామర్థ్యాలతో కలిపి అనుకూల డిజైన్ను కలిగి ఉంది, ఇది విద్యుత్ వ్యవస్థ యొక్క స్థిరమైన మరియు నమ్మదగిన ఆపరేషన్కు హామీ ఇస్తుంది.
సర్వో మోటార్లు మరియు డ్రైవ్లు
వాటి ఖచ్చితమైన నియంత్రణ సామర్థ్యాలకు ధన్యవాదాలు, సర్వో మోటార్లు చాలా ఖచ్చితమైన స్థానాలు మరియు చలన నియంత్రణను అనుమతిస్తాయి. అత్యధిక స్థాయిల చక్కటి-ట్యూనింగ్ ఖచ్చితత్వం మరియు చలన పునరావృతతను కోరుకునే అప్లికేషన్లకు ఇది చాలా ముఖ్యమైనది.
ఫాస్ట్ క్లాంప్
డైలను కింది నుండి లేదా పక్క నుండి ఇన్స్టాల్ చేయవచ్చు మరియు భర్తీ చేయవచ్చు. ఈ డిజైన్ డై మార్పులకు అవసరమైన సమయాన్ని బాగా తగ్గించడమే కాకుండా - తద్వారా పని సామర్థ్యాన్ని పెంచుతుంది - కానీ పరికరాల భారాన్ని మోసే సామర్థ్యాన్ని కూడా పెంచుతుంది.
బ్యాక్ గేజ్ ఫింగర్స్
యంత్రం యొక్క బ్యాక్ గేజ్ అసెంబ్లీ హై-ప్రెసిషన్ బాల్ స్క్రూలు మరియు సర్దుబాటు చేయగల బ్యాక్ గేజ్ ఫింగర్లతో అమర్చబడి ఉంటుంది, ఇది వివిధ రకాల అప్పర్ డైస్ (పంచ్లు) కోసం ఖచ్చితమైన స్థానాన్ని నిర్ధారిస్తుంది.
ఇంకా, ఈ అసెంబ్లీ మాన్యువల్ h8 సర్దుబాటు ఫంక్షన్ను కలిగి ఉంది, ఇది యంత్రం యొక్క అనుకూలతను గణనీయంగా మెరుగుపరుస్తుంది మరియు విస్తృత రకాల అప్పర్ డై రకాల బెండింగ్ అవసరాలను తీర్చడానికి మరియు తీర్చడానికి వీలు కల్పిస్తుంది.
సమకాలీకరణ నియంత్రణ వ్యవస్థ
ఈ సింక్రొనైజేషన్ కంట్రోల్ సిస్టమ్ డ్యూయల్ ఆప్టికల్ స్కేల్స్ మరియు హింగ్డ్ స్ట్రక్చరల్ మెకానిజం యొక్క సమన్వయ పరస్పర చర్య ద్వారా బెండింగ్ కదలికల యొక్క ఖచ్చితమైన సమకాలీకరణను నిర్ధారిస్తుంది. ఈ మెకానిజం గైడ్ పట్టాలపై దుస్తులు మరియు అధిక లోడ్ వల్ల కలిగే నష్టాన్ని సమర్థవంతంగా నిరోధించడమే కాకుండా, ఆప్టికల్ స్కేల్స్ యొక్క నిజ-సమయ ఫీడ్బ్యాక్ సామర్థ్యం కూడా స్థాన ఖచ్చితత్వాన్ని మరింత పెంచుతుంది.
యాంత్రిక విక్షేపం పరిహార వ్యవస్థ
మెకానికల్ పరిహార పట్టికను ప్రత్యేక ప్రాసెసింగ్ మరియు వేడి చికిత్సకు గురైన వెడ్జ్ బ్లాక్ల నుండి సమీకరించారు. ప్రతి వెడ్జ్ల సెట్కు సాపేక్ష స్థానభ్రంశం పరిహార విలువ యంత్రం యొక్క కార్యాచరణ స్థితిలో ఎగువ మరియు దిగువ కిరణాల సంభావ్య వైకల్యం ఆధారంగా జాగ్రత్తగా రూపొందించబడింది. సిఎన్సి నియంత్రణ వ్యవస్థ వంపు ప్రక్రియ సమయంలో వాస్తవ లోడ్ పరిస్థితుల ఆధారంగా ఎగువ మరియు దిగువ కిరణాలకు అవసరమైన పరిహారాన్ని స్వయంచాలకంగా లెక్కిస్తుంది; ఆపై లోడ్ కింద ఉన్న కిరణాల విక్షేపం మరియు వైకల్యాన్ని సమర్థవంతంగా ఎదుర్కోవడానికి మరియు భర్తీ చేయడానికి వెడ్జ్ బ్లాక్ల సాపేక్ష కదలికను ఇది స్వయంచాలకంగా నియంత్రిస్తుంది. ఈ యాంత్రిక పరిహార విధానం యంత్ర సాధన తయారీ ప్రక్రియను గణనీయంగా సులభతరం చేస్తుంది మరియు సాంకేతికంగా మరింత అధునాతనమైన మరియు కార్యాచరణపరంగా మరింత నమ్మదగిన పరిష్కారాన్ని సూచిస్తుంది. అంతేకాకుండా, ఈ వ్యవస్థ ద్రవ లీకేజీతో సంబంధం ఉన్న ఏవైనా సంభావ్య ప్రమాదాలను తొలగిస్తుంది, మరింత ఖచ్చితమైన మరియు ఖచ్చితమైన నియంత్రణను నిర్ధారిస్తుంది.
బెండింగ్ పరిహార వ్యవస్థ
సైడ్ ఫ్రేమ్ డిఫ్లెక్షన్ కాంపెన్సేషన్ సిస్టమ్: ప్రత్యేక సాంకేతిక బృందం అభివృద్ధి చేసిన ఈ వ్యవస్థ, బెండింగ్ ప్రక్రియలో యంత్రం యొక్క సైడ్ ఫ్రేమ్లలో (ఓపెనింగ్లు) వైకల్య సమస్యను పరిష్కరించడానికి రూపొందించబడింది. ఈ వ్యవస్థ ప్రధాన యంత్ర ఫ్రేమ్ గోడలతో సంబంధం లేకుండా "C-రకం" నిర్మాణాన్ని ఉపయోగిస్తుంది మరియు ప్రత్యేకమైన ఆటోమేటిక్ బ్యాలెన్సింగ్ సర్దుబాటు యంత్రాంగాన్ని కలిగి ఉంటుంది. ప్రతిచర్య శక్తుల వల్ల కలిగే సైడ్ ఫ్రేమ్ల వైకల్యాన్ని సమర్థవంతంగా ఎదుర్కోవడం ద్వారా, ఆప్టికల్ స్కేల్స్లో స్థాన లోపాల వల్ల సంభవించే ఖచ్చితత్వ విచలనాలను సిస్టమ్ నిరోధిస్తుంది, తద్వారా బెండింగ్ ఆపరేషన్ యొక్క ఖచ్చితత్వాన్ని నిర్ధారిస్తుంది.
ఫ్రంట్ డ్రాగ్ మాడ్యూల్
ముందు ట్రే రోలర్ల ద్వారా మద్దతు ఇవ్వబడుతుంది మరియు Z-యాక్సిస్ దిశలో లీనియర్ గైడ్ల వెంట ఎడమ మరియు కుడి వైపున మాన్యువల్గా స్లయిడ్ చేయబడుతుంది. దీని h8ని హ్యాండిల్ ద్వారా కూడా సులభంగా సర్దుబాటు చేయవచ్చు. ఇంకా, నిర్దిష్ట అవసరాలను బట్టి, ఈ ట్రేని పార్కింగ్ పొజిషన్ ఫంక్షన్ను కలిగి ఉన్న ప్రత్యేకమైన విస్తరించిన క్రాస్బీమ్తో ఐచ్ఛికంగా అమర్చవచ్చు.
ఐచ్ఛికము ఫీచర్లు
• సంక్లిష్ట ఆకారపు వర్క్పీస్ల బెండింగ్ అవసరాలను తీర్చడానికి C-యాక్సిస్ (భ్రమణ అక్షం) మరియు W-యాక్సిస్ (పరిహార అక్షం) జోడించడానికి వీలు కల్పించే ఐచ్ఛిక బహుళ-యాక్సిస్ విస్తరణ సామర్థ్యాన్ని అందిస్తుంది.
• ఆపరేటర్లకు మెరుగైన భద్రతా రక్షణను అందించడానికి ఐచ్ఛిక లేజర్ భద్రతా లైట్ కర్టెన్లు అందుబాటులో ఉన్నాయి. విద్యుదయస్కాంత మరియు ఆప్టికల్ జోక్యానికి బలమైన నిరోధకతను కలిగి ఉండటం ద్వారా, ఇది సిబ్బంది భద్రతా స్థాయిలను సమర్థవంతంగా పెంచుతుంది, పరికరాలు విస్తృత శ్రేణి వాతావరణాలలో విశ్వసనీయంగా పనిచేస్తాయని నిర్ధారిస్తుంది.
సిఎన్సి ప్రెస్ బ్రేక్ను ఎలా ఆపరేట్ చేయాలి?
1 దశ: పవర్ ఆన్. ప్రధాన విద్యుత్ సరఫరాను ఆన్ చేసి, కంట్రోల్ ప్యానెల్లోని స్విచ్ను తిప్పండి, ఆపై ఆయిల్ పంపును ప్రారంభించండి. మీరు ఆయిల్ పంప్ నడుస్తున్న శబ్దాన్ని వినాలి, అయితే, ఈ దశలో యంత్రం ఎటువంటి బెండింగ్ ఆపరేషన్లను నిర్వహించదు.
2 దశ: స్ట్రోక్ సర్దుబాటు. ఆపరేషన్ ముందు స్ట్రోక్ సెట్టింగులను జాగ్రత్తగా సర్దుబాటు చేయడం చాలా ముఖ్యం మరియు వాస్తవ వంపుకు ముందు టెస్ట్ రన్ నిర్వహించాలి. ఎగువ డై దాని అత్యల్ప స్థానానికి దిగినప్పుడు, షీట్ మెటల్ యొక్క కనీసం మందానికి సమానమైన క్లియరెన్స్ నిర్వహించాలి; అలా చేయడంలో విఫలమైతే డైస్ మరియు యంత్రం రెండింటికీ నష్టం జరుగుతుంది. స్ట్రోక్ సర్దుబాటు విధానం సాధారణంగా ఎలక్ట్రిక్ రాపిడ్-అడ్జస్ట్మెంట్ ఫంక్షన్ను కలిగి ఉంటుంది.
3 దశ: V-డై ఎంపికప్రాసెస్ చేయబడుతున్న షీట్ మెటల్ మందం ఆధారంగా తగిన V-డై ఓపెనింగ్ (గ్రూవ్) ను ఎంచుకోండి.
4 దశ: బ్యాక్ గేజ్ సర్దుబాటు. బ్యాక్ గేజ్ సాధారణంగా ఎలక్ట్రిక్ రాపిడ్-అడ్జస్ట్మెంట్ ఫంక్షన్ మరియు మాన్యువల్ ఫైన్-ట్యూనింగ్ మెకానిజం రెండింటినీ కలిగి ఉంటుంది. సర్దుబాటు విధానం షియరింగ్ మెషీన్లకు ఉపయోగించే మాదిరిగానే ఉంటుంది.
5 దశ: వంపును ప్రారంభించండి. బెండింగ్ ఆపరేషన్ ప్రారంభించడానికి ఫుట్ పెడల్ స్విచ్ను నొక్కండి. షీరింగ్ మెషిన్ ఆపరేషన్ లాగా కాకుండా, సిఎన్సి ప్రెస్ బ్రేక్పై బెండింగ్ ప్రక్రియ ఎప్పుడైనా అంతరాయం కలిగించవచ్చు, ఫుట్ పెడల్ను విడుదల చేయడం వలన యంత్రం యొక్క క్రిందికి కదలిక వెంటనే ఆగిపోతుంది, అదే సమయంలో దానిని మళ్ళీ నొక్కి ఉంచడం వలన అవరోహణ తిరిగి ప్రారంభమవుతుంది.
సిఎన్సి ప్రెస్ బ్రేక్లను ఆపరేట్ చేయడానికి జాగ్రత్తలు
• మెషిన్ టూల్ ఆపరేటర్ యొక్క భద్రతా నిబంధనలను ఖచ్చితంగా పాటించండి మరియు సూచించిన వ్యక్తిగత రక్షణ పరికరాలను ధరించండి.
• ప్రారంభించడానికి ముందు, మోటారు, స్విచ్లు, వైరింగ్ మరియు గ్రౌండింగ్ కనెక్షన్లను జాగ్రత్తగా తనిఖీ చేసి, అవి మంచి పని క్రమంలో ఉన్నాయని మరియు సురక్షితంగా బిగించబడ్డాయని నిర్ధారించుకోండి. అన్ని నియంత్రణ భాగాలు మరియు బటన్లు వాటి సరైన స్థానాలకు సెట్ చేయబడ్డాయని ధృవీకరించండి.
• ఎగువ మరియు దిగువ డైల అమరిక మరియు సురక్షితమైన బిగింపును తనిఖీ చేయండి, అన్ని స్థాన పరికరాలు ప్రాసెస్ చేయబడుతున్న వర్క్పీస్ యొక్క నిర్దిష్ట అవసరాలను తీరుస్తున్నాయని ధృవీకరించండి.
• ఎగువ స్లయిడ్ మరియు వివిధ స్థాన అక్షాలు ప్రస్తుతం వాటి హోమ్ (మూలం) స్థానాల్లో లేకపోతే, "రిటర్న్ టు హోమ్" ప్రోగ్రామ్ను అమలు చేయండి.
• పరికరాన్ని ప్రారంభించిన తర్వాత, దానిని 1–2 నిమిషాలు పనిలేకుండా పనిచేయనివ్వండి మరియు ఎగువ స్లయిడ్ను దాని పూర్తి స్ట్రోక్ ద్వారా 2–3 సార్లు తిప్పండి. ఏదైనా అసాధారణ శబ్దాలు లేదా లోపాలు గుర్తించబడితే, యంత్రాన్ని వెంటనే ఆపండి; సమస్యను పరిష్కరించండి మరియు ప్రతిదీ సాధారణంగా పనిచేస్తుందని నిర్ధారించుకున్న తర్వాత మాత్రమే కార్యకలాపాలను తిరిగి ప్రారంభించండి.
• ఆపరేషన్ సమయంలో, మెషిన్ ఆపరేటర్ మరియు మెటీరియల్ ఫీడింగ్/హోల్డింగ్ సిబ్బంది మధ్య సన్నిహిత సమన్వయాన్ని నిర్ధారించడానికి ఒక నియమించబడిన వ్యక్తి కేంద్ర కమాండర్గా పనిచేయాలి. సహాయక సిబ్బంది అందరూ సురక్షిత మండలాల్లో ఉన్నారని నిర్ధారించుకున్న తర్వాత మాత్రమే బెండింగ్ సిగ్నల్ జారీ చేయవచ్చు.
• షీట్ మెటల్ను వంచేటప్పుడు, వంగేటప్పుడు పదార్థం పైకి లేవకుండా నిరోధించడానికి దానిని గట్టిగా బిగించాలి, దీని ఫలితంగా సిబ్బందికి గాయం కావచ్చు.
• విద్యుత్ సరఫరా డిస్కనెక్ట్ చేయబడి, యంత్రం పూర్తిగా ఆగిపోయిన తర్వాతే షీట్ మెటల్ క్లాంపింగ్ డైకి సర్దుబాట్లు చేయాలి.
• వేరియబుల్ లోయర్ డై యొక్క ఓపెనింగ్ వెడల్పును సర్దుబాటు చేసేటప్పుడు, ఏ పదార్థం లోయర్ డైతో సంబంధంలోకి రాకుండా చూసుకోండి.
• ఆపరేషన్ సమయంలో, యంత్ర పరికరం వెనుక ఎవరూ నిలబడటానికి అనుమతి లేదు.
• యంత్రం యొక్క ఒక చివరన మాత్రమే షీట్ మెటల్ను వంచవద్దు; బెండింగ్ బీమ్ అంతటా లోడ్ను సమానంగా పంపిణీ చేయండి.
• యంత్రం నడుస్తున్నప్పుడు వర్క్పీస్ లేదా డైస్ తప్పుగా అమర్చబడినట్లు గమనించినట్లయితే, దిద్దుబాట్లు చేయడానికి వెంటనే యంత్రాన్ని ఆపివేయండి. యంత్రం కదులుతున్నప్పుడు మాన్యువల్ సర్దుబాట్లను ప్రయత్నించడం ఖచ్చితంగా నిషేధించబడింది, ఎందుకంటే ఇది చేతికి గాయం అయ్యే తీవ్రమైన ప్రమాదాన్ని కలిగిస్తుంది.
• అధికంగా మందంగా ఉండే ఇనుప ప్లేట్లు, వేడిచేసిన (క్వెన్చ్డ్) స్టీల్ ప్లేట్లు, హై-గ్రేడ్ అల్లాయ్ స్టీల్స్, చదరపు బార్లు లేదా బెండింగ్ మెషిన్ యొక్క పేర్కొన్న పనితీరు పరిమితులను మించిన ఏదైనా పదార్థాన్ని వంచడానికి ప్రయత్నించవద్దు, ఎందుకంటే అలా చేయడం వల్ల యంత్ర పరికరానికి నష్టం జరగవచ్చు.
• ఎగువ మరియు దిగువ డైల అమరికను క్రమం తప్పకుండా తనిఖీ చేయండి మరియు ప్రెజర్ గేజ్ రీడింగ్లు పేర్కొన్న పారామితులకు అనుగుణంగా ఉన్నాయని ధృవీకరించండి.
• ఏదైనా అసాధారణ పరిస్థితులు తలెత్తితే, వెంటనే యంత్రాన్ని ఆపివేయండి; కారణాన్ని పరిశోధించి, సమస్యను వెంటనే పరిష్కరించండి.
• యంత్రాన్ని ఆపివేయడానికి ముందు, రెండు హైడ్రాలిక్ సిలిండర్ల క్రింద దిగువ డైపై చెక్క బ్లాకులను ఉంచండి మరియు పై స్లయిడ్ను ఈ బ్లాకులపైకి దించండి.
• ముందుగా కంట్రోల్ సిస్టమ్ ప్రోగ్రామ్ నుండి నిష్క్రమించి, ఆపై ప్రధాన విద్యుత్ సరఫరాను డిస్కనెక్ట్ చేయండి.
Srbriak
మరింత చదవడానికి
మునుపటి ఉత్పత్తి లేదు
Related ఉత్పత్తులు