స్టెయిన్లెస్ స్టీల్పై నల్లటి గుర్తుల కోసం వెతికితే, వచ్చే ఫలితాలు ఒకదానికొకటి పొంతన లేకుండా ఉంటాయి, ఎందుకంటే మూడు వేర్వేరు ప్రక్రియలు ముదురు రంగు ఫలితాన్ని ఇస్తాయి. ఈ గైడ్ ఎనీలింగ్, ఎచింగ్ మరియు ఎంగ్రేవింగ్లను వేరు చేసి, ఆపై కార్పొరేట్ వివరణకర్తలు విస్మరించే ఫైబర్ సెట్టింగ్లను అందిస్తుంది.
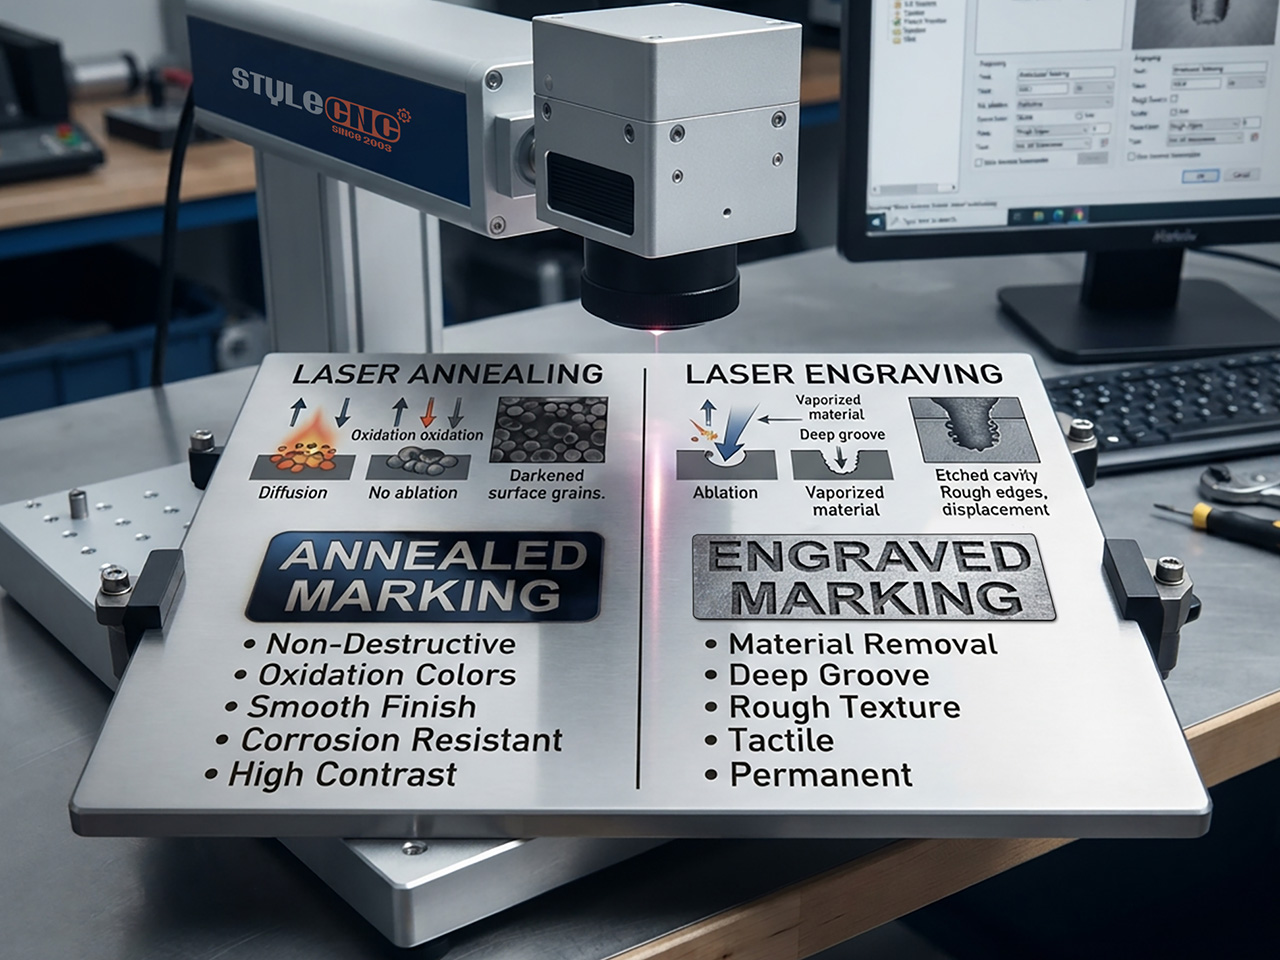
3 మార్కులు, 3 లోతులు
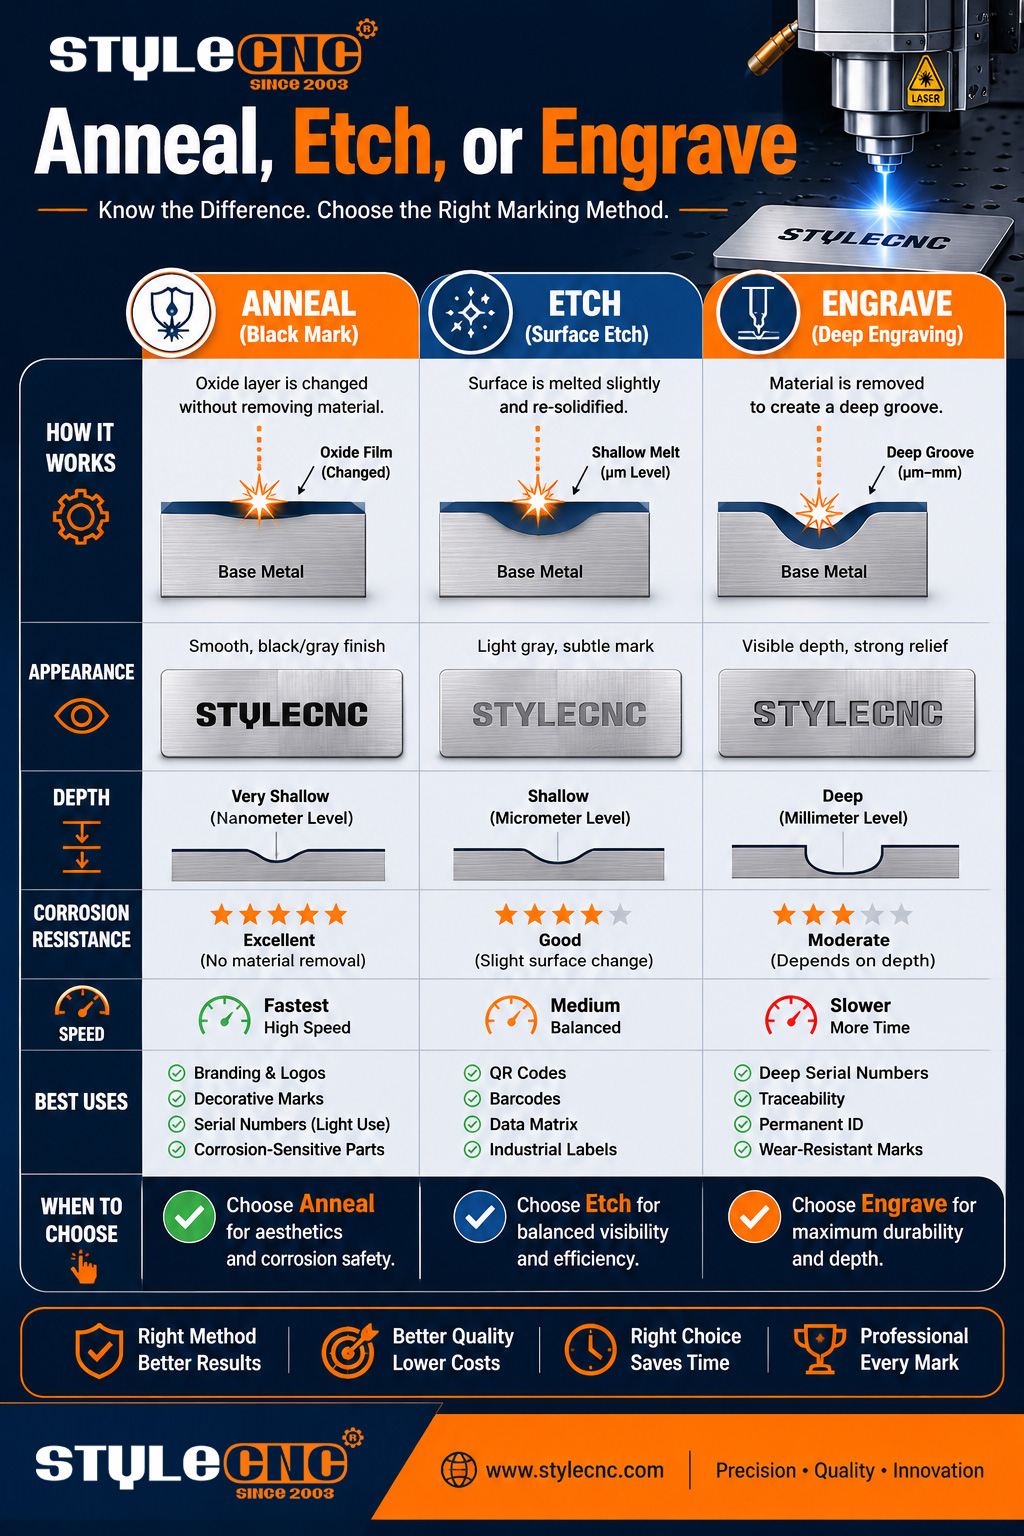
అనీలింగ్ అనేది స్వచ్ఛమైన వేడి ప్రక్రియ. ఈ ప్రక్రియలో, ఒక్క మైక్రాన్ కూడా తొలగించబడకుండా, నియంత్రిత ఆక్సైడ్ ఏర్పడే వరకు కిరణం ఉపరితలాన్ని వేడి చేస్తుంది, దీనివల్ల ఉపరితలం నునుపుగా ఉంటుంది.
ఎచింగ్ అనేది అత్యంత పలుచని పొరను కరిగిస్తుంది, అది స్వల్ప ఆకృతితో తిరిగి ఘనీభవిస్తుంది, దీనివల్ల ఉపరితలంపై కొద్దిపాటి మార్పు వచ్చినా, నిజమైన వేగం లభిస్తుంది. ఎంగ్రేవింగ్ మరింత ముందుకు వెళ్లి, కొలవగల లోతును తవ్వుతుంది; తుపాకుల కోసం ATF నిర్దేశించినటువంటి నియంత్రణ-స్థాయి సీరియల్ నంబర్లను పొందడానికి ఇదే ఏకైక మార్గం.
అన్నీ ఒకే దానిపై నడుస్తాయి లేజర్ మార్కింగ్ యంత్రం హార్డ్వేర్; కేవలం తయారీ విధానం మాత్రమే మారుతుంది. అందుకే కొనుగోలు తర్వాత కాదు, ముందే పోలిక ముఖ్యం.
తుప్పు ప్రశ్న
స్వీయ-పునరుద్ధరణ సామర్థ్యం గల క్రోమియం ఆక్సైడ్ పొర కారణంగా స్టెయిన్లెస్ తుప్పును నిరోధిస్తుంది. చెక్కడం అనేది ఆ పొరను నేరుగా చీల్చుకుంటూ వెళుతుంది, మరియు A ప్రచురించిన ప్రమాణాల వంటి వాటికి అనుగుణంగా ఆ భాగాన్ని తిరిగి పాసివేట్ చేయకపోతే, తడి లేదా ఉప్పునీటిలో వాడినప్పుడు కొత్తగా ఏర్పడిన గాడులు మొదటగా క్షయం చెందుతాయి.STM అంతర్జాతీయ.
అనీలింగ్ చర్మానికి వ్యతిరేకంగా కాకుండా, దానితో కలిసి పనిచేస్తుంది. ఏర్పడిన ఆక్సైడ్ రక్షక పొరతో నిరంతరాయంగా కలిసి ఉంటుంది, అందువల్లనే ఆటోక్లేవ్లు, డిటర్జెంట్లు మరియు బహిరంగ వాతావరణానికి గురైనా ఆ మరకలు చెక్కుచెదరకుండా ఉంటాయి.
ఆ ఒక్క లక్షణమే వైద్య, ఆహార రంగాలను, FDA వైద్య పరికరాల నిబంధనల కింద ట్రాక్ చేయబడే పరికర కోడ్లతో సహా, అనెల్డ్ ఐడెంటిఫైయర్ల వైపు నడిపిస్తుంది.
అనీలింగ్, ఎచింగ్, ఎంగ్రేవింగ్ల సంక్షిప్త వివరణ
| గుణం | అన్నిలింగ్ | చెక్కే | చెక్కడం |
| కొలత | ఆక్సైడ్ పొర, పదుల నానోమీటర్లు | ద్రవీభవన పొర, 25 మైక్రాన్ల కంటే తక్కువ | తొలగించబడిన లోతు, 10 నుండి 500 మైక్రాన్లు |
| మార్కింగ్ తర్వాత ఉపరితలం | నునుపుగా ఉంది, ఆకృతి మారలేదు | కొద్దిగా ఉబ్బిన ఆకృతి | లోపలికి చొచ్చుకుపోయిన గాడులు మరియు గట్లు |
| నిష్క్రియాత్మక క్రోమియం పొర | సంరక్షించబడిన | ఎక్కువగా సంరక్షించబడినవి | గుర్తు లోపల తొలగించబడింది |
| తుప్పు పట్టే ప్రవర్తన | మూల లోహం నుండి మార్పు చెందలేదు | దాదాపు అసలైనది | తడి సేవ కోసం తిరిగి పాసివేషన్ అవసరం |
| సాపేక్ష వేగం | అతి తక్కువ | వేగవంతమైన | నెమ్మదిగా, లోతుతో పాటు పెరుగుతుంది |
| సాధారణ ఉపయోగాలు | వైద్య పరికరాలు, ఆహార సామగ్రి, అలంకరణ నలుపు | లోగోలు, కోడ్లు, వాల్యూమ్ ID | సీరియల్స్, మోల్డ్స్, అబ్రేసివ్ సర్వీస్ |
వేగ పోలికలు ఒకే రకమైన కళాకృతిని ఒకే దానిపై ఊహిస్తాయి 30W ఫైబర్ సోర్స్. ఎట్చ్ టెక్స్చర్ ఫ్రీక్వెన్సీని బట్టి మారుతుంది మరియు అధిక సెట్టింగ్లలో అనీల్ నునుపుదనాన్ని చేరుకోగలదు.
ప్రతి మార్క్ కోసం ఆచరణాత్మక ఫైబర్ సెట్టింగ్లు
క్రింది కిటికీలు దీనికి సరిపోతాయి 30W 304 ప్లేట్పై ఫైబర్ సోర్స్ను ఉపయోగించి సిద్ధాంతాన్ని మొదటి ప్రయత్నంలోనే వాస్తవ సంఖ్యలుగా మార్చండి. ఫైబర్ లేజర్ మార్కింగ్ యంత్రాలు ఒకసారి ఫోకస్ సెట్ చేసిన తర్వాత, ఈ పవర్ క్లాస్లోని అన్ని పరికరాలు ఒకే విధంగా ప్రవర్తిస్తాయి.
| లక్ష్య ఫలితం | స్పీడ్ | పవర్ | తరచుదనం | ఫోకస్ | పాస్లు |
| కొలత | mm / s | రేటెడ్ అవుట్పుట్ శాతం | kHz | స్పష్టమైన దృష్టి నుండి విచలనం | కౌంట్ |
| డార్క్ అనీల్ | 100-250 | 50-70 | 40-60 | ప్లస్ 1 నుండి 3 మి.మీ | 1 |
| కాంట్రాస్ట్ ఎచ్ | 500-800 | 35-50 | 30-50 | వెంటనే | 1 |
| లోతైన చెక్కడం | 400-600 | 80-100 | 20-30 | పదునైన, ప్రతి పొరకు మెట్లుగా తగ్గుతుంది | 10-40 |
విలువలు మిర్రర్ లేదా మ్యాట్ 304 ఫినిషింగ్ను పరిగణనలోకి తీసుకుంటాయి. బీడ్-బ్లాస్టెడ్, బ్రష్డ్ మరియు 316 ఉపరితలాలు ప్రతి విండోలోనూ మారుతాయి, కాబట్టి ఉత్పత్తికి ముందు ప్రతి ఫినిషింగ్ను ర్యాంప్-టెస్ట్ చేయండి.
డిఫోకస్ అనేది చాలా స్పెసిఫికేషన్ షీట్లు విస్మరించే ఒక అనీలింగ్ లివర్. షార్ప్ ఫోకస్కు 1 నుండి 3 మి.మీ. పైన హెడ్ను పైకి లేపడం వల్ల స్పాట్ విస్తరిస్తుంది, తీవ్రత అబ్లేషన్ థ్రెషోల్డ్ కంటే తక్కువకు పడిపోతుంది, మరియు వేడి లోపలికి ఇంకడానికి వీలు కల్పిస్తుంది; పల్స్ కంట్రోల్, MOPA మరియు Q-స్విచ్డ్ సోర్స్ల మధ్య వ్యత్యాసంప్రతి స్పందన ఎంత సున్నితంగా తాకాలో నిర్ణయిస్తుంది.
డెప్త్ వర్క్ ప్రతి ప్రాధాన్యతను తలక్రిందులు చేస్తుంది: పదునైన దృష్టి, గరిష్ట శక్తి, తక్కువ ఫ్రీక్వెన్సీ మరియు సహనం. వంటి ప్రత్యేక ప్లాట్ఫారమ్లు 50W లోహం కోసం ఫైబర్ డీప్ ఎంగ్రేవింగ్ మెషిన్ కుహరం పెరిగేకొద్దీ ఫోకల్ ప్లేన్ను కిందికి తగ్గించండి.
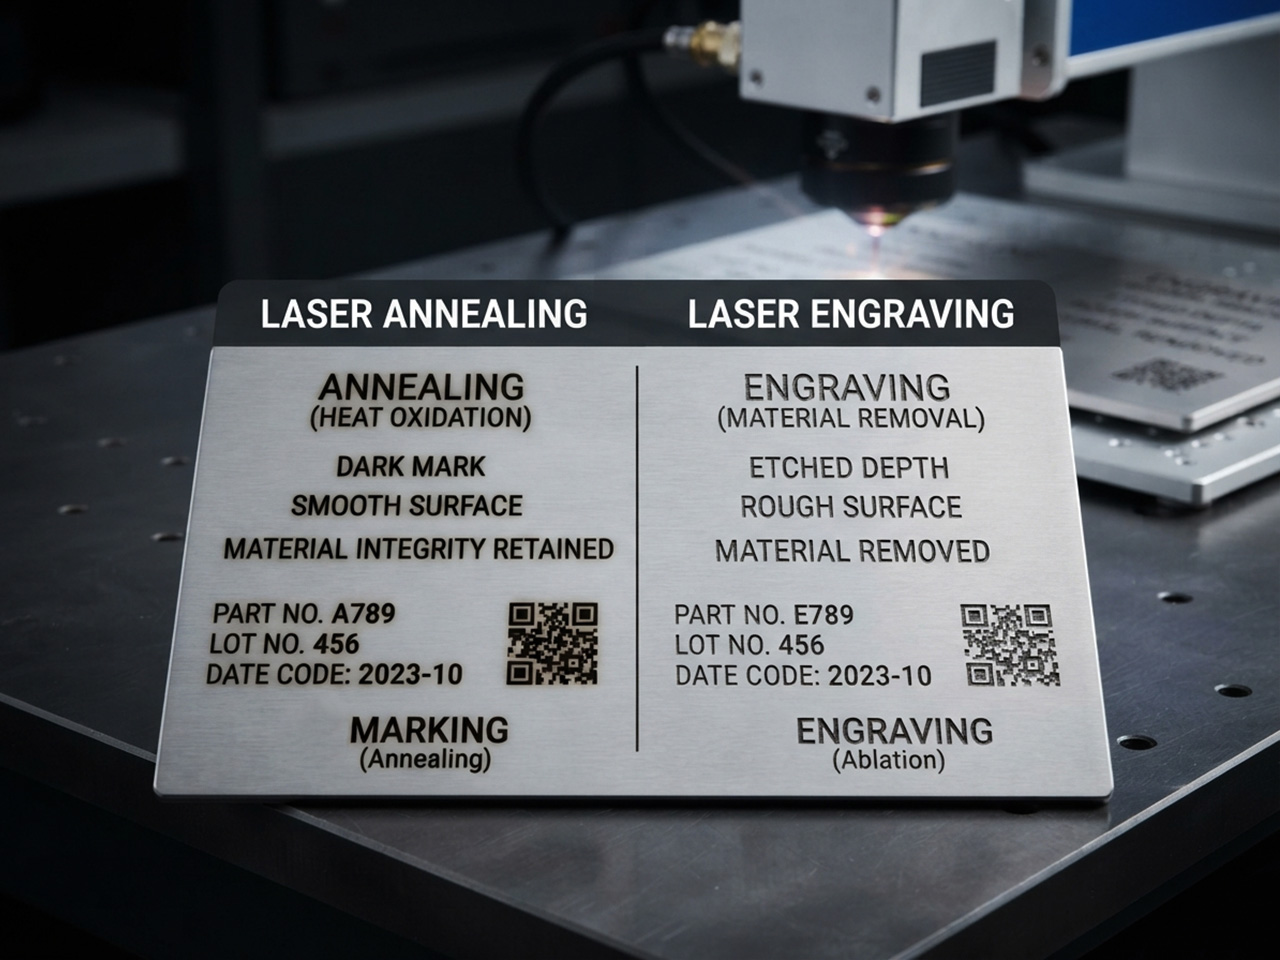
గుర్తుంచుకోవలసిన ముఖ్యమైన సంఖ్యలు
• అనీల్ ఆక్సైడ్ ఫిల్మ్లు పదుల నానోమీటర్ల పరిమాణంలో ఉంటాయి; ఎంగ్రేవింగ్ ద్వారా 10 నుండి 500 మైక్రాన్ల వరకు తొలగించబడుతుంది.
• చాలా వరకు కదిలించడానికి 1 నుండి 3 మిమీ డీఫోకస్ సరిపోతుంది 20W కు 50W అబ్లేషన్ నుండి స్వచ్ఛమైన తాపనంలోకి మూలాలు.
• సాధారణంగా ఎచింగ్ ప్రక్రియ, అనీలింగ్ ప్రక్రియ కంటే అదే కళాకృతిని చాలా రెట్లు వేగంగా పూర్తి చేస్తుంది.
• డీప్ ఎంగ్రేవింగ్కు 10 నుండి 40 పాస్లు అవసరం, కాబట్టి ఎచింగ్కు సెకన్ల సమయం పట్టే చోట దీనికి నిమిషాల సమయం కేటాయించండి.
• అనీల్డ్ డేటా మ్యాట్రిక్స్ కోడ్లు వందలాది ఆటోక్లేవ్ సైకిల్స్ ద్వారా కూడా చదవగలిగేలా ఉంటాయి, అందుకే ఆసుపత్రులు వాటిని నిర్దేశిస్తాయి.
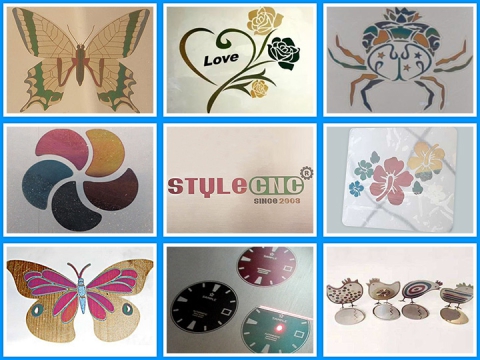
• STYLECNCగ్యాలరీ ఉక్కుపై ఫలితాలను గుర్తించడం అనీల్డ్, ఎచింగ్ మరియు చెక్కబడిన నమూనాలను పక్కపక్కనే చూపిస్తుంది.
ఆపరేటర్లు నిజంగా అడిగే ప్రశ్నలు
సర్జికల్ క్లాంప్ల కోసం నేను ఏ ప్రక్రియకు కొటేషన్ ఇవ్వాలి?
దాదాపు మినహాయింపు లేకుండా, అనీలింగ్ ప్రక్రియలో కూడా ఈ గుర్తు చెక్కుచెదరకుండా ఉంటుంది. ఇది కలుషితం కావడానికి ఎలాంటి సందునూ వదలదు, మరియు పరికరం పనిచేసేంత కాలం పాటు గుర్తింపు చిహ్నాన్ని స్పష్టంగా చదవగలిగేలా ఉంచుతుంది.
కాంట్రాస్ట్ కంటే డెప్త్కు ఎందుకు ఎక్కువ సమయం పడుతుంది?
చెక్కడం అనేది ప్రతి పాస్కు కొన్ని మైక్రాన్ల లోహాన్ని మాత్రమే పైకి లేపుతుంది, కాబట్టి 0.2 మిమీ సీరియల్ డజన్ల కొద్దీ పాస్లను పేర్చగలదు. కాంట్రాస్ట్ అనేది థర్మల్ పాస్; డెప్త్ అనేది తవ్వకం.
ఒకే యంత్రం నిజంగా ఈ మూడు పనులూ చేయగలదా?
అవును. ఒకే ఫైబర్ సోర్స్ కేవలం దాని తయారీ విధానం ద్వారానే ఎనీల్, ఎచ్ మరియు ఎంగ్రేవ్ దశల మధ్య మారుతుంది, మరియు MOPA రంగు మూలం అదే ప్లాట్ఫారమ్ బంగారం మరియు నీలం రంగులను కూడా చేరుకుంటుంది.
గీతను అస్పష్టం చేసే సాధారణ తప్పులు
• ఏదైనా నల్లటి మచ్చను ఎనీల్ అని పిలవడం; ఉపరితల ఆకృతియే దానికి సూచన.
• తీవ్రమైన ఫోకస్తో ఎనీలింగ్ చేసి, దానికి బదులుగా నిశ్శబ్దంగా అబ్లేట్ చేయడం.
• లెన్స్ లేదా సోర్స్ మార్చిన తర్వాత డీఫోకస్ ర్యాంప్ టెస్ట్ను దాటవేయడం.
• స్టెయిన్లెస్ స్టీల్పై చెక్కడం మరియు తిరిగి పాసివేషన్ చేయకుండా వెట్ సర్వీస్కు రవాణా చేయడం.
• బ్రష్డ్ లేదా బీడ్-బ్లాస్టెడ్ ఫినిషింగ్లపై మిర్రర్-ప్లేట్ రెసిపీలను తిరిగి ఉపయోగించడం.
• గ్రైండింగ్ లేదా అధిక రాపిడిని తట్టుకుంటుందని ఒక ఎనీల్ను ఆశించడం.
• అనీల్, ఎచ్ మరియు ఎంగ్రేవ్ ప్రక్రియలన్నింటికీ ఒకే ఫ్రీక్వెన్సీని ఉపయోగించడం.
• వెల్డింగ్ లేదా బెండింగ్ తర్వాత కాకుండా, దానికి ముందే మార్కింగ్ చేయడం.
ప్రక్రియ ఎంపిక చెక్లిస్ట్
✓ ముందుగా అవసరాన్ని నిర్ధారించుకోండి: కేవలం కాంట్రాస్ట్ మాత్రమేనా, లేదా కొలవగల డెప్త్ అయినా.
✓ మిశ్రమలోహాన్ని సరిచూసుకోండి; అనీలింగ్ ప్రక్రియకు ఫెర్రస్ లేదా టైటానియం ఉపరితలాలు అవసరం.
✓ షార్ప్ ఫోకస్ నుండి ప్లస్ 3 మిమీ వరకు స్క్రాప్పై డీఫోకస్ ర్యాంప్ను అమలు చేయండి.
✓ పరిమాణాన్ని సూచించే ముందు, నిజమైన కళాకృతిపై రెండు ప్రక్రియల సమయాన్ని లెక్కించండి.
✓ అనీల్ చేసే పనులను నెమ్మదిగా, ఒకేసారి చేసేలా పరిమితం చేయండి; వేడి పేరుకుపోకుండా నిరోధించండి.
✓ తడి వినియోగానికి ఉద్దేశించిన చెక్కబడిన స్టెయిన్లెస్ స్టీల్ను తిరిగి పాసివేట్ చేయండి.
✓ ప్రతి పనితో పాటు రెసిపీ, ఫోకస్ ఆఫ్సెట్ మరియు సర్ఫేస్ ఫినిష్ను నమోదు చేయండి.
తరచుగా అడిగే ప్రశ్నలు
కొన్ని వారాల తర్వాత నా బ్లాక్ మార్క్ ఎందుకు తుప్పు పడుతుంది?
ఎందుకంటే అది బహుశా ఎనీల్ కాదు, ఒక ఎచ్ లేదా తేలికపాటి చెక్కడాని అయి ఉంటుంది. దానిపై గోరుతో గీకి చూడండి: ఏదైనా గరుకుదనం కనిపిస్తే, పదార్థం ఉపరితలం నుండి వేరుపడిందని మరియు దానితో పాటు నిష్క్రియ పొర కూడా పోయిందని అర్థం. నిజమైన ఎనీల్ చుట్టుపక్కల ఉన్న ఉక్కు లాగే అనిపిస్తుంది మరియు వాతావరణ మార్పులను కూడా అదే విధంగా తట్టుకుంటుంది.
అనీలింగ్కు ఎంత డీఫోకస్ అవసరం?
షార్ప్ ఫోకస్కు 1 మి.మీ. పైన ప్రారంభించి, 0.5 మి.మీ. చొప్పున పెంచుకుంటూ సుమారు 3 మి.మీ. వరకు వెళ్లండి. ఎక్కువ ఆఫ్సెట్ శక్తిని విస్తరించి, ఆక్సైడ్ పెరుగుదలను నెమ్మదింపజేస్తుంది; మరీ ఎక్కువగా ఉంటే గుర్తు బూడిద రంగులోకి మసకబారుతుంది. పనికిరాని వస్తువుపై చేసే ర్యాంప్ టెస్ట్ నిమిషాల్లో సరైన స్థానాన్ని కనుగొంటుంది.
ఒక CO2 స్టెయిన్లెస్ స్టీల్ను లేజర్తో మెత్తబరచాలా?
లేదు. లోహం చాలా కాలం పాటు ప్రతిబింబిస్తుంది CO2 తరంగదైర్ఘ్యం, కాబట్టి ఆక్సైడ్ పెరగడానికి ఉపరితలం ఎప్పుడూ తగినంత వేడిని గ్రహించదు. CO2 యంత్రాలు మొదట స్ప్రే చేయబడిన బాండింగ్ కాంపౌండ్ ద్వారా మాత్రమే స్టెయిన్లెస్ను మార్క్ చేస్తాయి. అనీలింగ్ 1064 nm వద్ద ఫైబర్ సోర్స్లకు సంబంధించినది.
అనీల్డ్ గుర్తులు ఆటోక్లేవ్లు మరియు డిష్వాషర్లలో చెక్కుచెదరకుండా ఉంటాయా?
అవును. ఈ గుర్తు ఉపరితలంపై పూతలా కాకుండా, దానిలోకి చొచ్చుకుపోయిన ఒక ఆక్సైడ్. అందువల్ల, పదేపదే ఆవిరి పట్టడం, డిటర్జెంట్లు, మరియు క్రిమిసంహారకాలు వాడినా అది చెక్కుచెదరకుండా ఉంటుంది. ఆ మన్నిక, మరియు పగుళ్లు లేని ఉపరితలం కారణంగానే వైద్య పరికరాల గుర్తింపుదారులు ఈ ప్రక్రియపై ఆధారపడతారు.
నా ఎనీల్ నలుపుకు బదులుగా బూడిద రంగు ఎందుకు వచ్చింది?
బూడిద రంగులో ఉందంటే ఆక్సైడ్ పూత సరిగ్గా వేయలేదని అర్థం. ప్రతిసారి ఒక వేరియబుల్ను మారుస్తూ, స్పీడ్ను 20 శాతం తగ్గించండి, డీఫోకస్ను ఒక స్టెప్ బిగించండి, లేదా పవర్ను కొద్దిగా పెంచండి. బ్రష్డ్ మరియు బీడ్-బ్లాస్టెడ్ ఫినిషింగ్లు కూడా ఒకే సంఖ్యల వద్ద మిర్రర్ ప్లేట్ కంటే లేతగా కనిపిస్తాయి, కాబట్టి అసలు ఫినిషింగ్ను బట్టి నిర్ధారించండి.
అనీలింగ్ ప్రక్రియ భాగాన్ని వంగిపోయేలా లేదా బలహీనపడేలా చేస్తుందా?
వేడెక్కే ప్రాంతం లోతు తక్కువగా మరియు ఒకే చోట కేంద్రీకృతమై ఉంటుంది, కాబట్టి సాధారణ గేజ్లపై నిర్మాణపరమైన మార్పు చాలా తక్కువగా ఉంటుంది. పలుచని ఫాయిల్స్ దీనికి మినహాయింపు: తగినంత వేడి వెనుక వైపు రంగు మారేలా చేయవచ్చు లేదా కొద్దిగా వంపును కలిగించవచ్చు. 0.5 మిమీ కంటే తక్కువ మందం ఉన్న దేనిపైనైనా, పూర్తిగా ప్రయత్నించే ముందు పవర్ను తగ్గించి, వేగాన్ని పెంచండి.
బార్కోడ్లు మరియు డేటా మ్యాట్రిక్స్ కోడ్లకు ఏ ప్రక్రియ అనుకూలంగా ఉంటుంది?
చాలా సందర్భాలలో, అనీలింగ్ చేస్తారు. నునుపైన డార్క్ ఫీల్డ్ శుభ్రంగా స్కాన్ అవుతుంది, బ్యాక్టీరియాను దాచదు మరియు ఎప్పుడూ చెత్తతో నిండిపోదు. అధిక వాల్యూమ్ లైన్లు వేగం కోసం కొన్నిసార్లు ఎచెడ్ కోడ్లను అంగీకరిస్తాయి, కానీ పరిశుభ్రత లేదా సుదీర్ఘ సేవా జీవితం ముఖ్యమైన చోట, కాలక్రమేణా చదవగలిగే విషయంలో అనీల్డ్ వెర్షన్ గెలుస్తుంది.
నియంత్రిత సీరియల్ నంబర్ ఎంత లోతుగా ఉండాలి?
లోతు నియమాలు పరిశ్రమ మరియు అధికార పరిధిని బట్టి ప్రత్యేకంగా ఉంటాయి, మరియు ఉపరితల అనీలింగ్ వాటిలో దేనినీ సంతృప్తిపరచదు. ఉదాహరణకు, యునైటెడ్ స్టేట్స్లో తుపాకీ సీరియల్ నంబర్లను ఒక నిర్దిష్ట కనీస లోతు వరకు చెక్కాలి, అందుకే ఆ విభాగంలో లోతైన చెక్కడం తప్పనిసరిగా ఉంటుంది.
అనీలింగ్ ప్రక్రియ నలుపుకు బదులుగా ఇతర రంగులను సృష్టించగలదా?
అవును, సోర్స్ పల్స్-విడ్త్ కంట్రోల్ను అనుమతించినప్పుడు. సర్దుబాటు చేయగల పల్స్లు ఆక్సైడ్ను వివిధ మందాలకు పెంచుతాయి, మరియు ప్రతి మందం బంగారం నుండి ఊదా, నీలం వరకు విభిన్నమైన రంగును ప్రతిబింబిస్తుంది. ఫిక్స్డ్-పల్స్ సోర్స్లు, రెసిపీ ఏదైనప్పటికీ, చాలావరకు నలుపు లేదా గడ్డి రంగు ఛాయలను ఇస్తాయి.