మీరు ఏ సహాయక గ్యాస్ను ఉపయోగించాలి?
6 మిమీ కంటే ఎక్కువ మందం ఉన్న కార్బన్ స్టీల్ కోసం ఆక్సిజన్ను ఉపయోగించండి, దీని ఉష్ణమోచక చర్య తక్కువ పీడనం మరియు తక్కువ ఖర్చుతో కోత శక్తిని అందిస్తుంది. స్టెయిన్లెస్ స్టీల్, అల్యూమినియం మరియు ఆక్సైడ్ రహితంగా, వెల్డింగ్కు సిద్ధంగా ఉండాల్సిన అంచుల కోసం 12 నుండి 20 బార్ పీడనం వద్ద నైట్రోజన్ను ఉపయోగించండి. పలుచని నుండి మధ్యస్థ మందం ఉన్న మైల్డ్ స్టీల్ మరియు బాహ్య అలంకరణ అవసరం లేని పనుల కోసం, ఎండబెట్టిన, నూనె లేని సంపీడన గాలిని ఉపయోగించండి, దీని దాదాపు సున్నా ఖర్చు, కొద్దిగా ఆక్సీకరణం చెందిన అంచు కన్నా మెరుగైనది.
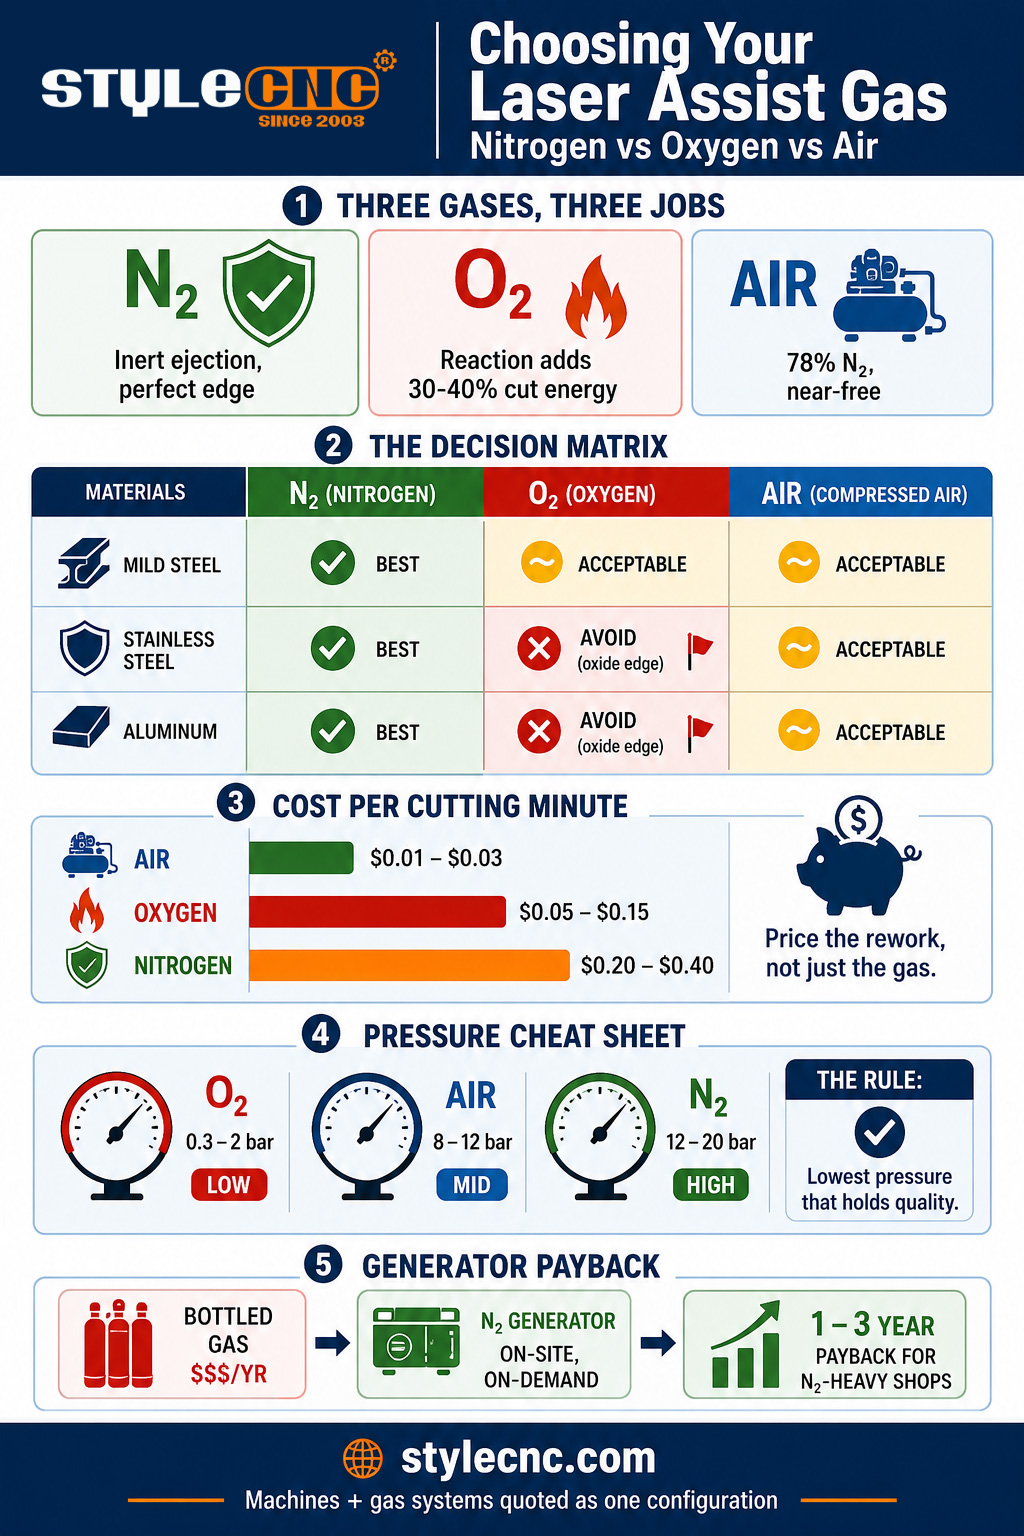
సహాయక వాయువు రెండు పనులు చేస్తుంది. యాంత్రికంగా, అది కరిగిన లోహం తిరిగి ఘనీభవించక ముందే కోత నుండి బయటకు విసిరివేస్తుంది, దీనిపైనే అంచు నాణ్యత ఎక్కువగా ఆధారపడి ఉంటుంది. రసాయనికంగా, అది కోతకు బలాన్ని చేకూరుస్తుంది లేదా దానిని రక్షిస్తుంది: ఆక్సిజన్ వేడి ఇనుముతో చర్య జరిపి కార్బన్ స్టీల్పై మొత్తం కోత శక్తిలో సుమారు 30 నుండి 40 శాతం వరకు అందిస్తుంది, అయితే నైట్రోజన్ జడంగా ఉండి, బీమ్ చేసిన విధంగానే కోత ఉపరితలాన్ని వదిలివేస్తుంది. గాలిలో 78 శాతం నైట్రోజన్ మరియు 21 శాతం ఆక్సిజన్ ఉండటం వలన, అది ఈ రెండింటి యొక్క విలీన రూపాన్ని ఒకేసారి చేస్తుంది. ప్రతి ఎంపిక నిర్ణయం ఆ రసాయన శాస్త్రాలు మరియు వాటి విభిన్నమైన ఖర్చుల మధ్య ఒక రాజీగా ఉంటుంది.
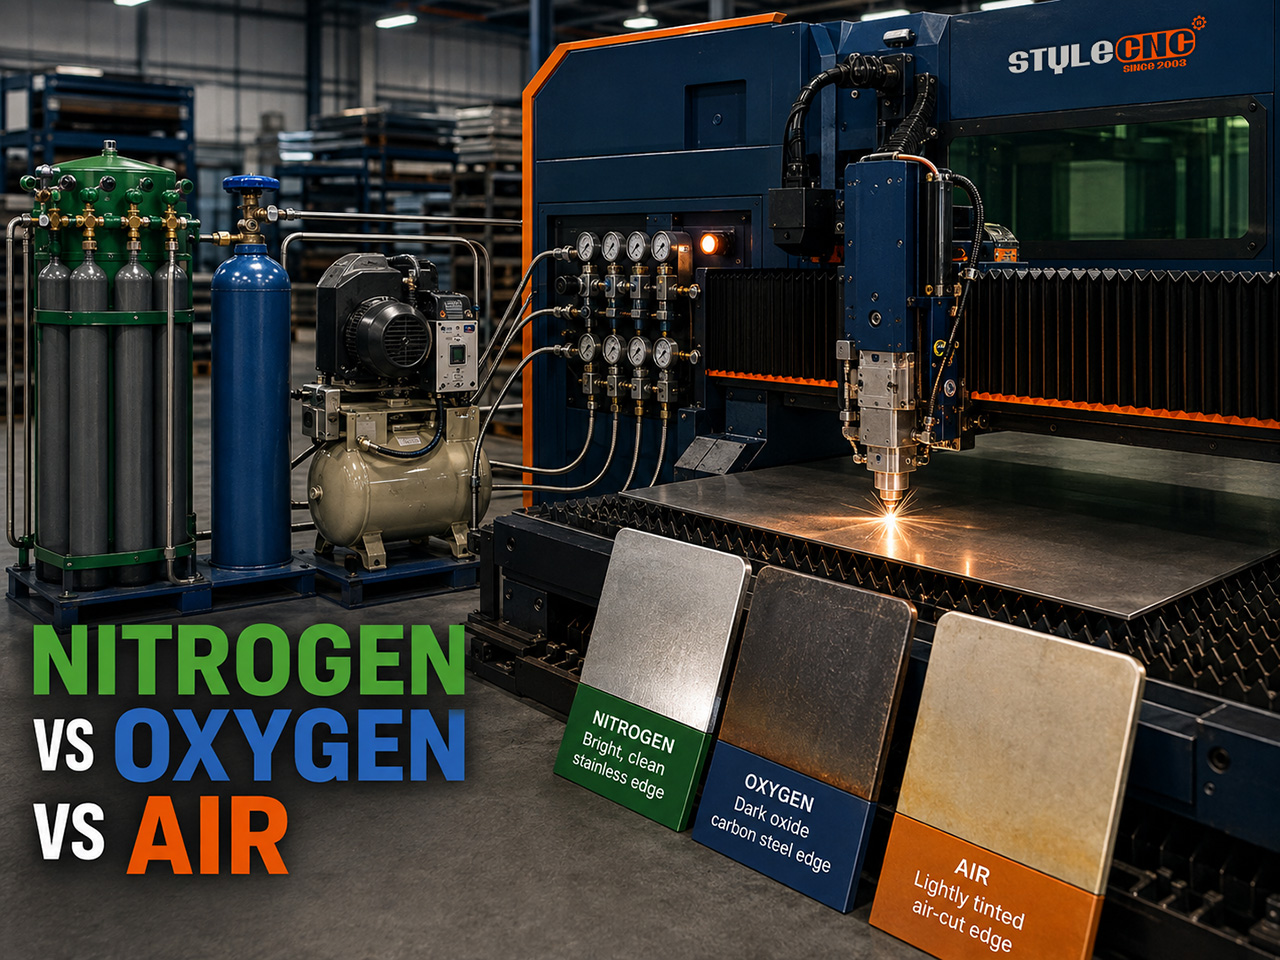
పోలిక: అంచు నాణ్యత, వేగం, పీడనం మరియు ధర
వాస్తవ కొనుగోలు మరియు కొటేషన్ను నిర్ణయించే అంశాల పరంగా ఈ క్రింది పట్టిక 3 వాయువులను పోలుస్తుంది. కొలత వరుస ఆధారాన్ని తెలియజేస్తుంది, తద్వారా సంఖ్యలు బ్రోచర్లో ఉన్నట్లుగా అస్పష్టంగా కాకుండా పోల్చదగినవిగా ఉంటాయి.
| ఫాక్టర్ | నత్రజని | ఆక్సిజన్ | సంపీడన వాయువు |
|---|---|---|---|
| కొలత | సాధారణ 1 నుండి 6 kW ఫైబర్, 1 నుండి 12 mm షీట్, ఉత్పత్తి సెట్టింగ్లు | అదే ప్రాతిపదిక, కార్బన్ స్టీల్ ఫోకస్ | అదే ప్రాతిపదిక, నూనె రహిత ఎండిన గాలి |
| కట్టింగ్ విధానం | జడ ద్రవ బహిష్కరణ మాత్రమే | ఉష్ణమోచక చర్య 30 కలుపుతుంది 40% కోత శక్తి | రెండింటినీ పలుచన చేశారు (78% N2, 21% O2) |
| ఆపరేటింగ్ ఒత్తిడి | 12 నుండి 20 బార్ వరకు | 0.3 నుండి 2 బార్ వరకు | 8 నుండి 12 బార్ (సుమారు 17 కి పెంచబడింది) |
| గ్యాస్ ప్రవాహం | 300 నుండి 500+ లీటర్లు/నిమిషం | 20 నుండి 60 ఎల్ / నిమి | కంప్రెసర్ సరఫరా చేసే, అధిక పరిమాణం |
| ప్రతి కటింగ్ నిమిషానికి అయ్యే ఖర్చు | $0.20 నుండి 0.40 (0.60+ అధిక పీడనం) | $0.05 నుండి 0.15 వరకు | $0.01 నుండి 0.03 వరకు (విద్యుత్) |
| తేలికపాటి ఉక్కు అంచు | ప్రకాశవంతమైన, ఆక్సైడ్ రహిత, వెల్డింగ్కు సిద్ధంగా ఉన్న | వేగవంతమైన కోత, ముదురు ఆక్సైడ్ పొర | లేత ఆక్సైడ్ రంగు, దాని ధరకు మంచిది |
| స్టెయిన్లెస్ స్టీల్ అంచు | ప్రకాశవంతమైన, పెయింట్ మరియు వెల్డింగ్ చేయడానికి సిద్ధంగా ఉన్న (ప్రామాణికం) | కలుషితమైన క్రోమియం ఆక్సైడ్ అంచు; దూరంగా ఉండండి | స్వల్ప పసుపు రంగు; సౌందర్యపరమైనది కానిది, ఆమోదయోగ్యమైనది. |
| అల్యూమినియం అంచు | శుభ్రమైన, అనోడైజ్ చేయడానికి సిద్ధంగా ఉన్న (ప్రామాణికమైనది) | గట్టి ఆక్సైడ్, గరుకు అంచు; దూరంగా ఉండండి | ఆమోదయోగ్యమైన బూడిద రంగు ఛాయతో కూడిన పలుచని షీట్ |
| స్పీడ్ క్యారెక్టర్ | పలుచని షీట్పై అత్యంత వేగవంతమైనది, మందపాటి షీట్పై శక్తి పరిమితమైనది | మందపాటి కార్బన్ స్టీల్పై అత్యంత వేగవంతమైనది | సన్నని గేజ్లపై నత్రజని సమీపంలో |
| ఉత్తమమైనది | స్టెయిన్లెస్, అల్యూమినియం, కాస్మెటిక్ మరియు వెల్డ్-ప్రెప్ పనులు | కార్బన్ స్టీల్ 6 మిమీ మరియు అంతకంటే ఎక్కువ | పలుచని నుండి మధ్యస్థ మృదువైన ఉక్కు, అధిక పరిమాణ బడ్జెట్ పని |
స్టెయిన్లెస్ స్టీల్ విషయంలో ప్రత్యేక హెచ్చరిక అవసరం. కటింగ్ ఉష్ణోగ్రత వద్ద, అతి స్వల్ప ఆక్సిజన్ కూడా స్టెయిన్లెస్ స్టీల్లోని క్రోమియంతో చర్య జరిపి, పెయింట్ను నిరోధించే మరియు వెల్డింగ్లను దెబ్బతీసే కలుషితమైన ఆక్సైడ్ అంచును ఏర్పరుస్తుంది. అందుకే స్టెయిన్లెస్ స్టీల్పై నైట్రోజన్ను కేవలం ప్రాధాన్యతగా కాకుండా ప్రామాణికంగా ఉపయోగిస్తారు; మరియు నిజాయితీతో కూడిన ఖర్చు పోలికలో రీవర్క్ను కూడా చేర్చుతారు: వేలాది బ్రాకెట్ల నుండి ఆక్సీకరణను గ్రైండింగ్ చేసి తొలగించే ఫ్యాబ్రికేటర్ల ఖర్చుతో పోలిస్తే ఖరీదైన నైట్రోజన్ చాలా చౌక.
ఒక్కో భాగానికి అయ్యే ఖర్చు లెక్క
ఒక నిర్దిష్ట భాగానికి సంబంధించిన లెక్కలు వేయండి: 2 మిమీ షీట్లో 60 సెకన్ల కటింగ్ సమయం గల ఒక బ్రాకెట్, 1,000 ముక్కలుగా పేర్కొనబడింది.
✓ ఆక్సిజన్ప్రతి కటింగ్ నిమిషానికి 0.05 నుండి 0.15 డాలర్ల చొప్పున, గ్యాస్ వల్ల ఒక్కో భాగానికి సుమారుగా 0.05 నుండి 0.15 డాలర్లు, లేదా మొత్తం ప్రాసెసింగ్ కాలానికి 50 నుండి 150 డాలర్లు అదనంగా ఖర్చవుతుంది. అంచుపై ఉండే ఆక్సైడ్ పొరను వెల్డింగ్ లేదా పౌడర్ కోటింగ్ చేయడానికి ముందు తప్పనిసరిగా శుభ్రపరచాలి.
✓ నత్రజనినిమిషానికి 0.20 నుండి 0.40 డాలర్ల చొప్పున, గ్యాస్ వల్ల ఒక్కో భాగానికి 0.20 నుండి 0.40 డాలర్లు, ఒక్కో రన్కు 200 నుండి 400 డాలర్లు అదనంగా ఖర్చవుతుంది. కత్తిరించిన వెంటనే అంచు పూర్తవుతుంది: డీబరర్-అండ్-డీగ్రీజ్ దశ అవసరం లేదు, నేరుగా వెల్డింగ్ లేదా కోటింగ్ చేయవచ్చు. ఒకవేళ ఆక్సైడ్ తొలగింపుకు ఒక్కో భాగానికి 20 సెకన్ల పని సమయం పట్టినా, గ్యాస్ ధర ఎక్కువగా ఉన్నప్పటికీ మొత్తం లెక్కల్లో నైట్రోజన్ గెలుస్తుంది.
✓ సంపీడన వాయువుకంప్రెసర్ విద్యుత్కు నిమిషానికి 0.01 నుండి 0.03 డాలర్ల చొప్పున, ఆయిల్-ఫ్రీ కంప్రెసర్, డ్రైయర్ మరియు ఫిల్ట్రేషన్ ట్రైన్లో ఒకేసారి 5,000 నుండి 20,000 డాలర్ల పెట్టుబడి పెట్టిన తర్వాత, గ్యాస్ ఒక్కో భాగానికి 0.01 నుండి 0.03 డాలర్లు, ఒక్కో రన్కు 10 నుండి 30 డాలర్ల వరకు అదనంగా ఖర్చు అవుతుంది. ఎలాగూ పెయింట్ వేసే మైల్డ్ స్టీల్ భాగాలకు, పరిశ్రమలో ఇదే కనీస వ్యయం.
పరిమాణం మళ్ళీ సమాధానాన్ని మారుస్తుంది. నత్రజని అధికంగా అవసరమయ్యే పనిని చేసే రెండు షిఫ్టుల ఆపరేషన్, బాటిల్ లేదా బల్క్ గ్యాస్ రూపంలో ఏటా లక్షల రూపాయలను ఖర్చు చేయగలదు. సైట్లో నత్రజని జనరేటర్ను ఏర్పాటు చేయడానికి ఇదే ఒక ప్రధాన కారణం; ఈ వినియోగంతో పెట్టుబడి సాధారణంగా 1 నుండి 3 సంవత్సరాలలో తిరిగి వస్తుంది. అలాగే, ఈ పని చేసేటప్పుడు స్వచ్ఛత ఉచ్చును కూడా నివారించండి: మైల్డ్ స్టీల్ పని కోసం సహాయక గ్యాస్కు ప్రయోగశాల 5-నైన్స్ స్వచ్ఛత అవసరం లేదు, మరియు దాని కోసం చెల్లించే డబ్బు నాజిల్ ద్వారా బయటకు పోతుంది.
మందం ద్వారా గ్యాస్ పీడనానికి సహాయం
పీడన అమరిక పదార్థం మరియు వాయువును అనుసరిస్తుంది, నైట్రోజన్ విషయంలో మందం పెరిగే కొద్దీ మరియు ఆక్సిజన్ విషయంలో మందం తగ్గే కొద్దీ ఇది ఉంటుంది. ఫైబర్ లేజర్ పని కోసం ప్రారంభ విండోలు:
| మెటీరియల్ మరియు మందం | గ్యాస్ | ప్రారంభ ఒత్తిడి |
|---|---|---|
| తేలికపాటి ఉక్కు 1 నుండి 6 మిమీ | గాలి లేదా నత్రజని | 8 నుండి 12 బార్ (గాలి) / 10 నుండి 14 బార్ (N2) |
| తేలికపాటి ఉక్కు 6 నుండి 20 మిమీ | ఆక్సిజన్ | 0.5 నుండి 2 బార్, మందం పెరిగేకొద్దీ తగ్గుతుంది |
| స్టెయిన్లెస్ 1 నుండి 6 మిమీ | నత్రజని | 10 నుండి 16 బార్ వరకు |
| స్టెయిన్లెస్ 6 నుండి 12 మిమీ | నత్రజని | 16 నుండి 20 బార్, పెద్ద నాజిల్ |
| అల్యూమినియం 1 నుండి 6 మిమీ | నత్రజని (లేదా గాలి, పలుచనిది) | 12 నుండి 16 బార్ వరకు |
| అల్యూమినియం 6 నుండి 12 మిమీ | నత్రజని | 16 నుండి 20 బార్, ప్రతికూల దృష్టి |
2 వినియోగ అలవాట్లు బడ్జెట్ను కాపాడతాయి. అంచు నాణ్యతను నిలబెట్టే అత్యల్ప పీడనాన్ని ఉపయోగించండి, ఎందుకంటే పీడనం మరియు నాజిల్ వ్యాసంతో ప్రవాహం మరియు ఖర్చు విపరీతంగా పెరుగుతాయి. మరియు నాజిల్లను మధ్యలో ఉంచి, మందానికి సరిపోయేలా చూసుకోండి: సరిగ్గా అమర్చని లేదా అధిక పరిమాణంలో ఉన్న నాజిల్, కోతను ఏమాత్రం మెరుగుపరచకుండా గంటకు పదుల డాలర్ల నష్టాన్ని కలిగించగలదు.
ఫైనల్ కట్ నాణ్యతను నిర్ధారించే అనేక అంశాలలో గ్యాస్ కూడా ఒకటి; ఫైబర్ లేజర్ పనితీరు కారకాల గైడ్ పీడనం, ఫోకస్, నాజిల్ స్టాండ్ఆఫ్ మరియు వేగం ఎలా పరస్పరం చర్య జరుపుతాయో వివరిస్తుంది, మరియు CO2 లేజర్ కటింగ్ పారామితుల సూచన సెట్టింగ్ల స్థాయి వివరాలను కలిగి ఉంటుంది CO2 అదే 3 వాయువులు వర్తించే ప్లాట్ఫారమ్లు.
యంత్రానికి గ్యాస్ వ్యవస్థను సరిపోల్చడం
గ్యాస్ వ్యూహం అనేది ఒక కాన్ఫిగరేషన్ నిర్ణయం, అంతేగాని తర్వాత ఆలోచించే విషయం కాదు. నైట్రోజన్ అధికంగా ఉండే స్టెయిన్లెస్ స్టీల్ పనులకు, అధిక పీడన గ్యాస్ సర్క్యూట్, ప్రపోర్షనల్ వాల్వ్ మరియు నాజిల్ లైబ్రరీ అవసరం. స్టెయిన్లెస్ స్టీల్ లేజర్ కటింగ్ మెషిన్ కాన్ఫిగరేషన్ దీని చుట్టూ నిర్మించబడింది. ఎయిర్-ప్రైమరీ షాపులకు కంప్రెసర్, డ్రైయర్ మరియు ఫిల్ట్రేషన్ను మెషీన్తో పాటే నిర్దేశించాలి, అంతేగాని వాటిని తర్వాత అదనంగా అమర్చకూడదు. చెప్పండి STYLEసిఎన్సి మీ మెటీరియల్ మిక్స్, నెలవారీ కటింగ్ గంటలు, గ్యాస్ సిస్టమ్, జనరేటర్ లేదా బాటిల్ గ్యాస్ సిఫార్సు, మరియు మెషిన్ కాన్ఫిగరేషన్ వంటి అంశాలన్నింటినీ కలిపి ఒకే కొటేషన్గా అందించండి.
తరచుగా అడిగే ప్రశ్నలు
లేజర్ కటింగ్లో నైట్రోజన్ మరియు ఆక్సిజన్ మధ్య తేడా ఏమిటి?
కోత ప్రక్రియలో ఆక్సిజన్ పాల్గొంటుంది: ఇది వేడి ఇనుముతో ఉష్ణమోచక చర్య జరుపుతుంది, కార్బన్ స్టీల్పై కోత శక్తిలో 30 నుండి 40 శాతం వరకు దోహదపడుతుంది. అందుకే ఇది మందపాటి మైల్డ్ స్టీల్ను కేవలం 0.3 నుండి 2 బార్ వద్ద వేగంగా కోస్తుంది. దీనికి చెల్లించాల్సిన మూల్యం ఏమిటంటే, అంచుపై ముదురు ఆక్సైడ్ పొర ఏర్పడటం. నైట్రోజన్ జడమైనది మరియు 12 నుండి 20 బార్ వద్ద కరిగిన లోహాన్ని బయటకు పంపడం ద్వారా మాత్రమే పనిచేస్తుంది. ఇది గ్యాస్ ఖర్చుకు అనేక రెట్లు ఎక్కువ ఖర్చుతో, ప్రకాశవంతమైన, ఆక్సైడ్ రహిత, వెల్డింగ్కు సిద్ధంగా ఉన్న అంచును అందిస్తుంది. ఆక్సిజన్ కార్బన్ స్టీల్పై వేగాన్ని అందిస్తుంది; నైట్రోజన్ అన్నిచోట్లా అంచు నాణ్యతను అందిస్తుంది.
సంపీడన గాలితో లేజర్ కటింగ్ చేయగలరా?
అవును, మరియు ఆధునిక వర్క్షాప్లు ఎక్కువగా దీనినే ఉపయోగిస్తున్నాయి. 8 నుండి 12 బార్ల పీడనం వద్ద (తరచుగా 17 బార్ల వరకు పెంచబడుతుంది) ఉండే, నూనె లేని, ఎండబెట్టిన సంపీడన గాలి, పలుచని నుండి మధ్యస్థ మందమున్న మైల్డ్ స్టీల్, గాల్వనైజ్డ్ మరియు పలుచని అల్యూమినియంను కత్తిరిస్తుంది. దీనికి నైట్రోజన్తో పోలిస్తే, కటింగ్ నిమిషానికి విద్యుత్ ఖర్చు సుమారుగా 0.01 నుండి 0.03 డాలర్లు మాత్రమే అవుతుంది, అదే నైట్రోజన్తో అయితే 0.20 నుండి 0.40 డాలర్లు ఖర్చవుతుంది. ఈ గాలిలో 21 శాతం ఆక్సిజన్ ఉండటం వల్ల, అది తేలికపాటి ఆక్సైడ్ రంగును ఇస్తుంది. అందువల్ల, వెల్డ్-ప్రెప్ స్టెయిన్లెస్ స్టీల్ కంటే, పెయింట్ వేసిన మరియు కాస్మెటిక్ కాని భాగాలకు ఇది బాగా సరిపోతుంది. దీనికి కావలసిన ప్రాథమిక ఖర్చు సరిగ్గా నిర్దేశించబడిన కంప్రెసర్, డ్రైయర్ మరియు ఫిల్ట్రేషన్ ట్రైన్, దీనికి సాధారణంగా 5,000 నుండి 20,000 డాలర్లు ఖర్చవుతుంది.
స్టెయిన్లెస్ స్టీల్కు నత్రజని ఎందుకు అవసరం?
ఎందుకంటే ఆక్సిజన్ అంచును రసాయనికంగా కలుషితం చేస్తుంది. కటింగ్ ఉష్ణోగ్రత వద్ద, స్వల్ప పరిమాణంలో ఉన్న ఆక్సిజన్ కూడా స్టెయిన్లెస్లోని క్రోమియంతో చర్య జరిపి ఒక ఆక్సైడ్ పొరను ఏర్పరుస్తుంది. ఇది పెయింట్ను తిరస్కరించి, వెల్డ్ సమగ్రతను దెబ్బతీస్తుంది, తద్వారా ప్రతి భాగాన్ని గ్రైండింగ్ చేయాల్సిన పనిగా మారుస్తుంది. నైట్రోజన్, కట్ చేసిన ఉపరితలాన్ని జడంగా మరియు ప్రకాశవంతంగా ఉంచి, కట్ చేసిన విధంగానే తుది రూపాన్ని ఇస్తుంది. అధిక నాణ్యత గల గ్యాస్ లైన్, అది తొలగించే రీవర్క్ లైన్ కంటే దాదాపు ఎల్లప్పుడూ చౌకగా ఉంటుంది. అందుకే స్టెయిన్లెస్పై నైట్రోజన్ ఒక ప్రీమియం ఎంపికగా కాకుండా పరిశ్రమ ప్రమాణంగా ఉంది.
నేను ఎంత సహాయక వాయు పీడనాన్ని ఉపయోగించాలి?
పదార్థం మరియు వాయువును బట్టి: కార్బన్ స్టీల్పై ఆక్సిజన్ పీడనం 0.3 నుండి 2 బార్ వరకు తక్కువగా ఉంటుంది, మరియు చర్య దాని పనిని చేయడం వల్ల మందం పెరిగేకొద్దీ ఇది తగ్గుతుంది. నైట్రోజన్ పీడనం ఎక్కువగా ఉండి, మందంతో పాటు పెరుగుతుంది; పలుచని స్టెయిన్లెస్ స్టీల్ మరియు అల్యూమినియంపై సుమారుగా 10 నుండి 16 బార్ వరకు, 6 మి.మీ. నుండి పెద్ద నాజిల్లతో 16 నుండి 20 బార్ వరకు ఉంటుంది. తేలికపాటి మైల్డ్ స్టీల్ కోసం గాలి పీడనం 8 నుండి 12 బార్ వద్ద ఉంటుంది. ఈ పరిధిలో ప్రారంభించి, ఆపై అంచు నాణ్యతను నిలుపుకునే అత్యల్ప పీడనానికి సర్దుబాటు చేసుకోండి, ఎందుకంటే ప్రతి అదనపు బార్తో వినియోగం మరియు ఖర్చు విపరీతంగా పెరుగుతాయి.
నత్రజని జనరేటర్ ఎప్పుడు లాభదాయకంగా మారుతుంది?
వినియోగం స్థిరంగా మరియు అధికంగా ఉన్నప్పుడు, బాటిల్ మరియు బల్క్ నైట్రోజన్కు ప్రతి వాల్యూమ్కు అయ్యే ఖర్చుతో పాటు ట్యాంక్ అద్దె, డెలివరీ మరియు బాయిల్-ఆఫ్ నష్టాలు కూడా ఉంటాయి; రెండు షిఫ్టులలో భారీగా నైట్రోజన్ను తగ్గించడం వల్ల కేవలం గ్యాస్ రూపంలోనే సంవత్సరానికి 6 అంకెల ఖర్చును మించవచ్చు. ఆన్-సైట్ మెంబ్రేన్ లేదా PSA జనరేటర్లు దీనికి బదులుగా ఒక మూలధన కొనుగోలు మరియు విద్యుత్ను తీసుకుంటాయి. నైట్రోజన్ను ప్రాథమిక గ్యాస్గా ఉపయోగించే షాపులకు, పెట్టుబడి తిరిగి రావడానికి సాధారణంగా 1 నుండి 3 సంవత్సరాలు పడుతుందని చెబుతారు. సింగిల్-షిఫ్ట్ లేదా ఆక్సిజన్ను ప్రాథమికంగా ఉపయోగించే షాపులు సాధారణంగా డెలివరీ చేయబడిన గ్యాస్నే ఉపయోగిస్తాయి.
బాటమ్ లైన్
సహాయక వాయువుల ఎంపిక మూడు వాక్యాలకు కుదించబడుతుంది. మందపాటి కార్బన్ స్టీల్ కోసం ఆక్సిజన్, ఇక్కడ చర్య వలన కటింగ్ శక్తి తక్కువగా ఉంటుంది మరియు ఆక్సైడ్ అంచు ఆమోదయోగ్యంగా ఉంటుంది. అంచును కత్తిరించిన విధంగానే పూర్తి చేయవలసి వచ్చిన చోట నైట్రోజన్: స్టెయిన్లెస్, అల్యూమినియం, వెల్డ్-ప్రెప్ మరియు కాస్మెటిక్ పనుల కోసం. భాగంపై లేత ఆక్సైడ్ రంగును పట్టించుకోని చోట మరియు వర్క్షాప్లో అత్యంత చౌకైన వాయువును ఎంచుకోవడానికి వీలున్న చోట గాలి. కేవలం వాయువు ధరను మాత్రమే కాకుండా, తిరిగి చేసే పని యొక్క ధరను కూడా లెక్కించండి, అప్పుడు సరైన సమాధానం సాధారణంగా విడిభాగాల జాబితా నుండే లభిస్తుంది.
STYLEసిఎన్సి కాన్ఫిగర్ చేస్తుంది ఫైబర్ లేజర్ కట్టర్లు పనికి అనుగుణంగా గ్యాస్ సర్క్యూట్ను సరిపోల్చడంతో, ఎయిర్-ప్రైమరీ షీట్ కట్టర్ల నుండి అధిక-పీడన నైట్రోజన్ వరకు స్టెయిన్లెస్ స్టీల్ కటింగ్ వ్యవస్థలుపైన పేర్కొన్న గణితం ఆధారంగా మెషిన్ మరియు గ్యాస్కు సంబంధించిన సిఫార్సు కోసం మీ మెటీరియల్ మిశ్రమం మరియు పరిమాణాలను పంపండి.