సిఎన్సి ప్లాస్మా కట్టర్ అంటే ఏమిటి మరియు అది ఎలా పనిచేస్తుంది?
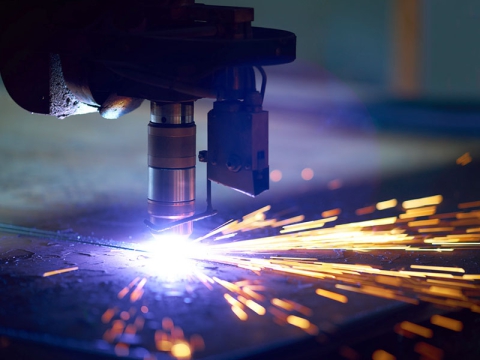
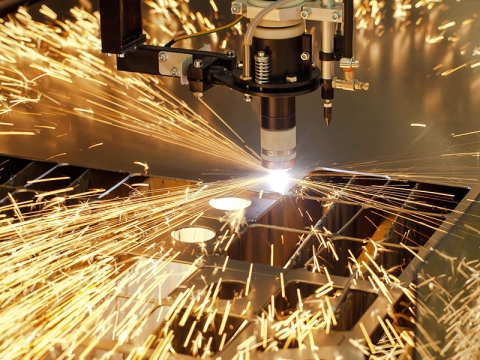
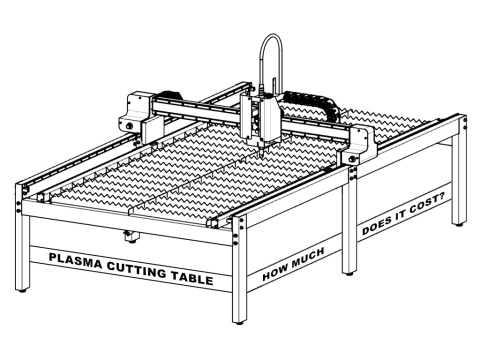
కలయిక ప్లాస్మా కట్టర్ మరియు సిఎన్సి కంట్రోలర్ను సిఎన్సి ప్లాస్మా కట్టింగ్ మెషిన్ అంటారు. సిఎన్సి ప్లాస్మా కట్టర్ ఒక సరళమైన మరియు ఉపయోగించడానికి సులభమైన సిఎన్సి వ్యవస్థను మిళితం చేసి అధిక ఉష్ణోగ్రత వద్ద నాజిల్ నుండి బయటకు పంపబడిన అధిక-వేగ వాయు ప్రవాహాన్ని అయనీకరణం చేసి విద్యుత్ వాహకాలను ఏర్పరుస్తుంది. కరెంట్ గుండా వెళ్ళినప్పుడు, కండక్టర్ అధిక-ఉష్ణోగ్రత ప్లాస్మా ఆర్క్ను ఏర్పరుస్తుంది మరియు ఆర్క్ యొక్క వేడి వర్క్పీస్ యొక్క కోత వద్ద లోహాన్ని స్థానికంగా కరిగించడానికి (మరియు ఆవిరైపోయేలా చేస్తుంది) కారణమవుతుంది మరియు కరిగిన లోహం హై-స్పీడ్ ప్లాస్మా వాయుప్రసరణ శక్తి ద్వారా తొలగించబడి కోత యొక్క ప్రాసెసింగ్ పద్ధతిని ఏర్పరుస్తుంది. యాన్యులర్ గ్యాస్ ఫ్లో టెక్నాలజీ ద్వారా ఏర్పడిన పొడుగుచేసిన మరియు స్థిరమైన ప్లాస్మా ఆర్క్ ఏదైనా వాహక లోహాన్ని సజావుగా మరియు ఆర్థికంగా కత్తిరించడాన్ని నిర్ధారిస్తుంది.
సమస్యలు & పరిష్కారాలు
సిఎన్సి ప్లాస్మా కట్టర్ యంత్రాన్ని ఆపరేట్ చేసే ప్రక్రియలో, మీరు వివిధ వైఫల్యాలను ఎదుర్కొంటారు. సమస్యల నేపథ్యంలో, ఆపరేటర్ మొదట ప్రశాంతంగా ఉండాలి, సమస్యల లక్షణాలతో కలిపి వైఫల్యాలకు గల కారణాలను విశ్లేషించాలి మరియు ట్రబుల్షూటింగ్కు పరిష్కారాలను కనుగొనాలి.
పని చేసే గాలి పీడనం చాలా తక్కువగా ఉంది.
ప్లాస్మా కట్టర్ పనిచేస్తున్నప్పుడు, పని చేసే గాలి పీడనం మాన్యువల్ ద్వారా అవసరమైన గాలి పీడనం కంటే చాలా తక్కువగా ఉంటే, ప్లాస్మా ఆర్క్ యొక్క ఎజెక్షన్ వేగం బలహీనపడిందని మరియు ఇన్పుట్ గాలి ప్రవాహం అవసరమైన విలువ కంటే తక్కువగా ఉందని అర్థం. ఈ సమయంలో, అధిక-శక్తి, అధిక-వేగ ప్లాస్మా ఆర్క్ ఏర్పడదు. ఫలితంగా, కోత నాణ్యత పేలవంగా ఉంటుంది, కోత చొచ్చుకుపోదు మరియు కోత పేరుకుపోతుంది. తగినంత గాలి పీడనానికి కారణాలు: ఎయిర్ కంప్రెసర్ నుండి తగినంత గాలి ఇన్పుట్ లేదు. కట్టర్ యొక్క ఎయిర్ రెగ్యులేటింగ్ వాల్వ్ యొక్క పీడన నియంత్రణ చాలా తక్కువగా ఉంటుంది, సోలనోయిడ్ వాల్వ్లో చమురు కాలుష్యం ఉంది మరియు వాయు మార్గం సజావుగా లేదు. అందువల్ల, ఈ అంశాల నుండి ఒక్కొక్కటిగా తనిఖీ చేయడం మరియు సమస్యలను కనుగొని వాటిని సకాలంలో మెరుగుపరచడం అవసరం.
పని చేసే గాలి పీడనం చాలా ఎక్కువ.
ఇన్పుట్ గాలి పీడనం చాలా ఎక్కువగా ఉంటే, ప్లాస్మా ఆర్క్ ఏర్పడిన తర్వాత, అధిక గాలి ప్రవాహం సాంద్రీకృత ఆర్క్ కాలమ్ను ఊదివేస్తుంది, ఆర్క్ కాలమ్ యొక్క శక్తిని చెదరగొడుతుంది మరియు ప్లాస్మా ఆర్క్ యొక్క కట్టింగ్ బలాన్ని బలహీనపరుస్తుంది. ప్రధాన కారణాలు: ఇన్పుట్ గాలి యొక్క సరికాని సర్దుబాటు, ఎయిర్ ఫిల్టర్ ప్రెజర్ తగ్గించే వాల్వ్ యొక్క అధిక సర్దుబాటు లేదా ఎయిర్ ఫిల్టర్ ప్రెజర్ తగ్గించే వాల్వ్ వైఫల్యం.
ఎలక్ట్రోడ్ నాజిల్ వంటి ధరించే భాగాలను సరిగ్గా ఇన్స్టాల్ చేయకపోవడం.
ఎలక్ట్రోడ్ నాజిల్ థ్రెడ్ చేయబడింది మరియు దానిని స్థానంలో స్క్రూ చేయాలి. నాజిల్ యొక్క సరికాని సంస్థాపన, స్క్రూ థ్రెడ్ బిగించకపోవడం మరియు ఎడ్డీ కరెంట్ రింగ్ సరిగ్గా ఇన్స్టాల్ చేయకపోవడం వంటివి, ఇది అస్థిరమైన కోతకు కారణమవుతుంది మరియు ధరించే భాగాలకు చాలా త్వరగా నష్టం కలిగిస్తుంది.
ఇన్పుట్ AC వోల్టేజ్ చాలా తక్కువగా ఉంది.
ప్లాస్మా కట్టింగ్ మెషీన్కు అనుసంధానించబడిన పవర్ గ్రిడ్ తగినంత మోసే సామర్థ్యాన్ని కలిగి ఉందో లేదో మరియు పవర్ కార్డ్ యొక్క స్పెసిఫికేషన్లు అవసరాలను తీరుస్తాయో లేదో తనిఖీ చేయండి. ప్లాస్మా కట్టింగ్ మెషీన్ యొక్క ఇన్స్టాలేషన్ స్థానం పెద్ద విద్యుత్ పరికరాలు మరియు తరచుగా విద్యుత్ జోక్యం ఉన్న ప్రదేశాల నుండి దూరంగా ఉండాలి.
గ్రౌండ్ వైర్ మరియు వర్క్పీస్ మధ్య పేలవమైన సంపర్కం.
కత్తిరించే ముందు గ్రౌండింగ్ ఒక ముఖ్యమైన తయారీ. ప్రత్యేక గ్రౌండింగ్ సాధనం ఉపయోగించకపోతే, వర్క్పీస్ ఉపరితలంపై ఇన్సులేషన్ ఉంటుంది మరియు తీవ్రమైన వృద్ధాప్యంతో గ్రౌండ్ వైర్ను దీర్ఘకాలికంగా ఉపయోగించడం వల్ల గ్రౌండ్ వైర్ మరియు వర్క్పీస్ మధ్య పేలవమైన సంబంధం ఏర్పడుతుంది.
టార్చ్ పట్టు యొక్క కట్టింగ్ వేగం మరియు నిలువుత్వం.
వివిధ పదార్థాలు మరియు మందాల ప్రకారం కటింగ్ వేగం వేగంగా లేదా నెమ్మదిగా ఉండాలి మరియు ప్రస్తుత పరిమాణం స్థిరంగా ఉండాలి. చాలా వేగంగా లేదా చాలా నెమ్మదిగా ఉండటం వల్ల అసమాన కటింగ్ ఉపరితలం మరియు ఎగువ మరియు దిగువ అంచులలో స్లాగ్ ఏర్పడుతుంది. అదనంగా, కటింగ్ టార్చ్ నిలువుగా పట్టుకోబడదు మరియు స్ప్రే చేయబడిన ప్లాస్మా ఆర్క్ కూడా వాలుగా స్ప్రే చేయబడుతుంది, దీని వలన కటింగ్ ఉపరితలం వాలుగా ఉంటుంది.
సమస్య పరిష్కరించు
| సమస్యలు | సమస్యకు కారణం | సొల్యూషన్స్ |
| హోస్ట్ "పవర్ స్విచ్" ఆన్ చేయండి, పవర్ లైట్ వెలగదు | 1. "పవర్ ఇండికేటర్" లైట్ వెలగడం లేదు. | భర్తీ |
| 2. 2A ఫ్యూజ్ చెడ్డది | భర్తీ | |
| 3. ఇన్పుట్ 3-ఫేజ్ 380V వోల్టేజ్ లేదు | సమగ్ర | |
| 4. ఇన్పుట్ 380V 3-దశ వోల్టేజ్ దశ నష్టం. "దశ సూచిక లేకపోవడం" కాంతి | 3-ఫేజ్ వోల్టేజ్ అవసరాలను తీర్చాలా అని కొలవడానికి మల్టీమీటర్ ఉపయోగించండి. | |
| 5. శక్తి మరియు మొదలైనవి | భర్తీ | |
| 6. చెడు నియంత్రణ ప్యానెల్ లేదా హోస్ట్ | సమగ్ర | |
| ఇన్పుట్ 3-ఫేజ్ పవర్ ఆన్ చేసిన తర్వాత, ఫ్యాన్ తిరగదు, కానీ "పవర్ ఇండికేటర్" లైట్ ఆన్లో ఉంటుంది. | 1. ఇన్పుట్ 3-ఫేజ్ పవర్ ఫేజ్ నష్టం | పట్టిక 1.4 తో నిర్మాణ సామగ్రి విధానం |
| 2. ఫ్యాన్ బయటి వస్తువులతో ఇరుక్కుపోయి ఉండటం | విదేశీ శరీరాన్ని తొలగించండి | |
| 3. ఫ్యాన్ పవర్ ప్లగ్ లూజ్ అయింది. | మళ్లీ చొప్పించండి | |
| 4. ఫ్యాన్ లీడ్ ఆఫ్ | సమగ్ర | |
| 5. ఫ్యాన్ పాడైంది | భర్తీ చేయండి లేదా మరమ్మతు చేయండి | |
| 3-ఫేజ్ ఇన్పుట్ పవర్ను ఆన్ చేయండి, పవర్ ఇండికేటర్ లైట్, ఫ్యాన్ రొటేషన్ సాధారణంగానే ఉంది, కానీ "టెస్ట్ గ్యాస్" స్విచ్ను తెరవండి, గాలి ప్రవాహం లేకుండా టార్చ్ నాజిల్ | 1. ఇన్పుట్ కంప్రెస్డ్ ఎయిర్ లేదు | గ్యాస్ సరఫరా మరియు గ్యాస్ పైప్లైన్ నిర్వహణ |
| 2. హోస్ట్ బ్యాక్ "ఎయిర్ ఫిల్టర్ ప్రెజర్ రెగ్యులేటర్" అసమతుల్యత, ప్రెజర్ గేజ్ సున్నాను సూచిస్తుంది. "అండర్ ప్రెజర్" ఎరుపు కాంతిని సూచిస్తుంది. | ఒత్తిడిని తిరిగి సర్దుబాటు చేయండి. పద్ధతి: పెంచడానికి "ఎయిర్ ఫిల్టర్ ప్రెజర్ రిడ్యూసర్" హ్యాండ్ వీల్ను సవ్యదిశలో తిప్పండి, లేకుంటే తగ్గించండి. | |
| 3. "గ్యాస్ పరీక్ష" చెడు కాంతి | భర్తీ | |
| 4. హోస్ట్ విద్యుదయస్కాంత వాల్వ్ చెడ్డది | మరమ్మతు చేయండి లేదా భర్తీ చేయండి | |
| 5. గ్యాస్ పైప్లైన్ లీకేజీలు లేదా షార్ట్ సర్క్యూట్ | సమగ్ర | |
| "టెస్ట్ గ్యాస్" స్విచ్ ఆన్ చేయండి, నాజిల్ గాలి ప్రవాహాన్ని కలిగి ఉంటుంది, "కట్" లైట్ మూసివేయబడినప్పుడు, టార్చ్ స్విచ్ మూసివేయబడుతుంది, కానీ ఎయిర్ జెట్ లేదా హోస్ట్ ప్రోగ్రామ్ చర్య కాదు. | 1. టార్చ్ స్విచ్ విరిగిపోయింది లేదా విరిగిన స్విచ్ లైన్ | భర్తీ చేయండి లేదా మరమ్మతు చేయండి |
| 2. "కట్" స్విచ్ చెడ్డది | భర్తీ | |
| 3. హోస్ట్ కంట్రోల్ సర్క్యూట్ బోర్డ్ నష్టం | సమగ్ర | |
| 4. హోస్ట్ కంట్రోల్ ట్రాన్స్ఫార్మర్ లేదా సంబంధిత లైన్లు లేదా భాగాలు దెబ్బతిన్నాయి | సమగ్ర | |
| 5. ఉష్ణోగ్రతపై ఒత్తిడి లేకపోవడం మరియు రక్షణ సమయంలో ఇతర కారణాల వల్ల హోస్ట్ | వాయు పీడనం సాధారణ స్థితికి తిరిగి వచ్చే వరకు లేదా హోస్ట్ ఉష్ణోగ్రత సాధారణ స్థితికి తిరిగి వచ్చిన తర్వాత సాధారణ స్థితికి తిరిగి వచ్చే వరకు | |
| 6. వాటర్ కూలింగ్ సిస్టమ్తో కూడిన వాటర్-కూల్డ్ కటింగ్ టార్చ్ సరిగ్గా పనిచేయకపోవడం లేదా ట్యాంక్లో నీరు లేకపోవడం వల్ల ఒత్తిడి లేకపోవడం వల్ల హోస్ట్ రక్షిత స్థితిలో ఉంటుంది. | తనిఖీ చేసి పరిష్కరించండి, డిపార్ట్మెంట్ కుళాయి నీటి సరఫరా ఒత్తిడి ఉంటే, నీటి పీడనాన్ని పెంచాలి | |
| నాజిల్లో గాలి ప్రవాహంతో టార్చ్ స్విచ్ను ఆన్ చేయండి కానీ "పైకి" లేదా "పైకి" కట్ చేయవద్దు. | 1. ఇన్పుట్ 3-ఫేజ్ పవర్ ఫేజ్ నష్టం | సమగ్ర |
| 2. గాలి పీడనం 0 కంటే తక్కువ.45Mpa | పట్టిక 3.2 లో వివరించిన పద్ధతి ద్వారా సాధారణ స్థితికి సర్దుబాటు చేయండి. | |
| 3. ఇన్పుట్ గాలి ప్రవాహం చాలా తక్కువగా ఉంది | ఇన్పుట్ గాలి ప్రవాహాన్ని 300L / min పెంచండి | |
| 4. "కట్ ది గ్రౌండ్" చక్ మరియు వర్క్పీస్ పేలవమైన వాహకత లేదా "కట్ గ్రౌండ్ వైర్" వైర్ ఫ్రాక్చర్ | మళ్ళీ క్లాంప్ లేదా సర్వీస్ కండక్టర్ | |
| 5. కటింగ్ టార్చ్ నాజిల్ ఎలక్ట్రోడ్ లేదా ఇతర భాగాలు దెబ్బతిన్నాయి | కొత్త భాగాల భర్తీ | |
| 6. కోత పద్ధతి సరైనది కాదు | టార్చ్ స్విచ్ ఆన్ చేసే ముందు టార్చ్ నాజిల్ను వర్క్పీస్ కటింగ్ ప్రారంభ స్థానంపై ఉంచాలి. | |
| 7. కటింగ్ టార్చ్ కేబుల్ ఓపెన్ సర్క్యూట్ | హోస్ట్ "అవుట్పుట్ ఇంటర్ఫేస్" యొక్క వాహక భాగం మరియు టార్చ్ ఎలక్ట్రోడ్ మధ్య మార్గాన్ని కొలవడానికి మల్టీమీటర్ R * 10 ఫైల్ను ఉపయోగించండి, లేకుంటే ఉపరితల కేబుల్ విరిగిపోతుంది. | |
| 8. హోస్ట్ "FD" స్పార్క్ గ్యాప్ చాలా పెద్దది లేదా షార్ట్ సర్క్యూట్ | టంగ్స్టన్ రాడ్ అంతరాన్ని తిరిగి సర్దుబాటు చేయడం అంటే 0.5mm-0.8mm, టంగ్స్టన్ రాడ్ నిర్మాణం యొక్క విభాగం అయితే, 2 అంతరాలు సమానంగా జోడించబడతాయి 0.5mm-0.8mm | |
| 9. లైన్ యొక్క హోస్ట్ భాగం లేదా కాంపోనెంట్ నష్టం, ఉదాహరణకు ప్రెజర్ కంట్రోలర్ | సమగ్ర | |
| 10, హోస్ట్ కంట్రోల్ బోర్డు లోపాలు లేదా నష్టం | మరమ్మతు చేయండి లేదా భర్తీ చేయండి | |
| 11. టార్చ్ నష్టం | మల్టీమీటర్ R * 10K ఫైల్ కటింగ్ టార్చ్ ఎలక్ట్రోడ్ హోల్డర్ను ఉపయోగించండి మరియు బాహ్య థ్రెడ్ M32 లేదా M35 రెసిస్టెన్స్ విలువ ∽ నుండి వందల K కి దగ్గరగా ఉండాలి, రెసిస్టెన్స్ చాలా తక్కువగా ఉంటే (కొన్ని Ka కొన్ని Ω వంటివి) నష్టం లేదా తేమను సూచిస్తుంది, కొలతలను కడిగి ఎండబెట్టిన తర్వాత, నష్టాన్ని నిర్ధారించడానికి భర్తీ చేయాలి. | |
| కాంటాక్ట్ను కట్ చేయవచ్చు, కానీ నాన్-కాంటాక్ట్ను కట్ చేయలేము, ప్రయోగం నాన్-ట్రాన్స్ఫర్ ఆర్క్ నాన్-స్పార్కింగ్ నాజిల్ | 1.15A ఫ్యూజ్ ఫ్యూజ్ ఓపెన్ సర్క్యూట్ | భర్తీ |
| 2. "ఎయిర్ ఫిల్టర్ ప్రెజర్ రిడ్యూసర్" విలువ చాలా ఎక్కువగా ఉందని సూచిస్తుంది | పట్టిక 3.2 లో చూపిన పద్ధతి ప్రకారం సర్దుబాటు చేయండి. | |
| 3. టార్చ్ ఎలక్ట్రోడ్ నాజిల్ లేదా ఇతర భాగాలు దెబ్బతిన్నాయి | భర్తీ | |
| 4. కటింగ్ టార్చ్ తడిగా ఉంది, సంపీడన గాలిలో తేమ శాతం చాలా ఎక్కువగా ఉంది | టార్చ్ ఎండబెట్టి, సంపీడన వాయువు ఎండబెట్టి, ఆపై యంత్రంలోకి పంపబడుతుంది. | |
| 5. టార్చ్ ఓపెన్ మధ్య వైర్ కట్ చేయడానికి "పైలట్ ఆర్క్ ఇంటర్ఫేస్" | "పైలట్ ఆర్క్ ఇంటర్ఫేస్" టెర్మినల్ను కొలవడానికి మల్టీమీటర్ R * 10 ఫైల్ను ఉపయోగించండి మరియు మెటల్ టార్చ్ కటింగ్ టార్చ్ పాస్ అవ్వాలి. | |
| 6. కటింగ్ టార్చ్ నష్టం | తనిఖీ పద్ధతి ఈ పట్టిక 5.11 లాగానే ఉంటుంది. | |
| ఫైల్లో ఉంచిన కట్టింగ్ మందం ఎంపిక స్విచ్ను కత్తిరించవచ్చు, కానీ ఇతర ఫైల్ పనిచేయదు. | 1. మందపాటి స్విచ్ కట్ లేదా వైర్ ఎంపిక తప్పు. | భర్తీ |
| 2. హోస్ట్ AC కాంటాక్టర్ CJ1 లేదా CJ2 లో ఒకటి చెడ్డది | భర్తీ చేయండి లేదా మరమ్మత్తు చేయండి | |
| 3. రెక్టిఫైయర్ మెయిన్ ట్రాన్స్ఫార్మర్ B1 చెడ్డది లేదా సంబంధిత వైర్ ఓపెన్ సర్క్యూట్ | సేవ | |
| పనిలో ఎలక్ట్రిక్ ఆర్క్ అస్థిరంగా ఉంటుంది | 1. ఒత్తిడి చాలా తక్కువగా లేదా చాలా ఎక్కువగా ఉంది | పునః సర్దుబాటు, పద్ధతి పట్టిక 3.2 ని చూడండి. |
| 2. కటింగ్ టార్చ్ నాజిల్ లేదా ఎలక్ట్రోడ్ బర్నింగ్ | భర్తీ | |
| 3. ఇన్పుట్ AC వోల్టేజ్ చాలా తక్కువగా ఉంది | ఇన్పుట్ AC వోల్టేజ్ను సర్దుబాటు చేయండి | |
| 4. "నేలను కత్తిరించండి" మరియు వాహకత మధ్య పేలవమైన పని | సరిగ్గా కనెక్ట్ చేయబడింది | |
| 5. కోత నెమ్మదిగా కదులుతోంది | కదలిక వేగాన్ని సర్దుబాటు చేయండి | |
| 6. స్పార్క్ జనరేటర్ స్వయంచాలకంగా ఆర్క్ను విచ్ఛిన్నం చేయదు | సాధారణంగా, టార్చ్ స్విచ్ తెరవండి స్పార్క్ జనరేటర్ డిశ్చార్జ్ సమయం 0.5-1S ఉండాలి, ఆపై స్వయంచాలకంగా ఆగిపోతుంది, లేకుంటే, ఆ నియంత్రణ సర్క్యూట్ బోర్డ్ రుగ్మతలు; నియంత్రణ సర్క్యూట్ లేదా భాగం వైఫల్యం, ఓవర్హాల్ చేయాలి. | |
| 7. హోస్ట్లోని సంబంధిత భాగాలు సరిగ్గా పనిచేయడం లేదు. | సమగ్ర | |
| ప్లాస్మా కటింగ్ మందం రేట్ చేయబడిన సూచికల వరకు | 1. 3V వరకు ఇన్పుట్ 380-ఫేజ్ వోల్టేజ్ | ఇన్పుట్ వోల్టేజ్ను సర్దుబాటు చేయండి |
| 2. ఇన్పుట్ పవర్ కెపాసిటీ చాలా తక్కువగా ఉంది, కటింగ్ ప్రెజర్ డ్రాప్ చాలా ఎక్కువ | ఇన్పుట్ సామర్థ్యాన్ని పెంచాలి | |
| 3. సంపీడన వాయు పీడనం చాలా తక్కువగా లేదా చాలా ఎక్కువగా ఉందని నమోదు చేయండి | 0.4Mpa కు సర్దుబాటు చేయండి, పద్ధతి టేబుల్ 3.2 చూడండి | |
| 4. కంప్రెస్డ్ ఎయిర్ ఫ్లో చాలా తక్కువగా ఉంటే ఎంటర్ చేయండి, వర్క్ ప్రెజర్ గేజ్ విలువ సాధారణం నుండి 0.3Mpa కి పడిపోయిందని చూపిస్తుంది, పవర్ స్విచ్ ఆఫ్ చేయడం ఆపండి, ప్రెజర్ వెంటనే సాధారణ స్థితికి వస్తుంది. | ప్లస్ ఇన్పుట్ కంప్రెస్డ్ ఎయిర్ ఫ్లో 300L / min; సిస్టమ్ పైపు రంధ్రం ఆధారంగా ఉంటే చాలా చిన్నది, φ కంటే ఎక్కువగా ఉండాలి8mm పైప్లైన్లో బోర్ రంధ్రం | |
| 5. "కట్ మందం ఎంపిక" ఎంపిక గేర్ మారడం తగని | "అప్స్కేల్" కి మార్పిడి చేయండి | |
| 6. కట్టింగ్ వేగం చాలా వేగంగా ఉంది | కట్టింగ్ వేగాన్ని తగ్గించండి | |
| 7. పని సామగ్రి పట్టిక 2 తో సరిపోలడం లేదు. | సర్దుబాటు పారామితులు | |
| 8. నాజిల్ రంధ్రం కాలిపోయింది | కొత్త నాజిల్ను సర్దుబాటు చేయండి | |
| 9. ఎలక్ట్రోడ్ కాలిపోయింది | భర్తీ | |
| 10. నాజిల్ మోడల్ తప్పు | సరైన రకమైన నాజిల్ను సర్దుబాటు చేయండి | |
| 11. ఎయిర్ సిస్టమ్ లేదా కటింగ్ టార్చ్ కేబుల్ నష్టం లీకేజ్, అప్పుడు నాజిల్ ఓరిఫైస్ ప్రవాహం గణనీయంగా తగ్గింది | మరమ్మతు చేయండి లేదా భర్తీ చేయండి | |
| కట్ మెటీరియల్ బయాస్ | 1. నాజిల్ ఎలక్ట్రోడ్ దెబ్బతింది | భర్తీ |
| 2. నాజిల్ ఎలక్ట్రోడ్ మౌంటు స్థానం వేర్వేరు అక్షం | సరిగ్గా తిరిగి ఇన్స్టాల్ చేయండి | |
| 3. చాలా వేగంగా కత్తిరించడం | తగిన వేగాన్ని తగ్గించడం | |
| 4. నాజిల్ అక్షం మరియు వర్క్పీస్ ప్లేన్ నిలువుగా లేవు | సర్దుబాటు చేసి పరిష్కరించండి | |
| చాలా వెడల్పుగా కోత, నాణ్యత లేని కోత | 1. కట్టింగ్ వేగం చాలా నెమ్మదిగా ఉంది | వేగాన్ని సర్దుబాటు చేయండి |
| 2. నాజిల్, ఎలక్ట్రోడ్ కాలిపోయింది | నవీకరించబడింది | |
| 3. పని చేసే పదార్థం, మందం మరియు "కట్ మందపాటి ఎంపిక" స్విచ్ స్థానం సరిపోలడం లేదు. | అడ్జస్ట్మెంట్ | |
| 4. నాజిల్ మోడల్ సరైనది కాదు, రంధ్రం చాలా పెద్దది. | సరైన రకమైన నాజిల్ను భర్తీ చేయండి | |
| ప్లాస్మా కటింగ్ టార్చ్ కాలిపోతోంది | 1. మెటల్ పీడన టోపీ కుదించబడదు | సాధారణంగా ఎలక్ట్రోడ్ నాజిల్ను వెంటనే మార్చాలి. |
| 2. కటింగ్ టార్చ్ కండక్టివ్ జాయింట్లు వదులుగా ఉండటం, కేబుల్ ట్రాకియా విరిగిపోవడం, వాటర్-కూల్డ్ టార్చ్ ఇంటర్ఫేస్ లీకేజ్ | సకాలంలో తనిఖీ చేసి పరిష్కరించండి | |
| 3. టార్చ్ కీళ్ళను కత్తిరించడం పేలవమైన ఇన్సులేషన్ | వస్తువు జంక్షన్ వద్ద ఇన్సులేషన్ ఉండేలా చూసుకోవాలి | |
| 4. కటింగ్ టార్చ్ సిరామిక్ రక్షణ కవర్ దెబ్బతింది, కానీ వెంటనే భర్తీ చేయబడలేదు. | వెంటనే భర్తీ చేయాలి | |
| 5. అదనపు నీటిలో సంపీడన గాలి | సంపీడన గాలిలో తేమ శాతం తక్కువగా ఉంటే, నీటిలో "ఎయిర్ ఫిల్టర్ ప్రెజర్ రిడ్యూసర్" ను సకాలంలో విడుదల చేయండి. | |
| 6. బూట్ కటింగ్, కటింగ్ టార్చ్ మోడల్ తప్పు | సమాంతర కటింగ్ కోసం వాటర్-కూల్డ్ కటింగ్ టార్చ్ ఎంచుకోవాలి, ఎయిర్-కూల్డ్ కటింగ్ టార్చ్ మోసే సామర్థ్యం చాలా తక్కువగా ఉంటుంది, ఉపయోగించలేరు | |
| 7. ఎలక్ట్రోడ్ బర్నింగ్ తర్వాత భర్తీ చేయబడదు | ఎలక్ట్రోడ్ బర్న్ను వెంటనే నవీకరించాలి. | |
| 8. వాటర్-కూల్డ్ టార్చ్ వర్కింగ్ వాటర్ సిస్టమ్ సాధారణంగా లేదు లేదా పరిసర ఉష్ణోగ్రత చాలా తక్కువగా ఉంది, ఇంటర్ఫేస్ లీకేజ్ | తనిఖీ చేసి పరిష్కరించండి, మరియు ఘనీభవన ఉష్ణోగ్రత వాతావరణంలో పనిచేయదు | |
| రెక్టిఫైయర్ డయోడ్లు D1-D6 తరచుగా కాలిపోతాయి | 1. కొత్త డయోడ్ రివర్స్ రివర్స్ వోల్టేజ్ చాలా తక్కువగా ఉంది. | రివర్స్ వోల్టేజ్ తట్టుకునే 1200V డయోడ్ను ఎంచుకోవాలి |
| 2. ఒకటి లేదా అంతకంటే ఎక్కువ దెబ్బతిన్న వాటిలో C101-C103; C104; C106 లేదా R101; R102 | భర్తీ | |
| 3. రెక్టిఫైయర్ ట్రాన్స్ఫార్మర్ B1 దెబ్బతింది | భర్తీ చేయండి లేదా మరమ్మత్తు చేయండి | |
| 4. ప్లాస్మా కటింగ్ టార్చ్ దెబ్బతింది | మల్టీమీటర్ R * 10K ఫైల్ కొలిచే ఎలక్ట్రోడ్ మరియు టార్చ్ బాహ్య థ్రెడ్ M32 లేదా M35 తో ప్రధాన యూనిట్ నుండి టార్చ్ను తీసివేయండి. పదుల K కంటే తక్కువ ఉంటే, నిరోధక విలువ ∽ కి దగ్గరగా ఉండాలి. |
జాగ్రత్తలు
సిఎన్సి ప్లాస్మా కట్టర్ను ఉపయోగిస్తున్నప్పుడు, కట్టింగ్ నాణ్యత అస్థిరంగా ఉంటుంది మరియు ధరించే భాగాలు తరచుగా భర్తీ చేయబడతాయి. ఆపరేషన్ సమయంలో వినియోగదారు ఆపరేషన్ తగినంతగా ప్రామాణికం కాలేదని మరియు అదే సమయంలో, అతను కొన్ని వివరాలపై తగినంత శ్రద్ధ చూపడం లేదని కనుగొనబడింది. సిఎన్సి ప్లాస్మా కట్టింగ్ మెషీన్ల రోజువారీ ఉపయోగం కోసం కొన్ని చిట్కాలను సంగ్రహించాము, మీకు సౌలభ్యాన్ని తీసుకురావాలని ఆశిస్తూ:
కోత అంచు నుండి ప్రారంభించాలి.
సాధ్యమైనప్పుడల్లా, కట్ను చిల్లులు పెట్టకుండా, అంచు నుండి కత్తిరించడం ప్రారంభించండి. అంచుని ప్రారంభ బిందువుగా ఉపయోగించడం వల్ల వినియోగ వస్తువు యొక్క జీవితకాలం పెరుగుతుంది, ప్లాస్మా ఆర్క్ను ప్రారంభించే ముందు నాజిల్ను నేరుగా వర్క్పీస్ అంచు వద్ద గురిపెట్టడం సరైన మార్గం.
అనవసరమైన "ఆర్సింగ్ (లేదా పైలటింగ్)" సమయాన్ని తగ్గించండి.
ఆర్క్ను ప్రారంభించేటప్పుడు నాజిల్ మరియు ఎలక్ట్రోడ్ రెండూ చాలా త్వరగా వినియోగించబడతాయి మరియు ప్రారంభించడానికి ముందు టార్చ్ను కట్టింగ్ మెటల్ నుండి నడిచే దూరంలో ఉంచాలి.
నాజిల్ను ఓవర్లోడ్ చేయవద్దు.
నాజిల్ను ఓవర్లోడ్ చేయడం వల్ల (అంటే, నాజిల్ యొక్క ఆపరేటింగ్ కరెంట్ను మించిపోవడం) నాజిల్ త్వరగా విఫలమవుతుంది. కరెంట్ తీవ్రత నాజిల్ యొక్క వర్కింగ్ కరెంట్లో 95% ఉండాలి. ఉదాహరణకు: 100A నాజిల్ యొక్క ఆంపిరేజ్ను 95Aకి సెట్ చేయాలి.
సహేతుకమైన కట్టింగ్ దూరాన్ని ఉపయోగించండి.
సూచనల మాన్యువల్ యొక్క అవసరాల ప్రకారం, సహేతుకమైన కట్టింగ్ దూరాన్ని అవలంబిస్తారు. కట్టింగ్ దూరం అంటే కట్టింగ్ నాజిల్ మరియు వర్క్పీస్ ఉపరితలం మధ్య దూరం. చిల్లులు వేసేటప్పుడు, సాధారణ కట్టింగ్ దూరం కంటే రెండింతలు లేదా ప్లాస్మా ఆర్క్ ద్వారా ప్రసారం చేయగల గరిష్ట h8 దూరాన్ని ఉపయోగించడానికి ప్రయత్నించండి.
చిల్లులు యొక్క మందం యంత్ర వ్యవస్థ యొక్క అనుమతించదగిన పరిధిలో ఉండాలి.
పని చేసే మందాన్ని మించిన స్టీల్ ప్లేట్ను కట్టింగ్ మెషిన్ కుట్టలేదు. సాధారణ కుట్లు మందం 1/2 సాధారణ కట్టింగ్ మందం కలిగి ఉండాలి. టార్చ్ మరియు వినియోగ వస్తువులను శుభ్రంగా ఉంచడానికి ప్రయత్నించండి. టార్చ్ మరియు వినియోగ వస్తువులపై ఏదైనా మురికి ఉంటే అది వ్యవస్థ యొక్క ప్లాస్మా పనితీరును బాగా ప్రభావితం చేస్తుంది. వినియోగ వస్తువులను భర్తీ చేసేటప్పుడు, వాటిని శుభ్రమైన ఫ్లాన్నెల్పై ఉంచండి, టార్చ్ యొక్క కనెక్షన్ రిబ్ను తరచుగా తనిఖీ చేయండి మరియు హైడ్రోజన్ పెరాక్సైడ్ ఆధారిత క్లీనర్తో ఎలక్ట్రోడ్ కాంటాక్ట్ ఉపరితలం మరియు నాజిల్ను శుభ్రం చేయండి.
సిఎన్సి ప్లాస్మా కట్టర్ సమస్యలు మరియు పరిష్కారాలు: 10 తరచుగా అడిగే ప్రశ్నలు
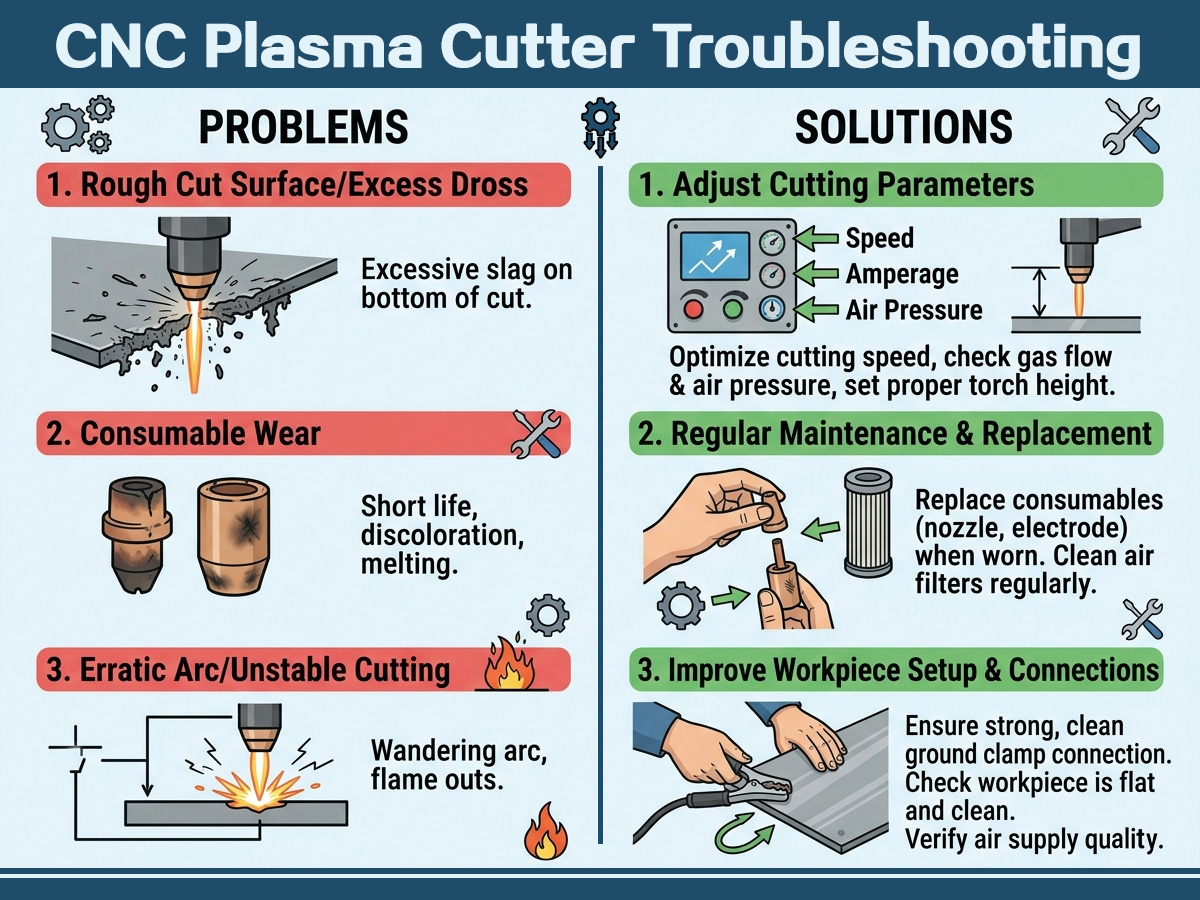
1. నా సిఎన్సి ప్లాస్మా కట్టర్ అడుగు అంచున ఎందుకు అధికంగా మలినాలను ఉత్పత్తి చేస్తుంది?
సరికాని ప్రయాణ వేగం వల్ల అడుగున మలినాలు పేరుకుపోతాయి. నెమ్మదిగా కోయడం వల్ల మెత్తటి మలినాలు ఏర్పడతాయి; వేగంగా కోయడం వల్ల గ్రైండింగ్ చేయాల్సిన గట్టి మలినాలు ఉత్పత్తి అవుతాయి. వేగాన్ని సర్దుబాటు చేయండి. 10% మీ నుండి పెరుగుదలలు ప్లాస్మా కట్టర్ గైడ్ కట్ చార్ట్.
2. నా ప్లాస్మా టార్చ్ కట్ చేస్తున్నప్పుడు ఆర్క్ను కోల్పోవడానికి కారణం ఏమిటి?
ఆర్క్ నష్టం సాధారణంగా తగినంత గాలి పీడనం లేకపోవడం, బలహీనమైన గ్రౌండ్ కనెక్షన్ లేదా కలుషితమైన ప్లేట్ ఉపరితలం వల్ల సంభవిస్తుంది. మీ క్లాంప్ కాంటాక్ట్లు శుభ్రమైన లోహాన్ని కలిగి ఉన్నాయని నిర్ధారించుకోండి మరియు మీ ప్లేట్పై స్థిరమైన గాలి సరఫరాను ధృవీకరించుకోండి. సిఎన్సి ప్లాస్మా కట్టింగ్ టేబుల్.
3. ప్లాస్మా కటింగ్ సమయంలో పలుచని షీట్ మెటల్ వంగిపోకుండా ఎలా నివారించాలి?
పూర్తి వ్యాప్తిని సాధించే అత్యల్ప ఆంపిరేజ్ను ఉపయోగించండి, ప్రయాణ వేగాన్ని గరిష్ఠం చేయండి మరియు ప్రక్క ప్రక్క మార్గాల మధ్య శీతలీకరణకు వీలు కల్పించేలా కట్లను వరుసక్రమంలో అమర్చండి. ప్లాస్మా నీటి పట్టిక 16 గేజ్ కంటే పలుచని పదార్థంపై వంగిపోవడాన్ని గణనీయంగా తగ్గిస్తుంది.
4. నా ప్లాస్మా-కట్ రంధ్రాలు ఎందుకు సన్నగా మరియు గుండ్రంగా లేకుండా ఉన్నాయి?
ఒక అంగుళం లోపు రంధ్రాల కోసం సిఫార్సు చేయబడిన కట్ h8 వద్ద మీ THCని లాక్ చేయండి మరియు ప్రయాణ వేగాన్ని తగ్గించండి 60% చుట్టుకొలత వేగం. ఇది ఆర్క్ యొక్క వెనుక అంచు వేగాన్ని అందుకోవడానికి వీలు కల్పిస్తుంది, దీనివల్ల మరిన్ని స్థూపాకార రంధ్రాలు ఏర్పడతాయి.
5. ప్లాస్మా వినియోగ వస్తువులను ఎంత తరచుగా మార్చాలి?
రంధ్రం పెద్దదిగా అవ్వడం, ఎలక్ట్రోడ్పై గుంతలు ఏర్పడటం, ఆర్క్ పక్కకు వెళ్లడం, లేదా డ్రాస్ పెరగడం వంటివి మీరు గమనించినప్పుడు నాజిల్లు మరియు ఎలక్ట్రోడ్లను మార్చండి. ఇతర ఏ మార్పు కన్నా కొత్త కన్స్యూమబుల్స్ చాలా వరకు కట్ సమస్యలను పరిష్కరిస్తాయి. ఈ సూచనలను పాటించండి. ప్లాస్మా కట్టర్ నిర్వహణ షెడ్యూల్ వాడకాన్ని గమనించడానికి.
6. ప్లాస్మా-కట్ అంచులపై అస్థిరమైన బెవెల్ కోణాలకు కారణం ఏమిటి?
దెబ్బతిన్న లేదా అరిగిపోయిన నాజిల్ రంధ్రం ఆర్క్ సమరూపతకు భంగం కలిగిస్తుంది మరియు అసమాన కోణీయతను సృష్టిస్తుంది. కట్ h8ను ±0.010 అంగుళాల పరిధిలో నిర్వహించండి మరియు స్థిరమైన పనితీరు కోసం మీ స్విర్ల్ రింగ్ మరియు షీల్డ్ క్యాప్ సరిగ్గా అమరి ఉన్నాయో లేదో ధృవీకరించుకోండి. ప్లాస్మా కటింగ్ ఖచ్చితత్వం.
7. నా సంపీడన గాలిలోని తేమ ప్లాస్మా కట్ నాణ్యతను ప్రభావితం చేయగలదా?
అవును. తేమ టార్చ్ లోపల అయనీకరణకు అంతరాయం కలిగిస్తుంది, దీనివల్ల ఆర్క్ అస్థిరంగా మారి, వినియోగ వస్తువులు వేగంగా అరిగిపోతాయి. కట్టర్కు ముందు భాగంలో రిఫ్రిజిరేటెడ్ ఎయిర్ డ్రైయర్ మరియు కోయలెసింగ్ ఫిల్టర్ను అమర్చండి.
8. నా THC టార్చ్ను వర్క్పీస్ మూలల్లోకి ఎందుకు దించుతుంది?
యంత్రం మూలల వద్ద వేగాన్ని తగ్గించినప్పుడు, ఆర్క్ వోల్టేజ్ మారుతుంది మరియు THC స్టాండ్ఆఫ్ దూరాన్ని తప్పుగా చదువుతుంది. మీ సూచనల ప్రకారం వేగం తగ్గే సమయంలో THCని నిలిపివేయడానికి మీ కంట్రోలర్ను కాన్ఫిగర్ చేయండి. సిఎన్సి ప్లాస్మా కట్టర్ ఆపరేటింగ్ మాన్యువల్ యాంటీ-డైవ్ సెట్టింగ్ల కోసం.
9. నా సిఎన్సి ప్లాస్మా టేబుల్పై హ్యాండ్హెల్డ్ ప్లాస్మా టార్చ్ను ఉపయోగించవచ్చా?
చేతి టార్చ్లకు గీతలు గల నాజిల్లు ఉంటాయి, ఇవి యాంత్రిక ఆపరేషన్ సమయంలో మూసుకుపోతాయి. సిఎన్సి వాడకానికి చదునైన నాజిల్ ఉన్న మెషిన్ టార్చ్ తప్పనిసరి. పోల్చి చూడండి హ్యాండ్హెల్డ్ వర్సెస్ సిఎన్సి ప్లాస్మా కట్టర్లు సెటప్కు ముందు.
10. ఒక చిన్న వర్క్షాప్కు సిఎన్సి ప్లాస్మా కటింగ్ సిస్టమ్ ధర ఎంత ఉంటుంది?
హాబీ-గ్రేడ్ 4×4 టేబుల్స్ సుమారుగా ప్రారంభమవుతాయి $5$8,000–$000, అయితే ఉత్పత్తి వ్యవస్థలు $15,000–$50,000+. వినియోగ వస్తువులు మరియు CAM సాఫ్ట్వేర్ కోసం బడ్జెట్.